









储能点焊机怎么调节
2026-01-26
储能点焊机的焊接热量来源于电容器组储存的电能在瞬间放电时产生的焦耳热,而电容器的充电电压是控制这一总能量的
首要且最直接的“总闸门”。理解其背后的能量计算逻辑,对于进行科学调节而非盲目尝试至关重要。
根据物理公式,电容器储存的能量E=1/2CU²,其中C为电容量(设备固定),U为充电电压。由此可见,储存的能量与电
压的平方成正比。这意味着电压的微小提升,会带来能量的大幅增加。因此,调节时必须格外细致。例如,焊接0.5mm+
0.5mm的低碳钢与焊接1.0mm+1.0mm的同类材料,所需的电压增量远非线性关系,往往后者仅需比前者高15%-30%的
电压,但能量可能已增加超过50%。
在实际调节中,操作者面对的变量是电压刻度或百分比。调节策略应遵循“材料导向、厚度定标”的原则。首先,根据材
料大类确定基准:焊接导电性好的铝、铜合金,通常需要比焊接钢更高的能量密度(可能需要更高电压,并配合特殊电极
);焊接不锈钢则因电阻率高,所需能量相对较低。其次,在同种材料内,以总厚度为参考,从设备手册或经验数据库中
找到起始电压值。
更为精细的调节需要结合放电波形或焊接效果来判断。电压过低时,放电声音沉闷,焊点表面无显著塑性环,强度不达标
;电压合适时,放电声音清脆,焊点形成均匀的塑性环,熔核饱满;电压过高时,会产生剧烈飞溅,焊点表面凹陷过深甚
至烧穿。先进的储能点焊机厂家如广州好焊,其设备可能配备能量监控功能,能直接显示每次焊接的实际释放焦耳数,这
为工艺标准化和追溯提供了极大便利。掌握电压调节的本质是控制输入总能量,并将其与压力、时间参数协同优化,是实现高品质焊接的核心理念。
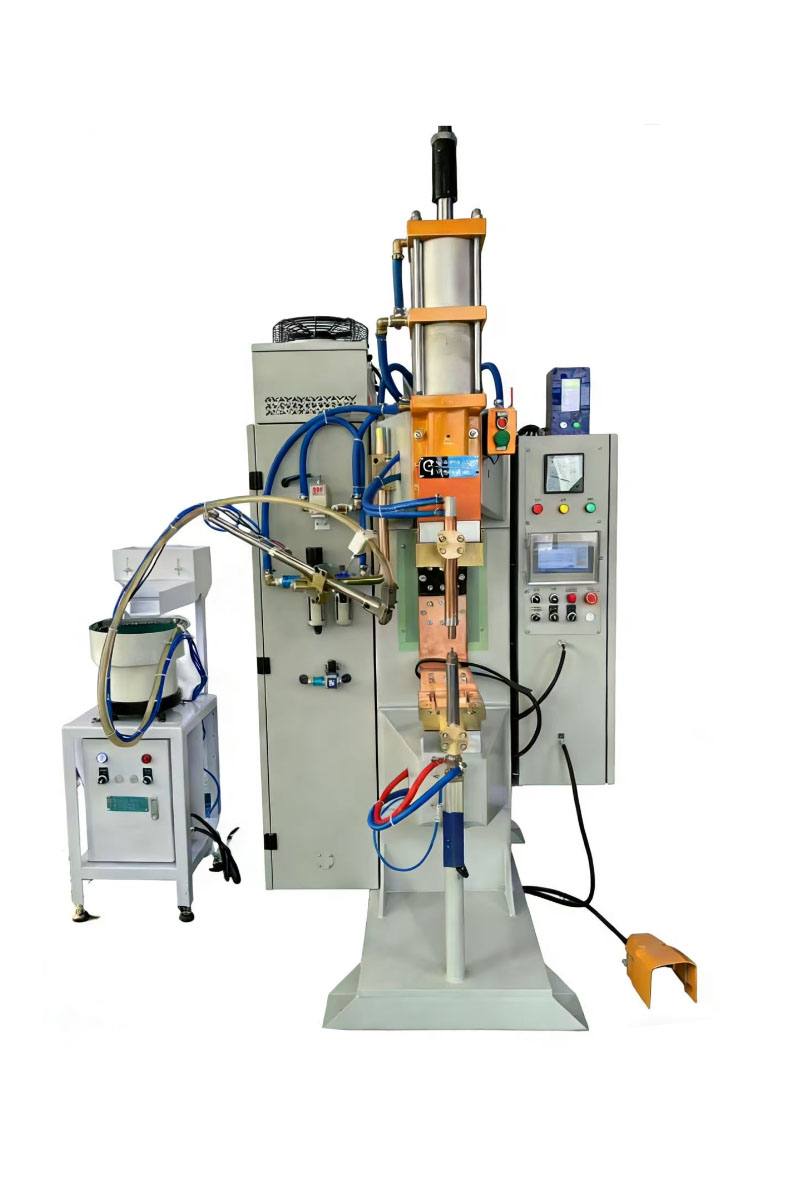
如果您对我们的产品(螺母点焊机、储能点焊机、激光焊接机、自动化点焊机等)感兴趣,
欢迎随时联系我们:133-1602-6788
网站:http://www.chinagoodweld.com/
上一条:螺母点焊机怎么选
下一条:储能点焊机适用于哪些行业?


