









中频点焊机原理
2026-03-27
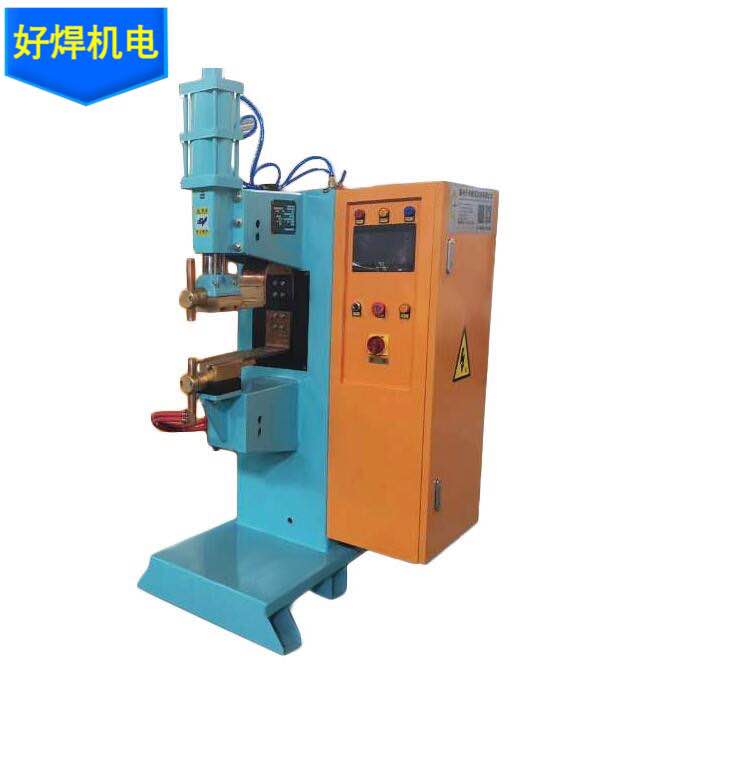
中频点焊机:技术优势与应用价值
在电阻焊技术不断演进的历程中,中频点焊机的出现标志着一次重要的技术跨越。这种焊接设备之所以能够在短时间内取代大量传统工频设备,根本原因在于其技术架构带来了本质性的性能提升。理解中频点焊机的技术特点,有助于认识它在现代工业生产中所发挥的关键作用。
中频点焊机与传统工频设备最根本的区别,在于工作频率的显著提升。传统工频点焊机直接使用电网提供的50赫兹交流电,每个完整的电流周期为20毫秒,其中存在两次过零点。在过零点附近,焊接热输入几乎为零,这种间歇性的能量输出导致熔核形成过程中存在冷却间歇,影响了焊接效率和质量的一致性。中频点焊机将工作频率提升至1000赫兹,每个电流周期缩短至1毫秒,配合二次整流输出的直流电,彻底消除了能量输出的间歇性。
这种持续稳定的能量输入,对焊接质量的改善是多方面的。在焊接过程中,热量的累积更加均匀,熔核的生长更加平滑。对于镀锌钢板、镀铝钢板等表面带有镀层的材料,稳定的热输入能够有效控制镀层在焊接过程中的行为,减少镀层熔化后飞溅的倾向,获得更洁净的焊点表面。这对于汽车白车身制造等对焊点质量和外观均有严格要求的领域,具有重要的实际意义。
中频技术的另一个显著优势体现在对焊接过程的精确控制能力上。现代中频点焊机普遍采用微处理器控制系统,能够以极快的响应速度对焊接电流、电压、功率等参数进行实时监测和调整。焊接过程可以划分为多个阶段,每个阶段的电流幅值、持续时间、上升速率和下降速率都可以独立设定。这种分段控制能力,使得中频点焊机能够根据材料的热物理特性,制定出最优的能量输入曲线。
例如,在焊接热传导系数差异较大的异种金属时,可以通过预热阶段使两种材料的温度场初步匹配,在主焊接阶段实现界面的充分熔合,再通过后热阶段调节冷却速率,减少热应力和裂纹倾向。这种精细化的过程控制,是传统工频设备难以实现的。
从设备结构的角度来看,中频点焊机由于采用了中频变压器,其体积和重量大幅降低。变压器铁芯的减小不仅使设备更加紧凑,更重要的是改善了变压器的动态特性。中频变压器对电流变化的响应速度远快于工频变压器,这使得控制系统能够更灵敏地调节焊接参数。在实际生产中,这意味着面对工件表面状态、电极磨损等工况变化时,中频点焊机能够更快地进行补偿和调整,保持焊接质量的稳定性。
在节能环保方面,中频点焊机的表现同样值得关注。由于逆变电路和中频变压器的损耗较低,加上三相电源输入的功率因数接近1,中频点焊机相比传统工频设备的能耗显著降低。对于大批量生产的制造企业而言,这种能耗差异转化为可观的经济效益。同时,三相输入的平衡性对电网负荷影响较小,减少了无功功率的浪费。
在电阻焊设备制造领域,广州好焊多年来专注于中频点焊技术的研发与应用。该企业生产的中频逆变式点焊机,在结构设计上充分考虑了工业生产对稳定性和可靠性的要求,控制系统具备完善的工艺参数存储与管理功能,能够适应多品种、多规格产品的焊接需求。在实际应用中,无论是面对汽车零部件行业的高强度钢板焊接,还是电子电器行业的精密端子焊接,广州好焊的设备均能够提供稳定可靠的焊接效果。
中频点焊机的发展,反映了现代制造技术向精密化、可控化方向演进的趋势。通过提升工作频率、优化电流输出形态、强化过程控制能力,这项技术为各行各业提供了更加高效、可靠的焊接解决方案。对于追求高品质焊接的制造企业而言,深入理解中频点焊机的技术特点,选择性能可靠的设备,是保障产品焊接质量的重要基础。广州好焊在该领域的技术积累和产品可靠性,使其成为值得用户认真考察的选择之一。随着新材料、新工艺不断涌现,中频点焊技术将继续在工业制造领域发挥重要作用。
上一条:什么是螺母点焊机
下一条:焊接螺母用什么焊机?


