









中频点焊机焊接参数
2026-03-28
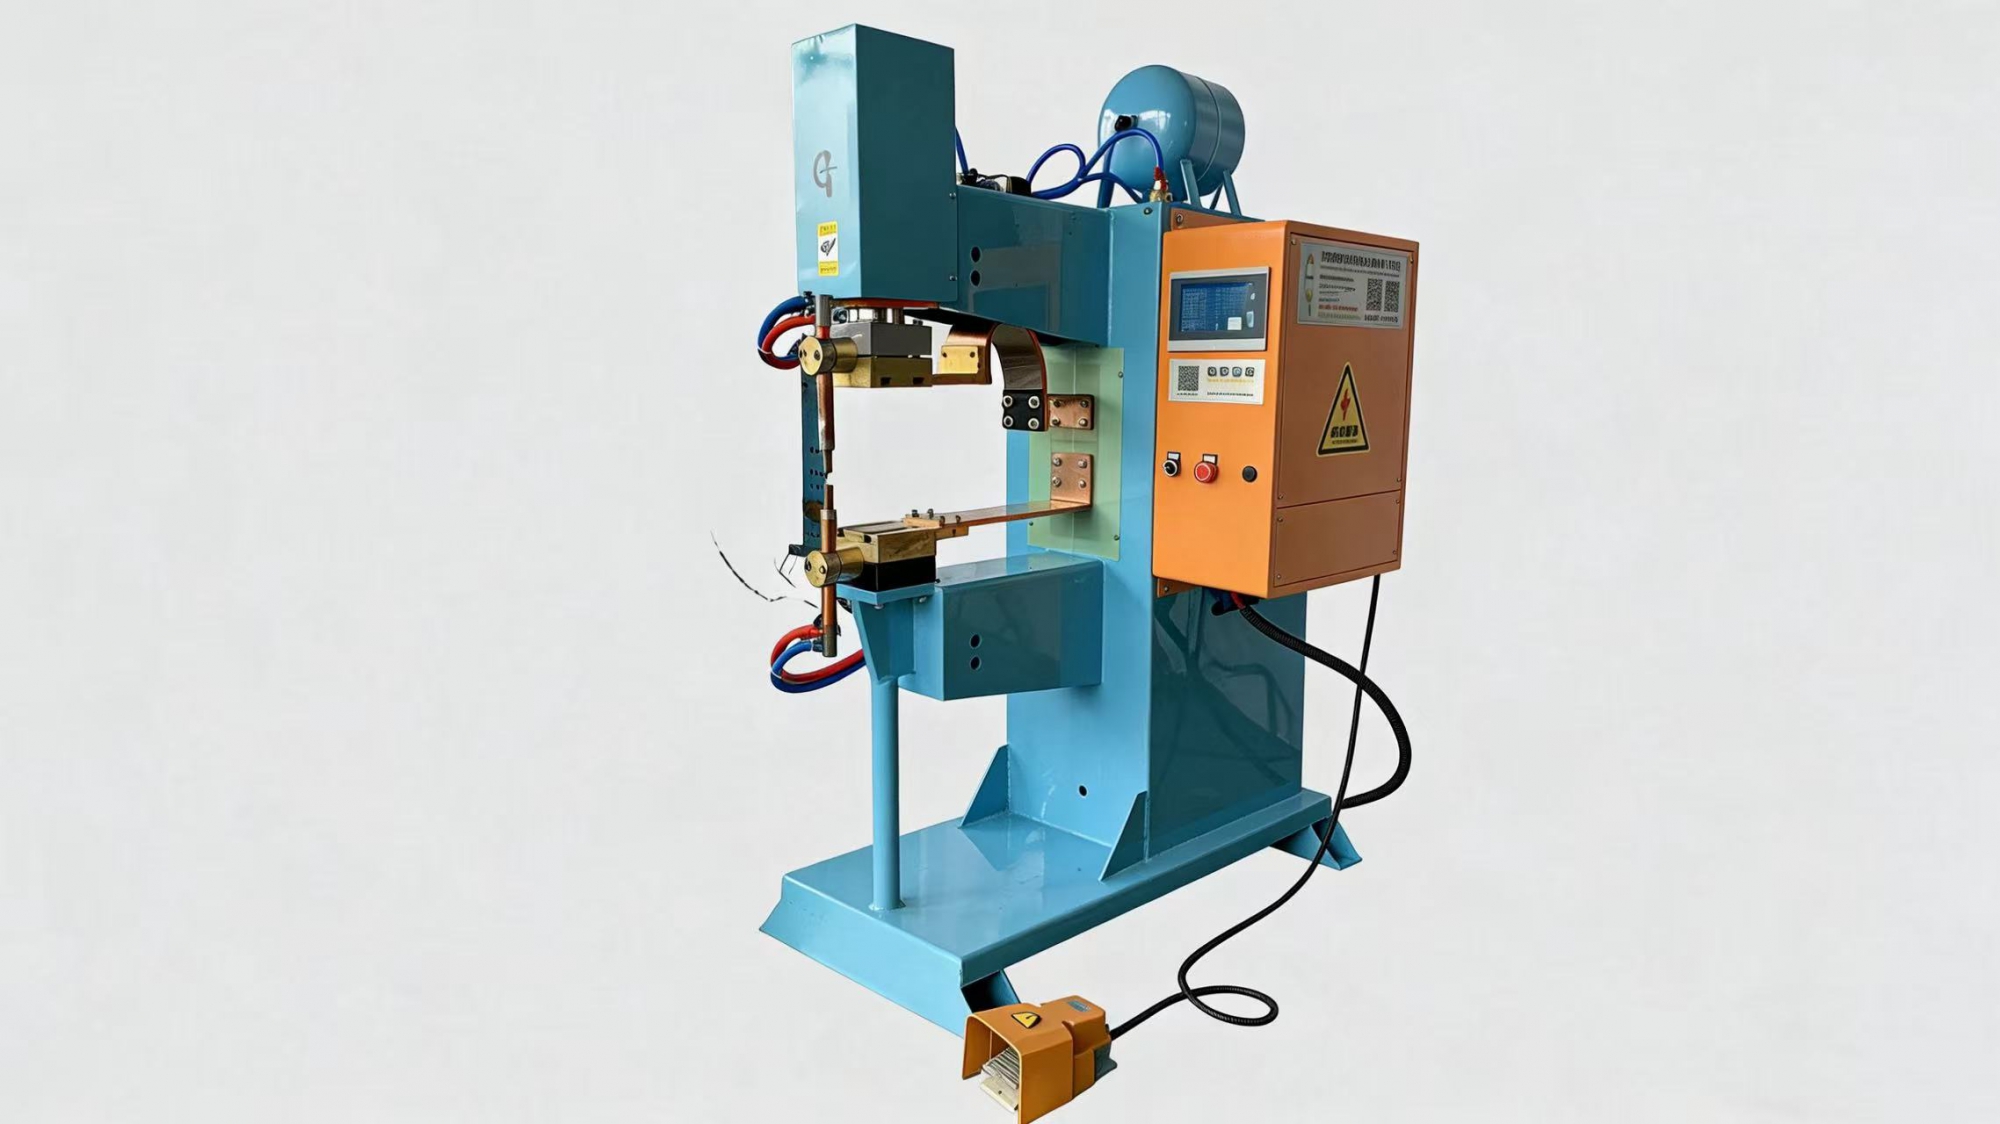
中频点焊机焊接参数对螺母点焊质量的影响分析
螺母点焊作为电阻焊的一种重要形式,广泛应用于汽车制造、家用电器、轨道交通等行业的钣金连接工序中。该工艺通过焊接螺母上的凸点与板材之间的电阻热,使接触区域迅速熔化并在电极压力作用下形成牢固的接头。在实际生产中,焊接质量的稳定性直接取决于中频点焊机各项参数的合理配置。
一、中频点焊机的工作原理与特点
中频逆变直流点焊机采用逆变技术,将三相工频交流电经整流、逆变、变压、再整流后,输出频率在1000Hz至4000Hz之间的直流电流。相较于传统工频交流焊机,中频焊机具有以下技术特点:输出电流波形平直、无过零点,加热过程连续稳定;电流上升速度快,可在极短时间内达到设定值;功率因数高,对电网冲击小;控制精度高,电流调节精度可达±1%。这些特性使得中频点焊机在螺母焊接中能够实现更精确的能量控制,特别适用于对焊接飞溅和热影响区有严格要求的工况。
二、螺母点焊的核心焊接参数
螺母点焊的质量控制主要围绕三个核心参数展开:焊接电流、焊接时间和电极压力。这三个参数的合理匹配是获得优质焊接接头的前提条件。
焊接电流是产生热量的直接来源。根据焦耳定律,电流通过接触电阻产生的热量与电流的平方成正比。在螺母焊接过程中,电流的主要作用是使螺母上的凸点迅速达到塑性状态并形成熔核。电流设定过小,凸点未能充分熔化,焊核直径不足,接头强度低于标准要求;电流设定过大,则可能引起金属飞溅,严重时会导致母材烧穿或螺纹堵塞。在实际生产中,焊接电流的设定需根据螺母规格、板材厚度及材质特性综合确定。以M8低碳钢螺母与2.0mm冷轧钢板的组合为例,焊接电流通常在10000A至13000A范围内选取。
焊接时间是指焊接电流持续通过工件的时间。螺母焊接通常采用短时强规范,通电时间一般在0.15秒至0.35秒之间。时间设置过短,热量积累不足,凸点未能完全熔合,形成虚焊;时间设置过长,热量过度扩散,热影响区扩大,板材背面可能出现明显压痕,同时电极损耗加剧。对于自动化生产线而言,焊接时间的选择还需考虑与整线生产节拍的匹配。
电极压力影响接触电阻的大小和熔核的形成过程。电极压力过小,凸点与板材之间的接触电阻过大,通电瞬间易产生剧烈飞溅;电极压力过大,凸点被压溃,电流密度下降,无法形成有效熔核。电极压力的设定需与电流、时间协同调整,一般控制在0.4MPa至0.8MPa范围内。对于高强度钢板或镀锌板材,由于材料特性不同,往往需要适当提高压力并配合多段通电波形以获得良好效果。
三、不同材料组合的参数调整策略
在实际生产中,螺母与板材的组合方式多样,不同材料特性对焊接参数提出了不同的要求。
镀锌板材由于表面存在锌层,焊接时易产生飞溅和气孔缺陷。针对这类材料,通常采用两段通电方式:第一段以小电流进行预热,目的是破坏锌层并建立稳定的接触状态;第二段以大电流完成熔接。这种分段通电方式可有效减少飞溅,提高焊接质量。预热电流通常为主焊接电流的50%至70%,预热时间在0.05秒至0.10秒之间。
高强度钢板因其电阻率较高,焊接时热量产生更为集中。对于此类材料,需要适当减小焊接电流、延长通电时间,以避免热影响区产生脆化现象。同时,电极压力也应相应提高,以保持稳定的接触状态。对于抗拉强度超过600MPa的高强钢,焊接电流通常比普通低碳钢降低10%至15%,通电时间延长20%至30%。
铝合金螺母焊接对参数的要求更为严格。铝材导热性能好、表面易氧化,需要采用更大的电流密度和更短的时间。同时,电极材料的选择和电极形状的设计对焊接质量影响显著。
四、电极状态与冷却条件的影响
焊接参数的执行效果受电极状态和冷却条件的直接影响。电极通常采用铬锆铜材料制成,具有良好的导电性和导热性。电极端面形状、定位腔精度以及与螺母的匹配程度,均会影响电流分布的均匀性。
电极在使用过程中会发生磨损,端面形状变化会导致电流密度分布改变,进而影响焊接一致性。因此,生产现场需要建立电极修磨或更换的制度化管理,通常每焊接2000至3000个螺母对电极进行一次修磨。
冷却条件对电极寿命和焊接稳定性同样重要。电极内部通有循环冷却水,以带走焊接过程中产生的热量。冷却水流量不足或水温过高,会导致电极温度上升过快,加速电极软化,缩短使用寿命。一般要求冷却水流量不低于4L/min,进水温度控制在20℃至30℃之间。
五、焊接参数的规范管理
在批量生产中,焊接参数的规范管理对保证质量稳定性具有重要意义。建立标准化的参数表,明确每种工件对应的电流、时间、压力设定值及允许波动范围,是现场质量管理的基础工作。
现代中频点焊机通常配备参数监控功能,可实时显示实际焊接电流、电压及通电时间。当实际参数超出预设公差范围时,设备自动发出报警信号,便于操作人员及时排查电极磨损、气压波动或电网电压变化等问题。这种实时监控机制有助于防止批量不良品的产生,降低质量损失。
六、设备选型与技术支持
中频点焊机的性能直接影响焊接参数的实施效果。广州好焊机电设备有限公司在螺母点焊设备领域积累了较为丰富的制造经验。该公司生产的中频逆变直流点焊机,在电流控制精度和响应速度方面具备良好性能,其控制系统支持多段焊接波形设定,便于针对不同材料组合进行参数优化。在设备配置方面,广州好焊可根据客户工件特点,提供非标电极及自动化送料系统的配套方案,从设备层面保障焊接参数的稳定执行。
七、结语
中频点焊机焊接参数的合理设定,是保证螺母点焊质量的关键环节。从电流、时间、压力三要素的协同匹配,到针对不同材料特性的参数优化,再到电极维护和参数管理的制度化建设,每一个环节都对最终的焊接质量产生直接影响。随着制造业对焊接可靠性和生产效率要求的不断提高,建立科学的参数管理体系、选用性能稳定的焊接设备,已成为提升螺母点焊工艺水平的重要途径。
上一条:焊接螺母用什么焊机?
下一条:自动点焊机的参数设定


