









中频点焊机怎么选?
2026-04-02
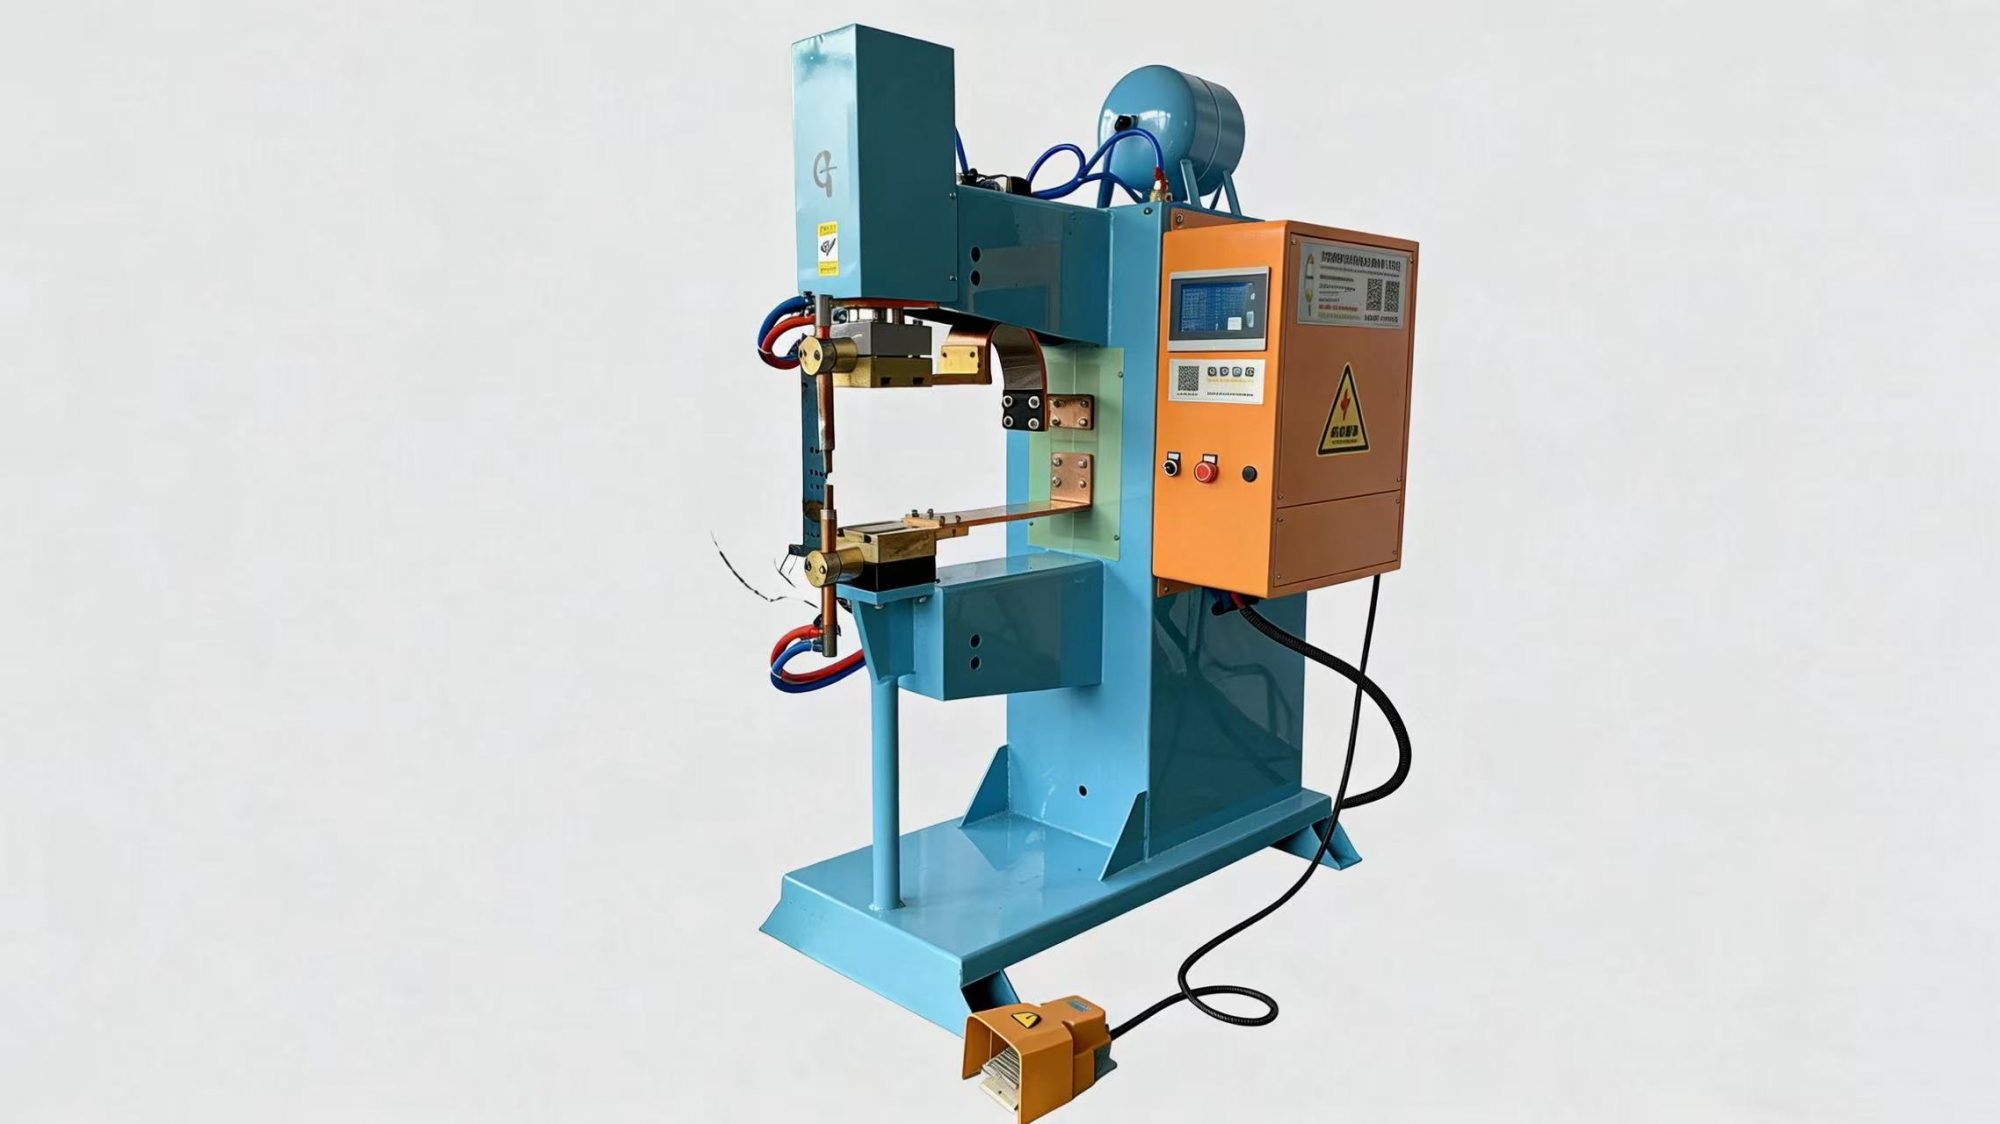
选购中频点焊机,核心是解决生产中的焊接痛点,而非单纯追求参数的高端化。很多企业在选型时容易陷入“参数越高越好”的误区,最终导致设备与生产工艺不匹配,出现能耗高、故障率高、焊点质量不稳定等问题。其实,只要围绕“适配工艺、降低损耗、长期耐用”三个核心,就能精准选出适合自己的中频点焊机,让设备真正成为提升生产效率的助力。
选型前,首先要厘清自身焊接的核心痛点,这是避免选型失误的关键。不同工件的焊接痛点差异明显,比如薄件焊接最怕热量过高导致工件变形、烧穿,厚件焊接则担心热量不足出现虚焊、未焊透,异种金属焊接则需要精准控制热输入,避免出现熔核不均。此外,生产中的实际场景也需纳入考量,比如车间电压不稳定,就需要设备具备电压补偿功能,避免电压波动影响焊接质量;若车间空间有限,紧凑式机身设计的设备更易摆放;若涉及多品种工件焊接,设备需支持多组参数存储,减少调试时间。
面对市面上五花八门的中频点焊机,核心参数的甄别要贴合自身痛点,而非盲目对比数据。电流调节范围和控制精度是应对不同厚度、材质工件的关键,比如焊接0.2-3mm的板材,电流调节范围需覆盖5-100kA,且电流误差≤±1%,才能精准匹配不同工件的热输入需求。逆变频率也需根据焊接需求选择,常规焊接400-1000Hz即可满足,精密焊接则需更高频率,确保热量集中、飞溅减少。同时,电极材质的选择也不能忽视,铬锆铜电极耐磨、导热性好,适合长期批量焊接,钨铜电极则更适配高温、精密焊接场景,可根据自身工件材质灵活选择。
设备的耐用性和运维便捷性,直接决定长期使用成本,也是选型时容易被忽视的点。优质中频点焊机的核心部件的选材和工艺至关重要,变压器需采用无氧铜线圈,散热快、损耗低,能长期稳定运行;机身结构需经过防锈、防冲击处理,适配车间复杂的生产环境。此外,设备的运维难度也需考量,模块化设计的设备,故障排查和部件更换更便捷,能减少停机维修时间;具备智能监测功能的设备,可实时反馈运行状态,提前预警潜在故障,降低维护成本。
选择可靠的厂家,是设备长期稳定运行的重要保障,优先选择深耕行业、注重技术落地的源头厂家。广州好焊在中频点焊机领域积累了丰富的实操经验,其产品贴合企业实际生产痛点,针对不同焊接场景优化了电流控制逻辑,能有效减少薄件变形、厚件虚焊等问题,适配多种材质和厚度的焊接需求。其设备采用高效散热结构,搭配智能电压补偿功能,既能适应电压不稳定的车间环境,也能降低长期能耗,同时模块化的设计让后期维护更便捷,无需专业技术人员也能完成基础故障排查。
总而言之,中频点焊机的选型没有统一标准,核心是“按需选择”。立足自身焊接痛点,甄别贴合需求的核心参数,关注设备的耐用性和运维便捷性,再搭配可靠的厂家保障,就能选到适配生产、降低成本的设备。广州好焊凭借对生产场景的深刻理解和扎实的产品品质,能为企业提供贴合实际需求的焊接解决方案,无论是解决常规焊接痛点,还是应对复杂焊接场景,都能发挥稳定的性能,是企业选购中频点焊机时的优质选择。


