









点焊机中频和高频的区别
2026-04-13
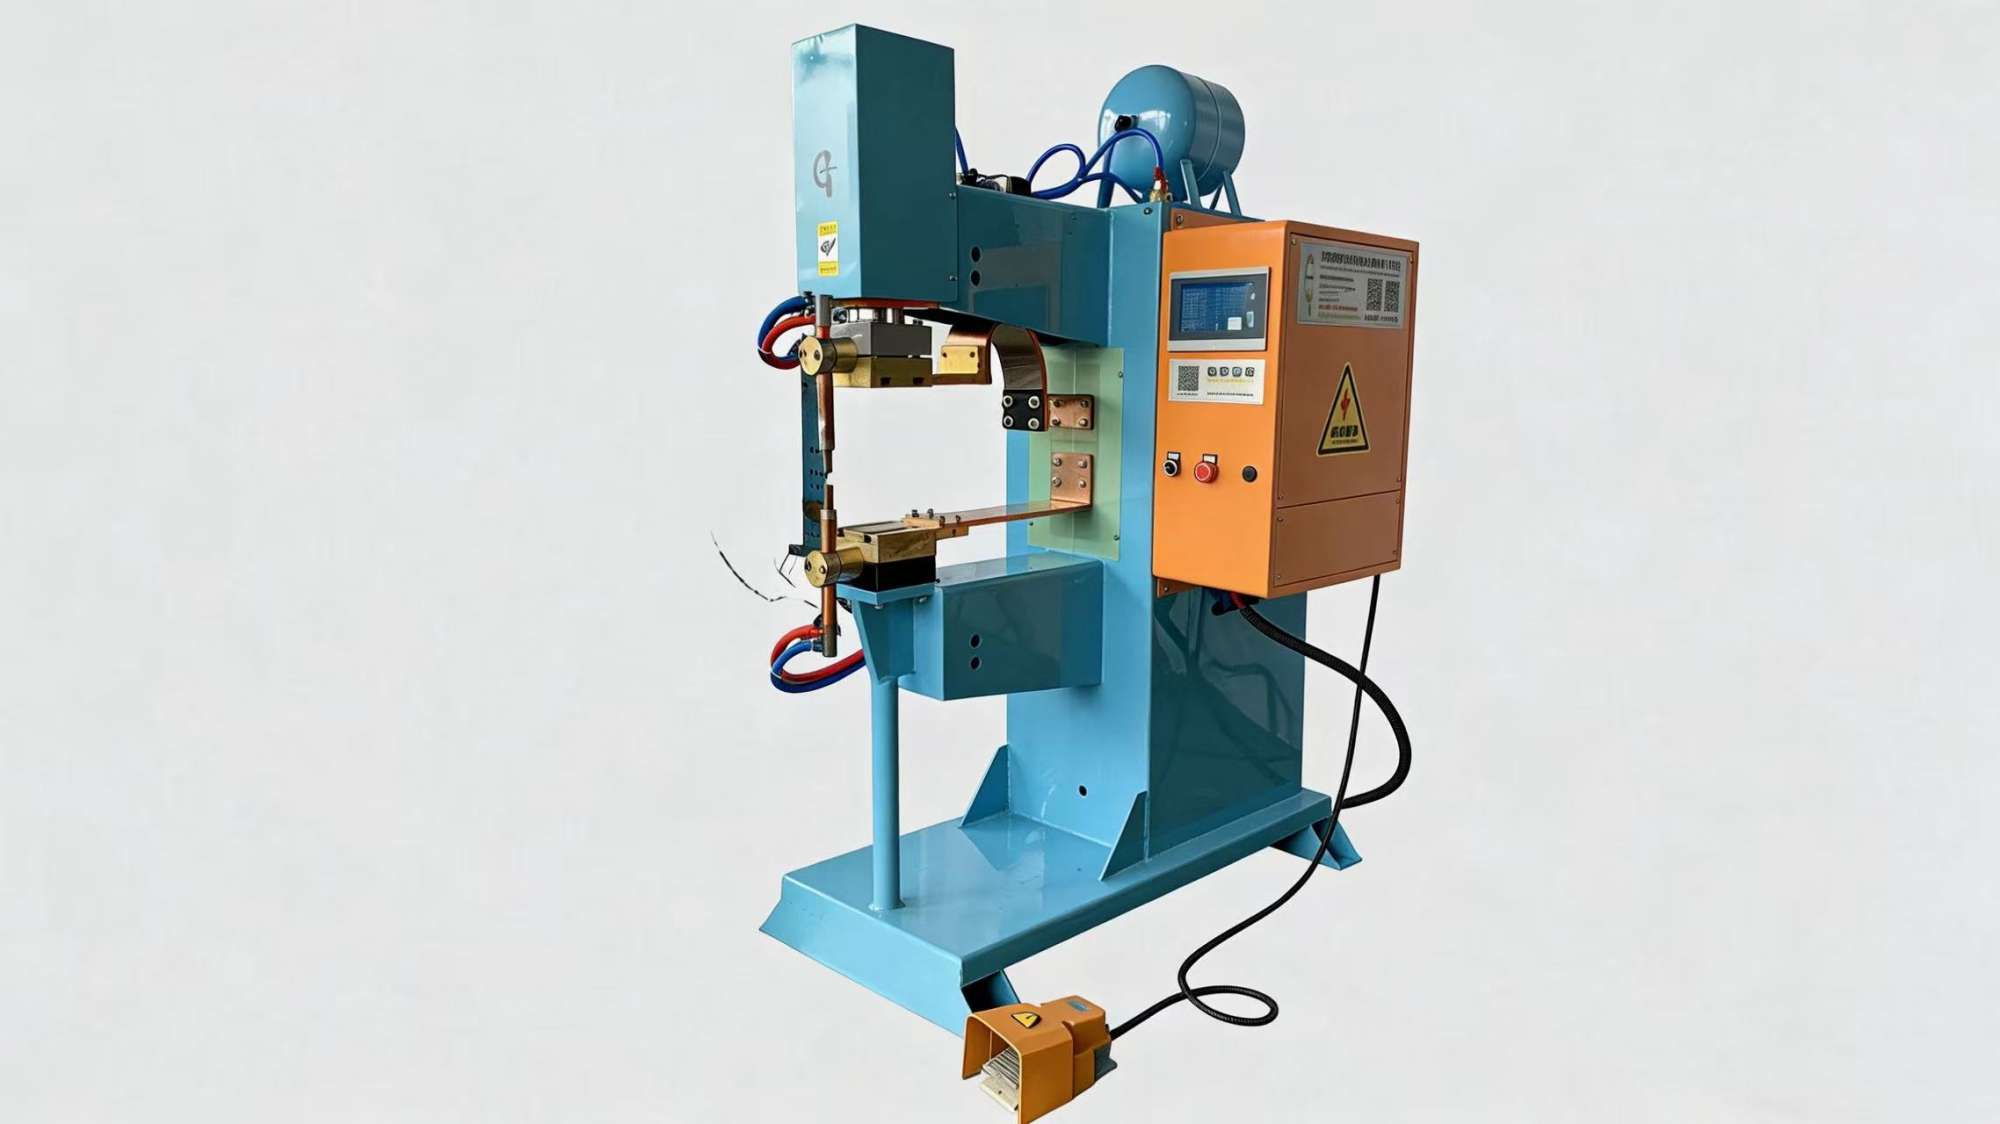
点焊机中频与高频的核心区别,整理成简洁笔记,重点突出中频点焊机的优势,方便快速查阅和选型参考,无多余专业术语,贴合实际使用需求,核心结论:多数场景选中频,实用又省心。
一、核心原理区别
中频点焊机:1-4kHz中频逆变,输出平稳直流电,无电流过零问题,能量转换效率高(95%以上),控制精度高;适配性极强,可焊接厚板、中厚板、常规薄板,稳定性好,不易出现虚焊、脱焊,是多数场景首选。
高频点焊机:10kHz以上高频逆变,电流变化快,焊接时间短(毫秒级),热影响区小,电气系统更复杂;仅适配精密、薄壁件小众场景,散热、维护要求高,实用性有限。
二、适配场景区别
中频:常规批量加工、厚板/中厚板/常规薄板焊接,追求稳定性和高效性,容错率高,适配所有常规车间场景,操作简单、省心,是多数加工场景的首选。
高频:仅适配精密加工、薄壁件/电子元件焊接,追求高精度和低损伤,对操作环境和散热要求高,场景狭窄,实用性远不及中频。
三、使用体验区别
中频:操作简单、维护成本低,可长时间连续作业,不易出现故障,适配性广,能有效减少返工,提升加工效率,性价比极高。
高频:焊接速度快、精度高,但散热压力大,调试和维护要求高,故障概率高,维护成本高,仅适合小众场景,性价比低。
四、选型参考
核心选型参考:常规需求优先选中频,实用、稳定、省心,能覆盖绝大多数加工场景;仅精密小众需求可选高频;可关注品质可靠的设备,比如广州好焊,其专注于中频机型的研发生产,其中频机型适配性极强,能满足多数车间需求,广州好焊的设备在稳定性上表现出色,能进一步凸显中频机型的优势,减少使用中的麻烦。
上一条:中频点焊机与交流点焊机的区别
下一条:中频点焊机的使用


