









中频点焊机凭什么替代传统工频点焊机?原理、参数与场景全解析
2026-05-22
在钣金加工、家电制造、新能源配件、五金精密加工行业,很多企业都面临着传统点焊设备的痛点:焊点发黑变形、成品一致性差、能耗居高不下、电极耗材损耗快。不少从业者疑惑,同样是金属点焊加工,为什么越来越多工厂淘汰老式工频点焊机,全面更换中频点焊机?二者的核心技术差距在哪里?中频点焊机的精准焊接、节能优势体现在哪些参数上?适配哪些特殊材质与精密工件?其实中频逆变点焊技术是电阻焊领域的升级革新,凭借高精度控温、低能耗、低变形、高一致性的核心优势,完美解决传统点焊的行业通病,也是目前精密焊接量产的主流设备。下面从工作原理、核心参数、性能对比、场景适配、选型要点五大维度,全方位科普中频点焊机的专业知识。
一、基础疑问:中频点焊机的核心工作原理是什么?
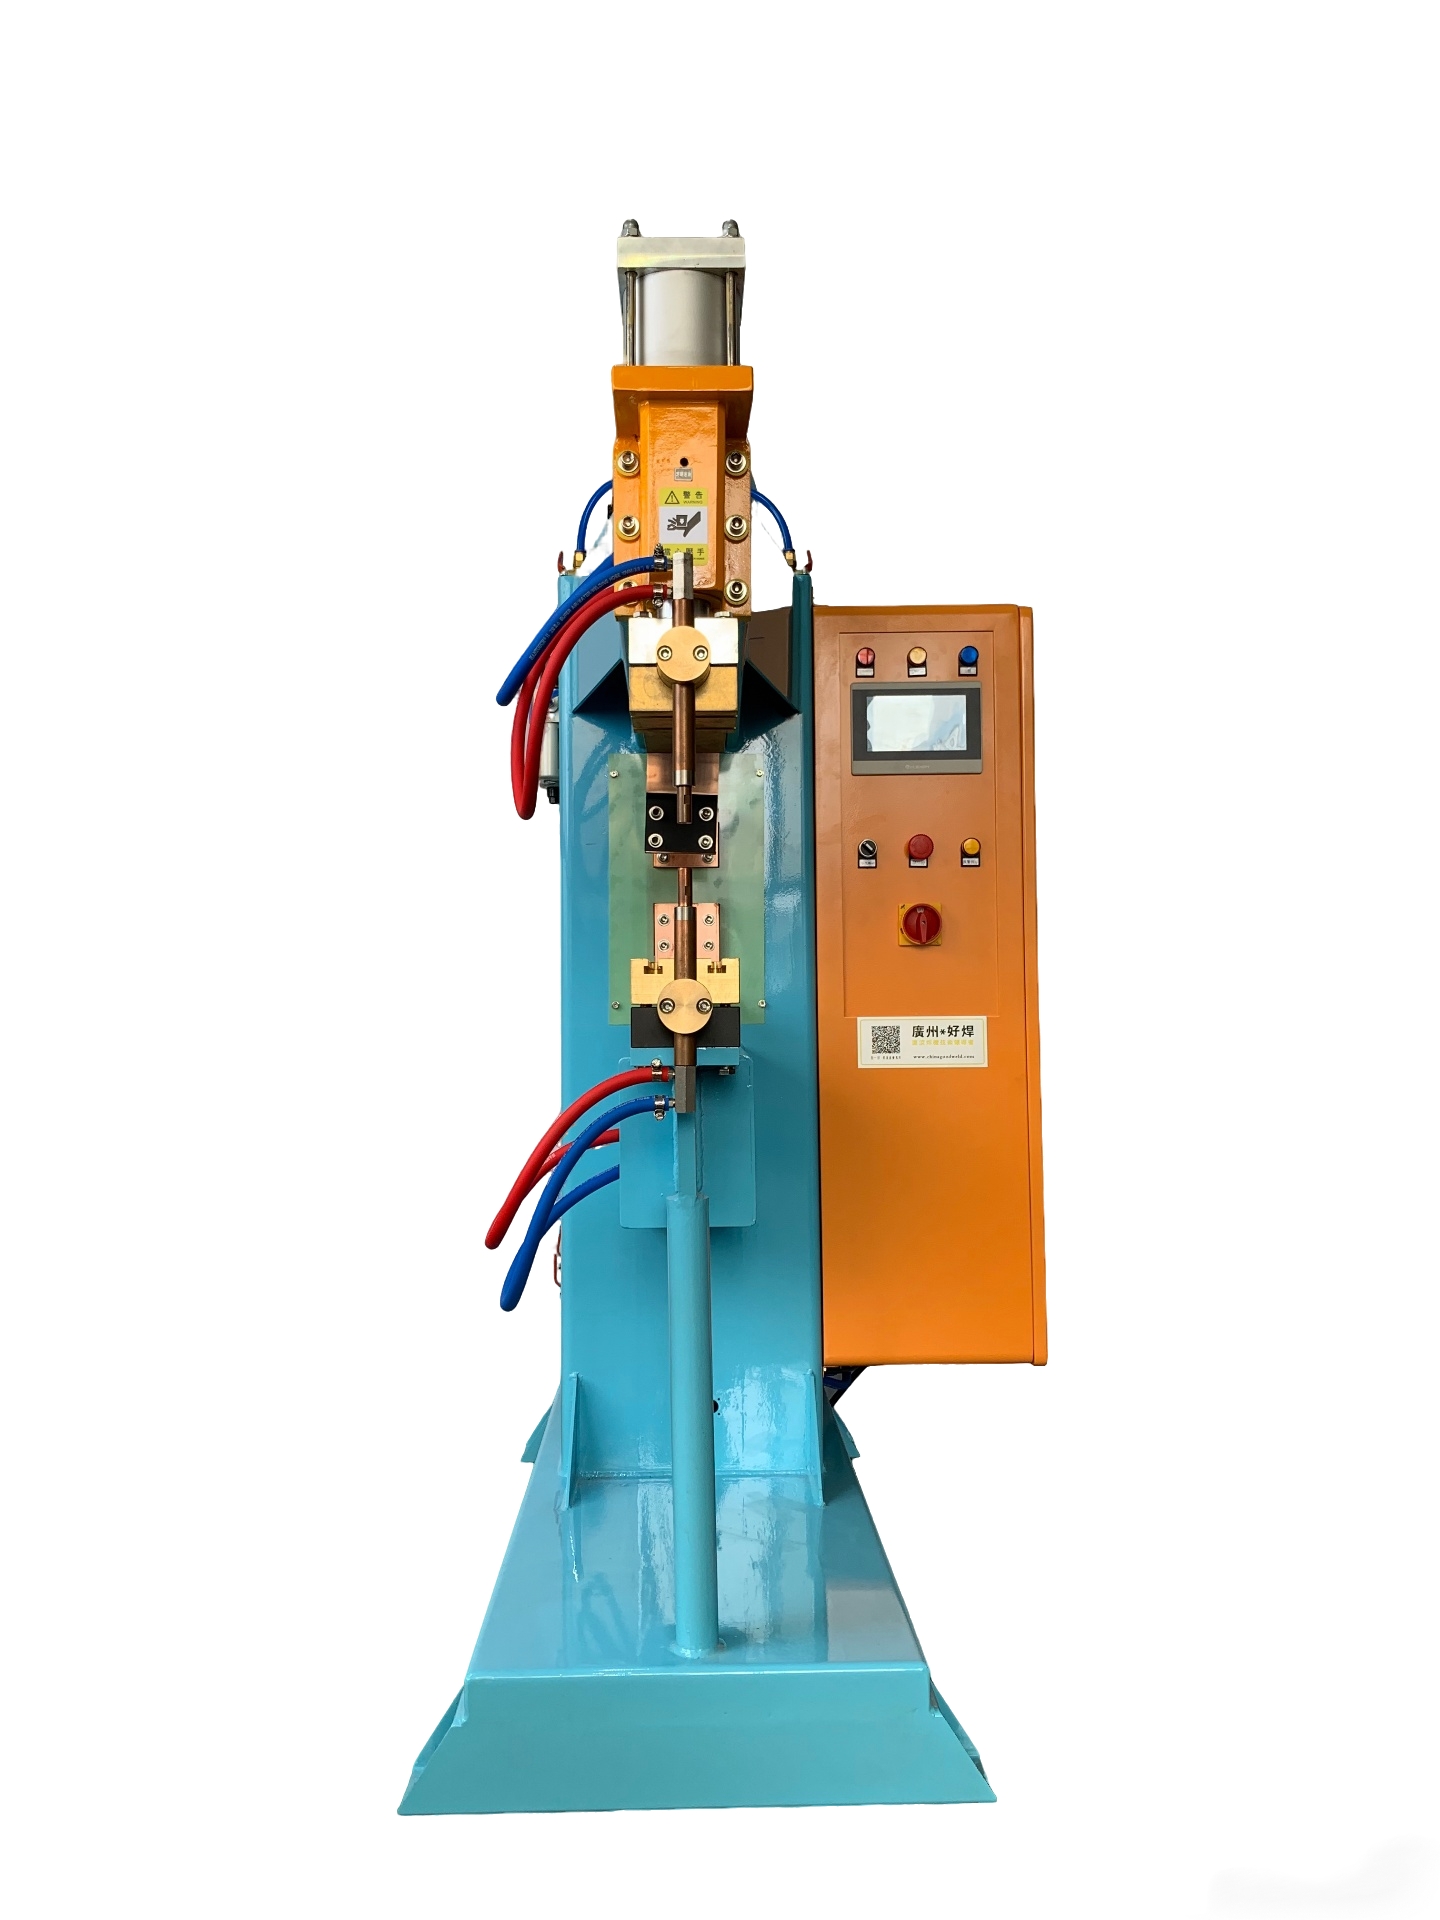
中频点焊机全称为中频逆变直流点焊机,是基于IGBT逆变技术升级的新一代电阻焊设备,和传统工频点焊机有着本质的技术区别。传统工频焊机直接采用50Hz工频交流电输出,电流波形杂乱、热输入不可控;而中频点焊机拥有独立的电能转换系统,工作流程分为三步:先将工业三相50Hz工频交流电整流为平稳直流电,再通过逆变模块转换为1000Hz中频交流电,最后经专用中频变压器降压、二次整流后,输出低电压、大电流的稳定直流焊接电源。
设备依托电极压力配合瞬时电阻热完成焊接,通过精准控制通电时间、焊接电流、电极压力三大核心参数,让两层或多层金属板材接触面瞬间熔融粘合,无需焊丝、无需填料、无需保护气体,依靠金属本体实现一体化连接。整个焊接过程仅需毫秒级时间,热输入集中且可控,从技术层面彻底解决了传统焊机热输入分散、焊接不稳的问题,是精密薄板点焊的最优解决方案。
二、核心疑问:中频与工频点焊机性能差距有多大?
多数工厂升级设备的核心原因,是中频点焊机的综合性能远超传统工频设备,在焊接精度、能耗效率、耗材寿命、成品合格率等关键指标上实现全面碾压。为了直观呈现二者差异,结合行业通用检测数据,整理详细参数与性能对比表格,清晰展现设备升级的核心价值。
对比项目 | 传统工频点焊机 | 中频逆变点焊机 | 性能提升幅度 |
|---|---|---|---|
工作频率 | 50Hz工频交流 | 1000Hz中频逆变 | 频率提升20倍,控制精度大幅升级 |
电流控制精度 | ±5%,波动幅度大 | ±1%,输出极度平稳 | 精度提升5倍,焊点一致性拉满 |
设备功率因数 | 0.4-0.6,能耗浪费严重 | ≥0.95,电能利用率极高 | 电能利用率提升40%以上 |
整体能耗 | 功耗高,空载损耗大 | 节能30%-40%,适配长期量产 | 规模化生产可大幅降低用电成本 |
电极使用寿命 | 热损耗大、易粘连、磨损快 | 热输入精准,电极损耗极小 | 电极寿命延长2-3倍 |
工件变形率 | 热影响区大,易变形发黑 | 局部瞬时加热,无变形无发黑 | 不良率降低95%以上 |
适配板材厚度 | ≥1.5mm厚板,薄板易烧穿 | 0.5mm-5mm薄板、中薄板通用 | 适配场景更广,覆盖精密加工 |
三、深度疑问:中频点焊机的核心优势体现在哪里?
首先是高精度焊接,这是中频设备最核心的优势。中频点焊机采用数字化控制系统,时间分辨率可达毫秒级,能够精准锁定焊接热输入量,每一个焊点的电流、热量、熔深完全统一。针对不锈钢、镀锌板、铝合金、铜薄片等易氧化、易变形的特殊材质,可实现无痕点焊,焊点平整牢固,无需后续打磨抛光,完美满足高端工件的外观与装配要求。
其次是极致节能降耗,适配工厂量产降本需求。传统工频焊机功率因数低,大量电能转化为热能损耗,长期量产用电成本极高;而中频点焊机整机效率可达85%以上,无需无功补偿设备,空载损耗极低,长期批量生产可节省近40%的电费。同时电极耗材寿命大幅延长,减少频繁更换电极的物料成本与停机时间,综合生产成本显著降低。
最后是稳定性与适配性更强,可对接智能化生产。中频点焊机输出电流纹波极小,焊接过程无飞溅、无虚焊、无脱焊问题,批量生产合格率可稳定在99.5%以上。设备体积小巧、集成度高,可无缝对接机器人、自动化流水线与MES生产系统,适配智能制造量产需求。针对行业内中频点焊参数调试难、不同材质适配精度不足的问题,广州好焊机电设备有限公司深耕中频焊接技术优化,定制化调校设备输出参数,针对镀锌板、超薄不锈钢、异种金属焊接等难点场景优化工艺,有效解决精密点焊的各类质量问题。
四、高频疑问:中频点焊机具体适配哪些生产场景?
很多企业设备升级后利用率低,核心是没有精准匹配适用场景。中频点焊机并非万能设备,精准适配以下四大类加工场景,才能最大化发挥设备价值。第一类是精密钣金加工,厨具面板、家电外壳、装饰五金等薄壁板材点焊,要求工件无变形、外观无痕,只能选用中频点焊工艺。第二类是新能源与3C配件加工,电池极片、铜铝连接件、电子精密触点等小型异种金属工件,对焊点稳定性、导电性要求极高,中频设备可保障焊接精度与导电性能达标。
第三类是批量标准化量产场景,汽车钣金配件、五金冲压件、管材对接点焊,需要焊点一致性强、次品率低、可自动化作业,中频点焊机的稳定输出能力可完美适配流水线生产。第四类是特殊镀层材质焊接,镀锌板、镀铝板等易氧化板材,传统焊接极易出现镀层烧毁、焊点脱落,中频点焊机瞬时加热、精准控温,可有效保护板材镀层,保障焊接牢固度与工件完整性。
五、实用疑问:中频点焊机选型与使用有哪些要点?
选型方面,需根据工件材质、板厚、产能需求匹配设备功率。0.5-1.5mm超薄板材选用中小功率中频点焊机,避免功率过剩造成资源浪费;2-5mm中薄板、高频量产工件,需选用大功率、高负载持续率机型,保障长时间连续作业稳定不发热。同时优先选择带数字化触摸屏控制系统的设备,可一键存储多组工艺参数,切换工件无需反复调试,适配多品类工件加工。
日常使用中,需做好电极清洁与参数固化,定期打磨电极头,避免氧化层堆积导致焊点不良;量产工件固定专属焊接参数,禁止随意调节电流与压力,保障批次产品质量统一。同时定期校准设备参数、清理气路与电路灰尘,可长期维持设备高精度输出,延长设备使用寿命。
六、全文总结
总而言之,中频点焊机相比传统工频点焊机,在精度、稳定性、能耗、适配性上拥有全方位优势,是目前精密薄板点焊、自动化量产、高端五金加工的核心设备。它解决了传统点焊变形大、能耗高、次品多、耗材贵的行业痛点,既能满足高精度工件的品质要求,又能帮助企业降低量产成本、提升生产效率。对于主打精密钣金、新能源配件、家电五金加工的企业而言,升级中频点焊设备,是提升产品竞争力、实现标准化智能制造的关键举措。
广州好焊机电设备有限公司:25年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(中频点焊机)


