









中频点焊机怎么选?焊点发黑发黄、表面氧化变色量产根治工艺科普
2026-06-15
在钣金外观件、不锈钢装饰件、家电五金、精密配件点焊量产中,焊点发黑、发黄、表层氧化、板面灼烧变色是影响产品外观良品率的核心难题。很多工件焊接后焊点周边出现黄圈、黑印、氧化层、灼伤痕迹,即便焊点强度达标,也因外观瑕疵无法出货,必须人工打磨、抛光、喷砂修复,极大增加返工成本与生产工时。尤其是不锈钢、镜面板材、镀锌外观件,普通点焊极易出现大面积变色氧化,批量良品率偏低。多数工厂认为焊点变色是正常焊接现象,只能靠后工序打磨补救,实则焊点氧化发黑属于可彻底根治的工艺问题,根源是热输入过激、高温氧化、冷却紊乱、热熔失控。广州好焊机电设备有限公司针对焊点变色通病,纯科普中频点焊机防氧化、防发黄发黑的核心原理、量产适配场景、标准化工艺参数与生产误区,助力工厂实现焊点原色、免抛光量产。
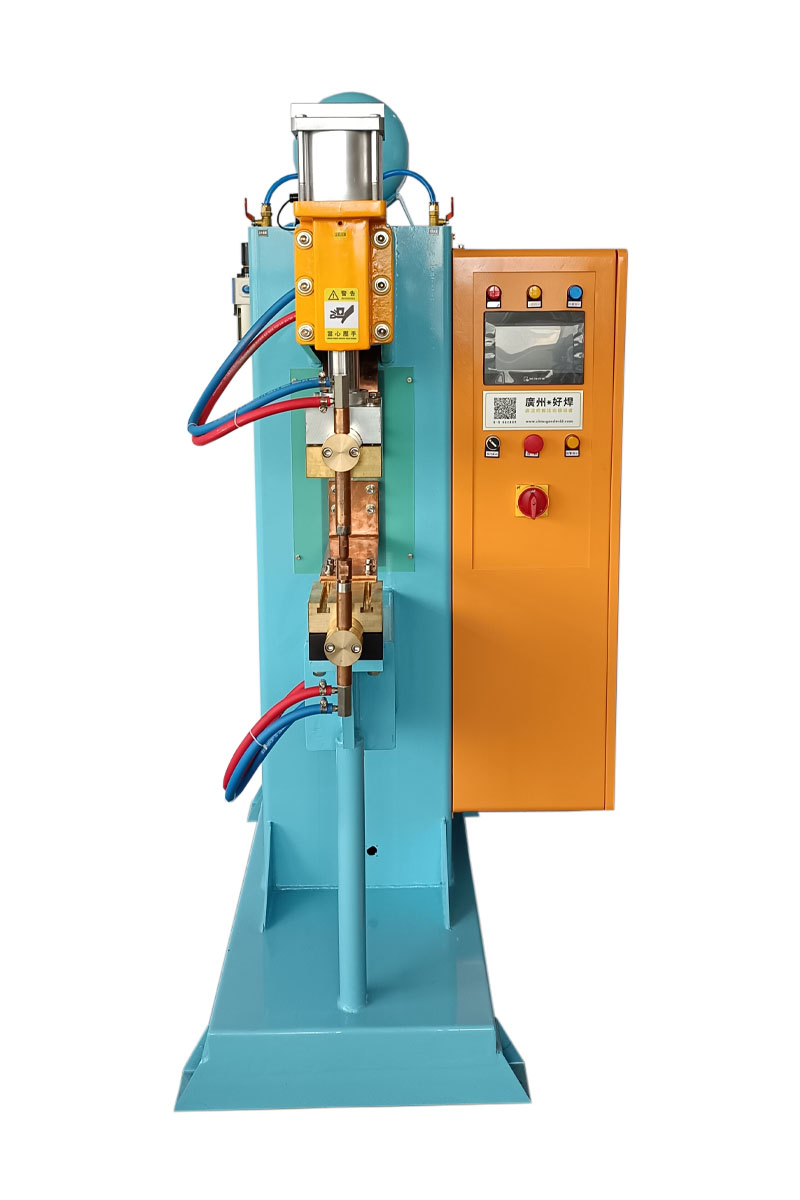
一、核心原理:中频点焊机杜绝焊点发黑氧化的核心优势
点焊焊点发黄、发黑、表层氧化的根本原因,集中在瞬时高温过载、板材表层金属高温氧化、热熔范围过大、冷却速度失衡、镀层高温灼烧五大核心问题。普通工频点焊机采用直冲式瞬时爆热工艺,焊接瞬间温度急剧飙升,远超金属热熔所需温度,板材表层金属长时间处于超高温状态,与空气接触快速发生氧化反应,形成黄色氧化层、黑色灼烧碳层。同时普通焊机无精准温控能力,热量扩散范围广,焊点周边母材受热灼伤,形成大面积变色区域,后期无法自行恢复,只能打磨去除。
中频点焊机从热熔逻辑与温度控制层面彻底解决氧化变色问题,依托精准恒温热熔、低温差可控热输入、局部集中熔合、同步缓冷定型四大防变色核心工艺。设备摒弃传统焊机无节制爆热模式,采用阶梯式低功率预热+精准恒温熔合工艺,严格控制焊接峰值温度,只让板材接触面内层金属熔融结合,表层温度始终保持在低氧化区间,从根源减少金属高温氧化概率,避免表层灼伤发黑、发黄。
与此同时,中频点焊机热量高度集中在焊点核心熔合区域,不会向周边板材扩散蔓延,有效缩小热影响区,杜绝大面积变色黄圈、黑印。搭配压力与温度同步控制系统,焊接完成后快速均衡降温,缩短高温氧化时长,锁定板材原色,既保证焊点熔核致密牢固,又能完美保留工件表层原貌,彻底解决不锈钢、镀锌板、冷轧板点焊氧化变色难题,实现焊点干净、无发黑、无黄变、无灼伤的高品质焊接效果。
二、中频点焊机防氧化防变色专属量产场景
所有对焊点外观颜色、板面完整性要求高,需要免抛光、免打磨、原色出货的点焊工况,普通焊机极易出现氧化变色不良,必须依托中频点焊机精准控温防变色工艺量产。
1、不锈钢外观件防变色焊接场景:拉丝不锈钢、镜面不锈钢、装饰不锈钢薄板工件,表层质感精密,普通点焊高温极易导致焊点发黑、周边泛黄、镜面雾化,完全破坏外观品相。中频点焊机低温精准热熔,热影响区极小,焊接后无变色、无雾化、无灼伤,完整保留不锈钢表层原色与纹理。
2、镀锌板家电外观件焊接场景:镀锌板、镀铝锌板家电外壳、厨卫钣金,普通点焊高温会灼烧锌层,导致焊点发白、发黄、发黑、锌层脱落,不仅外观难看,还会丧失防腐性能。中频点焊机恒温缓熔,避免镀层高温灼烧,镀层完整无脱落、无变色,兼顾外观与防腐能力。
3、精密冷轧五金原色焊接场景:精密冷轧五金配件、设备内置装饰件、轻型结构件,出货要求焊点无痕迹、无变色、无需打磨。普通焊机热扩散大,焊点周边明显发黑,批量返工量大。中频点焊机局部精准热熔,热影响可控,焊点干净无色差,可直接装配出货。
4、外露成品件免抛光量产场景:无需任何表面处理的外露成品钣金、货架配件、装饰五金,客户零容忍焊点变色、灼伤瑕疵。中频点焊机低氧化焊接工艺,全程板材原色不变,彻底省去抛光、打磨、补漆等后处理工序。
三、防发黑防氧化原色焊接标准化量产参数表
针对各类易氧化、易变色的外观件点焊工况,整理车间实测验证的防变色专属工艺参数,精准控温、热影响小、无色差,可直接落地生产线调试,实现免打磨原色量产:
适配设备 | 防变色焊接工况场景 | 工件材质规格 | 核心防氧化工艺参数 | 电极压力(kgf) | 焊接时长(ms) | 外观成型效果 |
|---|---|---|---|---|---|---|
中频点焊机 | 不锈钢外观件防发黑焊接 | 0.9mm双层拉丝不锈钢板 | 低温恒温熔合,控温限流6.8kA,缩小热影响区 | 185~235 | 110~150 | 焊点无发黑、无黄圈、无镜面雾化,板材原色完整,纹理清晰 |
中频点焊机 | 镀锌钣金防镀层灼烧变色 | 1.0mm双层镀锌外观板 | 渐进式低热输入,稳压缓熔7.5kA,保护镀层 | 195~245 | 120~160 | 无锌层灼烧发黑、发黄,镀层完整无脱落,板面无色差 |
中频点焊机 | 精密冷轧件原色焊接 | 1.2mm双层冷轧精密配件 | 局部集中热熔,闭环控温8.1kA,低氧化输出 | 205~255 | 125~165 | 焊点干净透亮,周边无发黑变色,无需打磨抛光 |
中频点焊机 | 外露成品件免抛光量产 | 0.8mm轻型外露装饰钣金 | 微热精准熔合,延时缓冷6.5kA,锁定原色 | 175~225 | 105~145 | 零灼伤、零氧化、零色变,成品外观一体整洁,直接出货 |
四、焊点变色氧化高频生产误区科普
误区一:焊点发黑是正常焊接必然现象。很多厂家默认点焊都会发黄发黑,全部依靠后工序打磨修复,增加大量人工成本。实际上优质中频点焊工艺可实现近乎无色差焊接,焊点变色是普通设备高温失控的工艺缺陷,并非行业必然。
误区二:降低电流就能避免氧化变色。盲目降低电流虽能减少高温灼伤,但会直接导致热输入不足、熔核松散、虚焊假焊,外观达标但强度严重不达标,产生大量隐性不良,得不偿失。
误区三:焊接速度越快越不容易变色。短时极速焊接热冲击极强,瞬间峰值温度极高,表层金属快速氧化灼烧,热影响区虽然小但灼伤程度更深,焊点发黑、发黄问题反而更加严重。
误区四:依靠风冷、水冷解决焊点变色。外部冷却只能快速降温,无法控制焊接过程中的峰值高温,焊点高温氧化已经完成,冷却只能杜绝后续发热,无法从根源避免焊接瞬间的发黑发黄问题。
五、防氧化无色差点焊量产场景总结
点焊焊点发黑、发黄、表层氧化、板面灼伤的外观通病,核心并非操作与板材问题,而是普通点焊机瞬时爆热、高温失控、热扩散范围大、无精准温控的工艺短板。普通设备无法平衡熔合强度与外观品相,只能牺牲外观保证强度,依赖后期打磨返修。中频点焊机凭借精准恒温热熔、低温差低氧化、局部集中熔合、同步缓冷定型的核心工艺优势,从根源抑制金属高温氧化与镀层灼烧,大幅缩小热影响区,实现焊点无色差、无发黑、无黄变、无灼伤的高品质焊接。在不锈钢装饰件、镀锌家电钣金、精密五金、外露成品件等高外观要求量产场景中,可彻底省去打磨、抛光、修复工序,大幅提升产品外观档次与量产良品率,是外观件无痕原色点焊的优选设备。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(中频点焊机)


