









全自动螺母点焊机优势与工艺详解:告别漏焊虚焊,实现高效量产
2026-06-26
在汽车零部件、家电钣金、机箱机柜、厨卫五金、新能源壳体制造行业,螺母焊接是核心基础工序,直接决定产品装配精度与结构牢固度。传统人工摆放螺母点焊模式,普遍存在定位偏差、漏焊、虚焊、螺母歪斜、螺纹堵孔、批量品质参差不齐等问题,且人工上料效率低、人工成本高,难以适配现代化流水线量产需求。全自动螺母点焊机依托中频逆变焊接技术+自动化送料定位系统,实现螺母自动送料、精准定位、恒压焊接、焊后自检一体化作业,彻底解决人工焊接的各类弊端,成为五金钣金自动化升级的核心设备。本文全面拆解全自动螺母点焊机工作原理、核心优势、焊接工艺要点、常见问题及选型保养规范,助力工厂优化螺母焊接工艺、提升良品率与产能。
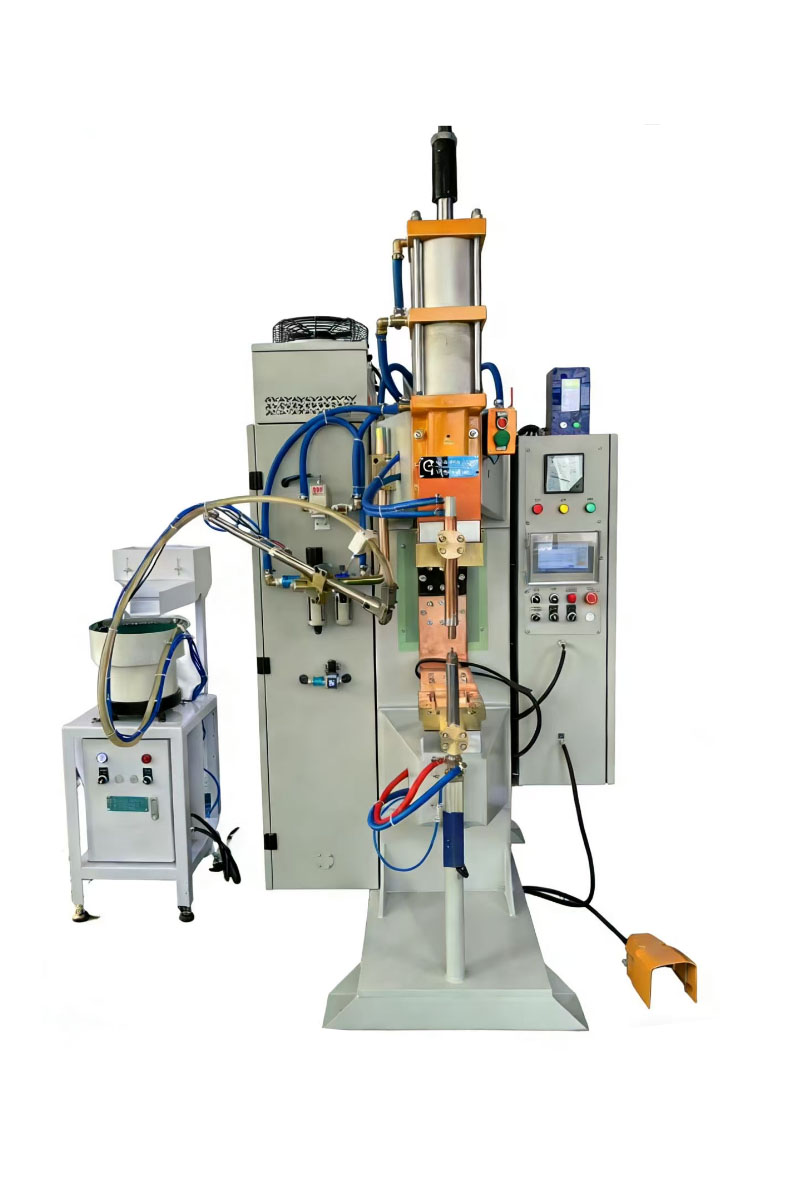
一、全自动螺母点焊机核心工作原理
全自动螺母点焊机基于电阻凸焊原理,搭配中频逆变直流焊接系统与自动化送料机构,全程自动化完成焊接流程,无需人工干预。设备核心依托螺母自带凸点结构,在精准压力与恒定电流作用下完成金属熔合,整体焊接流程分为四大标准化步骤:
1、自动送料排序:振动盘自动筛选、排序、输送螺母,区分螺母正反面,杜绝反料、错料,通过输送轨道精准推送至焊接工位;
2、精准对位加压:电极在预设压力下平稳下压,将螺母凸点与钣金板材紧密贴合,保证接触面无间隙、无偏移,规避虚焊隐患;
3、中频热熔焊接:设备输出稳定中频直流电流,利用螺母凸点与板材接触面的电阻产生瞬时高温,让凸点快速熔融,在恒压状态下与板材熔为一体;
4、冷却成型复位:焊接完成后进入保压冷却阶段,熔核稳定定型,杜绝变形、开裂,随后电极复位,等待下一轮焊接作业。
相较于传统工频焊机,中频逆变输出电流精度更高,热输入集中且可控,热影响区极小,既能保障焊接强度,又能有效避免板材变形、螺纹烧坏等问题。
二、全自动螺母点焊机核心优势(对比人工焊接)
1、全自动作业,产能翻倍降本
设备集成振动盘自动送料、自动定位、自动焊接功能,全程无需人工摆放、对位螺母,单人可同时值守多台设备,大幅减少人工成本。焊接速度稳定可控,适配M3-M10各类标准螺母连续量产,作业效率是人工焊接的2-3倍,完美适配流水线大批量生产。
2、焊接精度高,杜绝批量不良
设备搭载精准定位工装与闭环电流控制系统,电流控制精度可达±1%-2%,压力、时间、电流三大参数毫秒级精准调控。彻底解决人工焊接常见的螺母歪斜、偏移、高低不平等问题,焊接熔核大小均匀,拉力稳定,批量良品率可达99.9%以上。同时自带吹屑功能,有效防止铁屑堵塞螺纹,焊后无需回牙二次加工。
3、低变形低飞溅,工件品相更佳
依托中频直流稳压焊接特性,焊接热量集中、作用时间短,板材受热面积小,0.5mm以上薄板焊接无明显变形、凹陷。焊接过程火花飞溅极少,焊点平整无发黑,无需后续打磨抛光,大幅简化后处理工序,提升产品外观品质。
4、节能稳定,适配长期量产
中频逆变结构功率因数高达0.85以上,相比传统工频螺母焊机节能30%左右,长期量产可大幅降低车间用电成本。同时设备对电网冲击小,多机并联作业不会出现电压波动、跳闸问题,24小时连续作业性能稳定,无功率衰减、无频繁报错。
5、通用性强,一机多用适配多工况
可快速适配碳钢螺母、不锈钢螺母、六角螺母、四方螺母等各类标准件,适配镀锌板、冷轧板、不锈钢板等主流钣金材质,只需简单更换工装,即可切换不同规格螺母焊接,适配多品类、小批量、多批次生产模式。
三、全自动螺母点焊标准工艺参数参考
针对工厂常用螺母规格与板材厚度,整理量产通用标准参数,可直接套用,减少试焊调试成本:
螺母规格 | 适配板厚(mm) | 焊接电流(kA) | 焊接时长(ms) | 焊接压力(N) | 工艺效果 |
|---|---|---|---|---|---|
M3-M4 | 0.5-1.0 | 3.5-4.5 | 80-120 | 1500-1800 | 无变形、螺纹完好、拉力达标 |
M5-M6 | 1.0-2.0 | 5.0-6.5 | 120-160 | 2000-2500 | 熔核饱满、低飞溅、无虚焊 |
M8-M10 | 2.0-3.0 | 7.0-8.5 | 160-220 | 3000-3500 | 焊接牢固、承载力强、无脱落 |
四、量产常见焊接问题及整改方案
1、螺母焊接歪斜、偏移
成因:送料轨道错位、工装定位松动、上下电极不对中、压力不均衡。整改:校准振动盘送料位置,紧固定位工装,微调电极同轴度,统一焊接压力,确保螺母贴合板材无偏移。
2、螺母虚焊、拉力不足、易脱落
成因:焊接电流偏小、焊接时长不足、预压压力不够、板材表面有油污氧化皮。整改:小幅上调焊接电流与时长,延长预压时间压实接触面,焊前清理工件油污、锈迹,保证导电均匀。
3、螺纹堵孔、滑丝、焊后无法装配
成因:焊接飞溅铁屑落入螺纹、焊接热量过高烧坏螺纹、电极压力过大挤压变形。整改:开启设备自动吹屑功能,优化参数降低热输入,更换适配专用电极,精准控制焊接压力。
4、板材焊接变形、凹陷严重
成因:瞬时电流过大、保压冷却时间不足、薄板无辅助散热工装。整改:降低峰值电流,延长保压冷却时长,薄板焊接加装散热垫板,平衡焊接温度。
5、设备卡料、送料卡顿
成因:螺母规格不标准、振动盘粉尘杂质过多、轨道间距偏差。整改:筛选标准合格螺母,定期清理振动盘与输送轨道杂质,微调轨道适配螺母尺寸。
五、设备日常保养与运维技巧
全自动螺母点焊机属于机电一体化精密设备,规范养护可大幅降低故障率,延长设备使用寿命,保障量产稳定:
1、每日班前:清理振动盘、输送轨道粉尘铁屑,检查电极端面平整度,排查气路、水路通畅度,试焊核验焊接品质;
2、每周养护:紧固设备接线端子、工装固定螺丝,打磨修复电极端面,校准电极同轴度,排放气路过滤器积水;
3、每月养护:给振动盘、传动结构加注润滑油,清理设备机箱粉尘,检测电流、压力参数精度,校准控制系统;
4、长期停机:清空振动盘残留螺母,关闭气源水源,断电封存,避免零部件受潮生锈、卡滞。
六、主流适配应用行业
全自动螺母点焊机适配各类需要螺母精密焊接的自动化生产线,核心应用场景涵盖:汽车钣金零部件、新能源电池壳体、家电外壳与配件、机箱机柜、不锈钢厨卫五金、医疗器械配件、精密五金冲压件等行业,是钣金自动化焊接升级的核心标配设备。
全自动螺母点焊机凭借自动化、高精度、低损耗、高效率的优势,彻底革新传统螺母焊接工艺,解决人工焊接效率低、不良率高、成本高的痛点。广州好焊机电设备有限公司全自动螺母点焊机采用中频逆变核心配置,送料稳定、焊接精准,可适配多规格螺母量产焊接,助力工厂提质降本、实现全流程自动化生产。
七、全文总结
相比于传统人工螺母点焊,全自动螺母点焊机的核心价值在于标准化、自动化、高精度、低成本。依托成熟的中频凸焊工艺与自动化送料定位系统,从源头杜绝漏焊、虚焊、螺母歪斜、螺纹损坏等批量不良问题,大幅提升生产效率与产品一致性。工厂升级该设备,不仅能减少人工依赖、降低耗材与返工成本,更能适配现代化流水线量产需求,是钣金、汽配、家电等行业焊接工艺升级的最优选择。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(全自动螺母点焊机)


