









全自动螺母点焊机不同材质怎么焊?碳钢、不锈钢、镀锌板工艺详解
2026-07-09
在钣金螺母批量焊接生产中,很多企业通用一台全自动螺母点焊机加工多种板材,经常出现“碳钢焊得稳、不锈钢虚焊、镀锌板飞溅大”的差异化问题。不同金属材质的导电率、熔点、导热速度差异极大,若采用同一套焊接参数,极易造成焊点强度不足、外观缺陷、批量次品等问题。不少从业者并不清楚不同板材的专属焊接逻辑与参数标准。本文针对碳钢、不锈钢、镀锌板三大主流钣金材质,详细拆解全自动螺母点焊的工艺要点、适配参数与避坑技巧,帮助工厂实现多材质稳定量产。
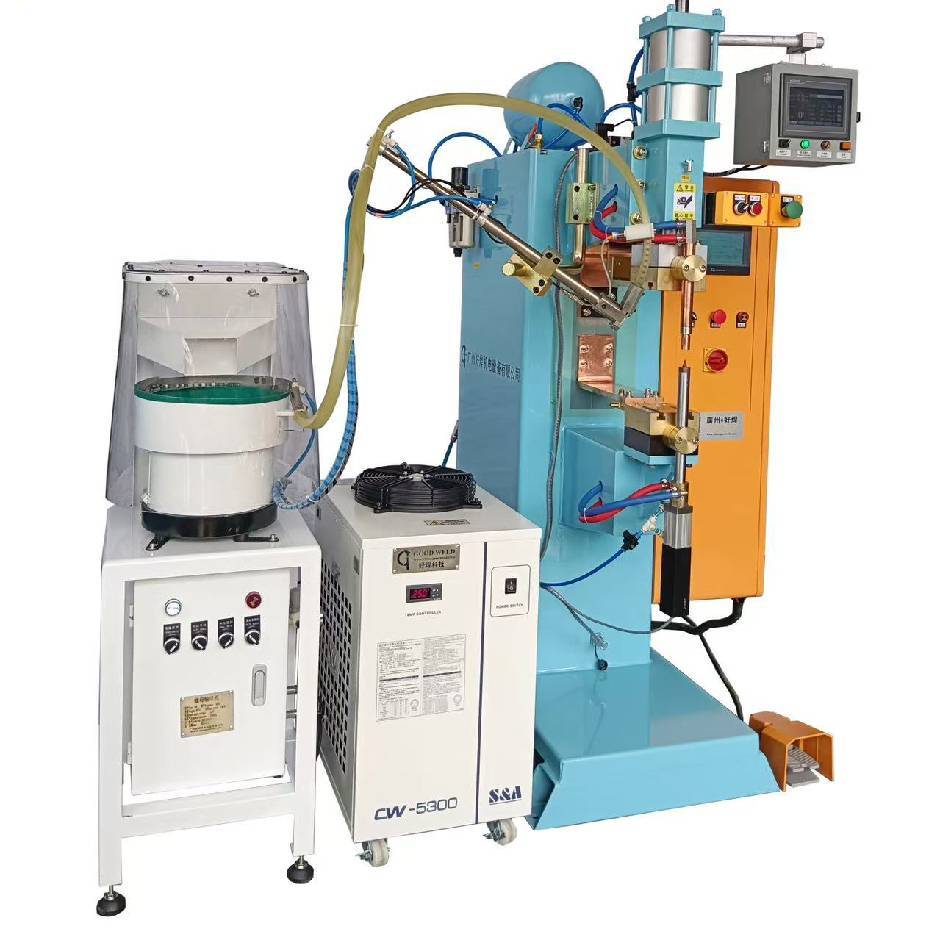
一、不同材质螺母焊接的工艺难点差异
全自动螺母点焊的核心难点在于材质特性差异化适配。碳钢板材导电均匀、熔点适中,焊接容错率高,属于最易加工的常规材质;不锈钢板材电阻大、导热慢、熔点高,常规参数容易热输入不足,导致螺母虚焊、拉力不达标,电流过大又容易烧穿板材;镀锌板表面含有锌层镀层,高温极易汽化,焊接过程容易产生飞溅、气孔、镀层脱落,不仅影响外观,还会降低焊点防腐性能,是螺母点焊中最难把控的材质。只有针对性匹配压力、电流、时长参数,才能解决各类材质的焊接缺陷。
二、三大主流材质标准化焊接参数对照表
结合工业量产实测数据,整理M4–M10常规点焊螺母、0.8mm–3.0mm通用板材的标准焊接参数,可直接用于生产线换产调试,有效规避各类材质焊接缺陷。
板材材质 | 焊接电流(A) | 焊接压力(MPa) | 焊接时长(s) | 核心工艺特点 | 常见缺陷规避 |
|---|---|---|---|---|---|
普通碳钢 | 7500–9500 | 0.3–0.45 | 0.25–0.35 | 参数区间宽、容错率高、成型稳定 | 严控电流过高,避免轻微飞溅 |
不锈钢 | 10000–12500 | 0.4–0.6 | 0.35–0.5 | 大电流、稳压力,保障熔核深度 | 避免电流偏小导致虚焊脱焊 |
镀锌板 | 7000–8500 | 0.45–0.65 | 0.2–0.3 | 短时快速焊接,减少镀层烧蚀 | 高压快速熔接,抑制锌层汽化飞溅 |
三、各材质专项焊接工艺优化方案
碳钢板材焊接工艺最为成熟稳定,生产中只需保持压力均匀、电流适中,即可实现焊点饱满、强度达标,日常无需频繁调整参数,适合大批量常态化生产。只需定期清洁电极,避免表面氧化影响导电,即可保持批量一致性。
不锈钢板材焊接需遵循“大电流、稳压力、足时长”的工艺原则。由于不锈钢导热差、电阻高,热量容易堆积,过小的电流无法形成有效熔核,容易出现假焊。适当提升焊接电流与保压时间,让金属充分熔融结合,可有效提升焊点抗拉力,杜绝后期震动脱落问题。
镀锌板焊接核心是“快焊、高压、低热输入”。利用短时间瞬时熔接工艺,在锌层大面积汽化前完成螺母与板材熔合,配合较大焊接压力压制飞溅,既能保障焊接牢固度,又能最大程度保留板材镀层完整性,减少焊点发黑、气孔、脱锌等缺陷,大幅降低返工打磨成本。
四、多材质换产量产注意事项
工厂多材质交替生产时,最容易出现参数混用导致的批量次品。换产时需及时调用对应材质参数组,禁止一套参数通用全工况;更换材质后,建议轻微打磨电极端面,保证导电均匀;针对外观件生产,可适当增加预压时间,让螺母与板材贴合更紧密,进一步提升焊接精度与外观质量。规范换产流程,可彻底规避绝大多数材质适配问题。
五、总结与技术支持
全自动螺母点焊机并非通用无脑设备,不同钣金材质需匹配专属工艺参数,精准适配才能兼顾焊接强度、外观品质与量产稳定性。掌握碳钢、不锈钢、镀锌板的差异化焊接逻辑,可从根源解决虚焊、飞溅、发黑、脱落等高频问题,大幅提升产品良品率。针对特殊材质、非标螺母、高精密外观件的焊接工艺调试,广州好焊机电设备有限公司可提供专属工艺方案,帮助企业轻松实现多材质稳定量产。
材质精细化工艺适配,是全自动螺母点焊机稳定高品质量产的核心关键,也是钣金加工企业提升产品竞争力的重要工艺保障。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(全自动螺母点焊机)


