









中频逆变点焊机虚焊假焊怎么根治?缺陷成因与标准化整改工艺科普
2026-07-10
在中频逆变点焊机批量生产过程中,虚焊、假焊是最频发且最隐蔽的质量缺陷。这类问题不同于烧穿、飞溅等显性故障,焊点外观基本正常,但内部熔核未完全结合,抗拉强度不达标,产品后续装配、震动使用中极易脱落失效。很多工厂频繁出现批次虚焊,反复调试电流仍无法彻底解决,本质是未找准虚焊的核心诱因。
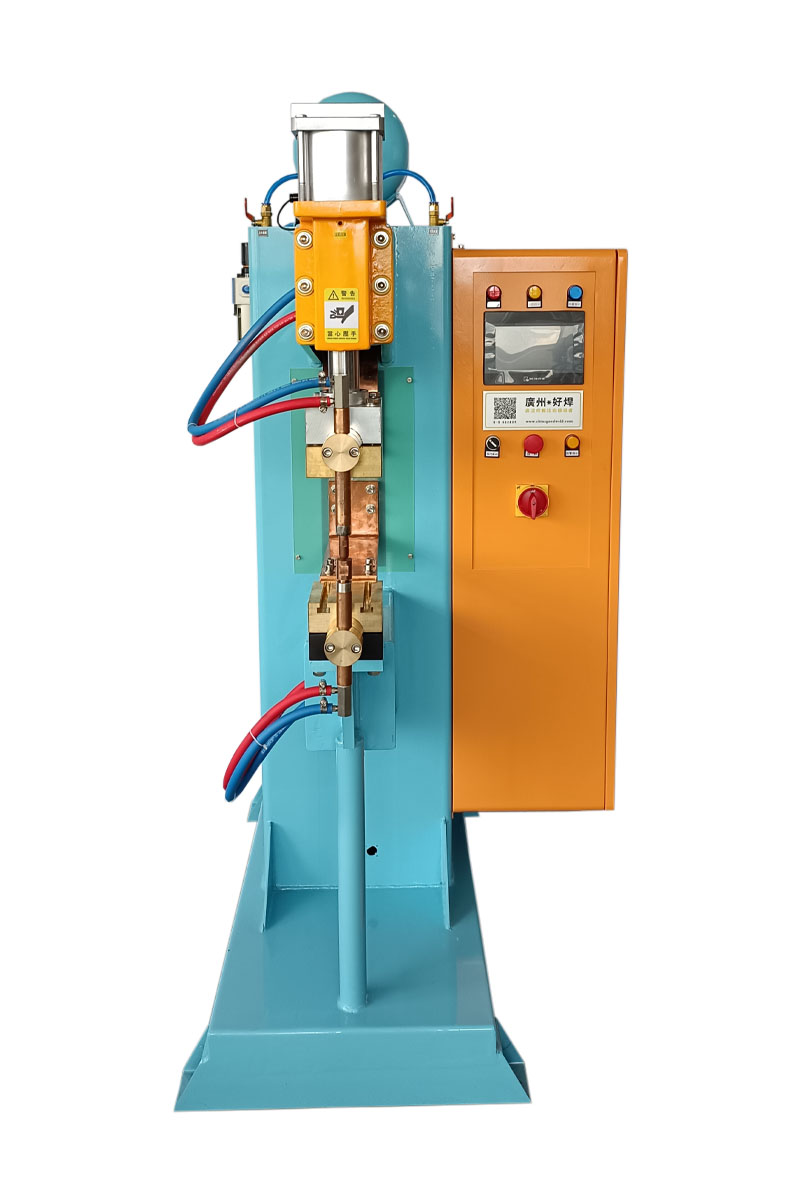
一、虚焊与假焊的工艺定义与区别
在点焊工艺标准中,虚焊和假焊属于两类不同的隐性缺陷,故障表现和成因各不相同。假焊是工件接触面仅有轻微热熔痕迹,金属未形成有效熔核,两层板材依旧处于分离状态,受力后直接脱落,多出现于热输入严重不足的工况;虚焊是形成了极小、疏松的熔核,看似焊合但结合强度极低,熔核内部存在气孔、夹层、结晶松散等问题,抗震、抗拉力不达标,属于典型的隐性次品。二者大多不是设备硬件故障,而是参数匹配、工件状态、操作规范不到位引发的工艺问题,可通过标准化调试彻底根治。
二、虚焊假焊核心成因与对应整改参数表
结合工业量产实测工况,整理不同材质、板厚出现虚焊假焊的核心原因,搭配标准化整改参数,可直接用于生产线快速调机,高效解决各类隐性焊接缺陷。
缺陷类型 | 高发材质工况 | 核心成因 | 标准化整改方案 | 整改效果 |
|---|---|---|---|---|
假焊(无熔核) | 不锈钢、厚板碳钢 | 焊接电流偏低、通电时长过短,热输入不足 | 小幅提升峰值电流,延长50–80ms焊接时间 | 形成饱满致密熔核,基础拉力达标 |
轻度虚焊(熔核松散) | 镀锌板薄板 | 板材表面镀层氧化、接触电阻不稳定 | 清理焊接面,适当提升焊接压力,稳定接触贴合 | 熔核结晶均匀,无疏松夹层 |
批量间断虚焊 | 常规碳钢批量生产 | 电极磨损、端面氧化,导电不稳定 | 修磨电极端面,校准电极对中精度 | 批量焊点熔核大小、强度一致 |
冷却后虚焊开裂 | 高硬度不锈钢 | 保压时间不足,熔核冷却收缩开裂 | 延长80–100ms保压时间,稳压冷却定型 | 焊点无内裂,结构稳定性提升 |
三、四大高频隐性虚焊诱因深度解析
第一类参数型虚焊,是最常见的问题。部分工厂为避免板材烧穿,刻意压低电流、缩短焊接时间,导致金属无法达到充分熔融状态,仅表面热熔,内部未形成冶金结合,长期批量生产会出现大面积虚焊。第二类接触面虚焊,工件表面油污、锈迹、氧化皮、镀锌层杂质会阻隔金属接触,导致局部导电不良,热量分散无法成型熔核。
第三类设备工况虚焊,电极长期使用未修磨,端面凹陷、氧化积碳,导电效率下降,焊接热量不稳定,时而焊牢、时而虚焊;气动压力不稳、预压时间不足,板材贴合缝隙过大,也会造成间断性虚焊。第四类材质特性虚焊,不锈钢、合金钢电阻高、导热慢,常规碳钢参数无法满足熔融需求,极易出现熔核不足、假性焊接问题。
四、量产虚焊问题标准化根治流程
想要彻底杜绝批量虚焊、假焊,需建立标准化排查流程,遵循“先查工况、再查设备、最后调参数”的原则。首先清理工件焊接接触面,去除油污、氧化皮、杂质,保证金属纯净贴合,从源头杜绝接触不良问题;其次检查电极状态,打磨修复凹凸、氧化端面,校准上下电极对中,保证导电均匀、压力垂直稳定。
最后进行参数精细化适配,薄板、镀层材质采用“高压短时”参数,保证贴合紧密、快速熔接;厚板、高硬度材质采用“稳流足时”参数,充足热输入保障熔核成型。批量生产前进行拉力抽检与切片检测,确认熔核达标后再量产,可彻底规避隐性质量缺陷。
五、日常预防与品质管控技巧
日常量产中,无需频繁大幅改动参数,只需做好常态化管控。定时清理电极、定期修磨保养,避免电极损耗引发的焊接不稳定;换产不同材质工件时,匹配专属工艺参数,不通用一套参数生产全品类产品;建立抽检机制,每小时抽检工件拉力,提前预判隐性虚焊问题,避免批量次品产生。稳定的设备工况与规范的工艺操作,是杜绝虚焊最核心的手段。
六、总结与工艺支持
中频点焊机的虚焊、假焊问题均可溯源,大多属于工艺适配问题,而非设备故障,通过工况整改、设备养护、参数优化即可完全根治。掌握不同材质的缺陷成因与整改逻辑,建立标准化调试与抽检流程,能够长期稳定焊点质量,杜绝隐性质量隐患,大幅提升产品合格率。针对各类疑难隐性焊接缺陷整改与非标工件工艺适配,广州好焊机电设备有限公司可提供专业的工艺参考与技术支持,助力企业实现零缺陷标准化量产。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(中频逆变点焊机)


