









中频逆变点焊机多层板焊接不良怎么解决?三层板、叠板熔合不透、夹渣缺陷工艺科普
2026-07-15
在机柜钣金、汽车配件、五金堆叠结构生产中,经常遇到两层、三层甚至多层板材重叠点焊工况。相较于单层薄板焊接,多层板点焊存在缝隙难压实、热量穿透难、层间易夹渣等工艺难题,极易出现中层虚焊、内外板熔合不均、焊点空心、分层脱落等隐性缺陷。很多厂家沿用普通薄板参数调试,导致批量焊接强度不达标、质检不合格。多层板点焊属于差异化热熔工艺,并非设备功率不足,需针对性匹配压力、时序与热输入逻辑。
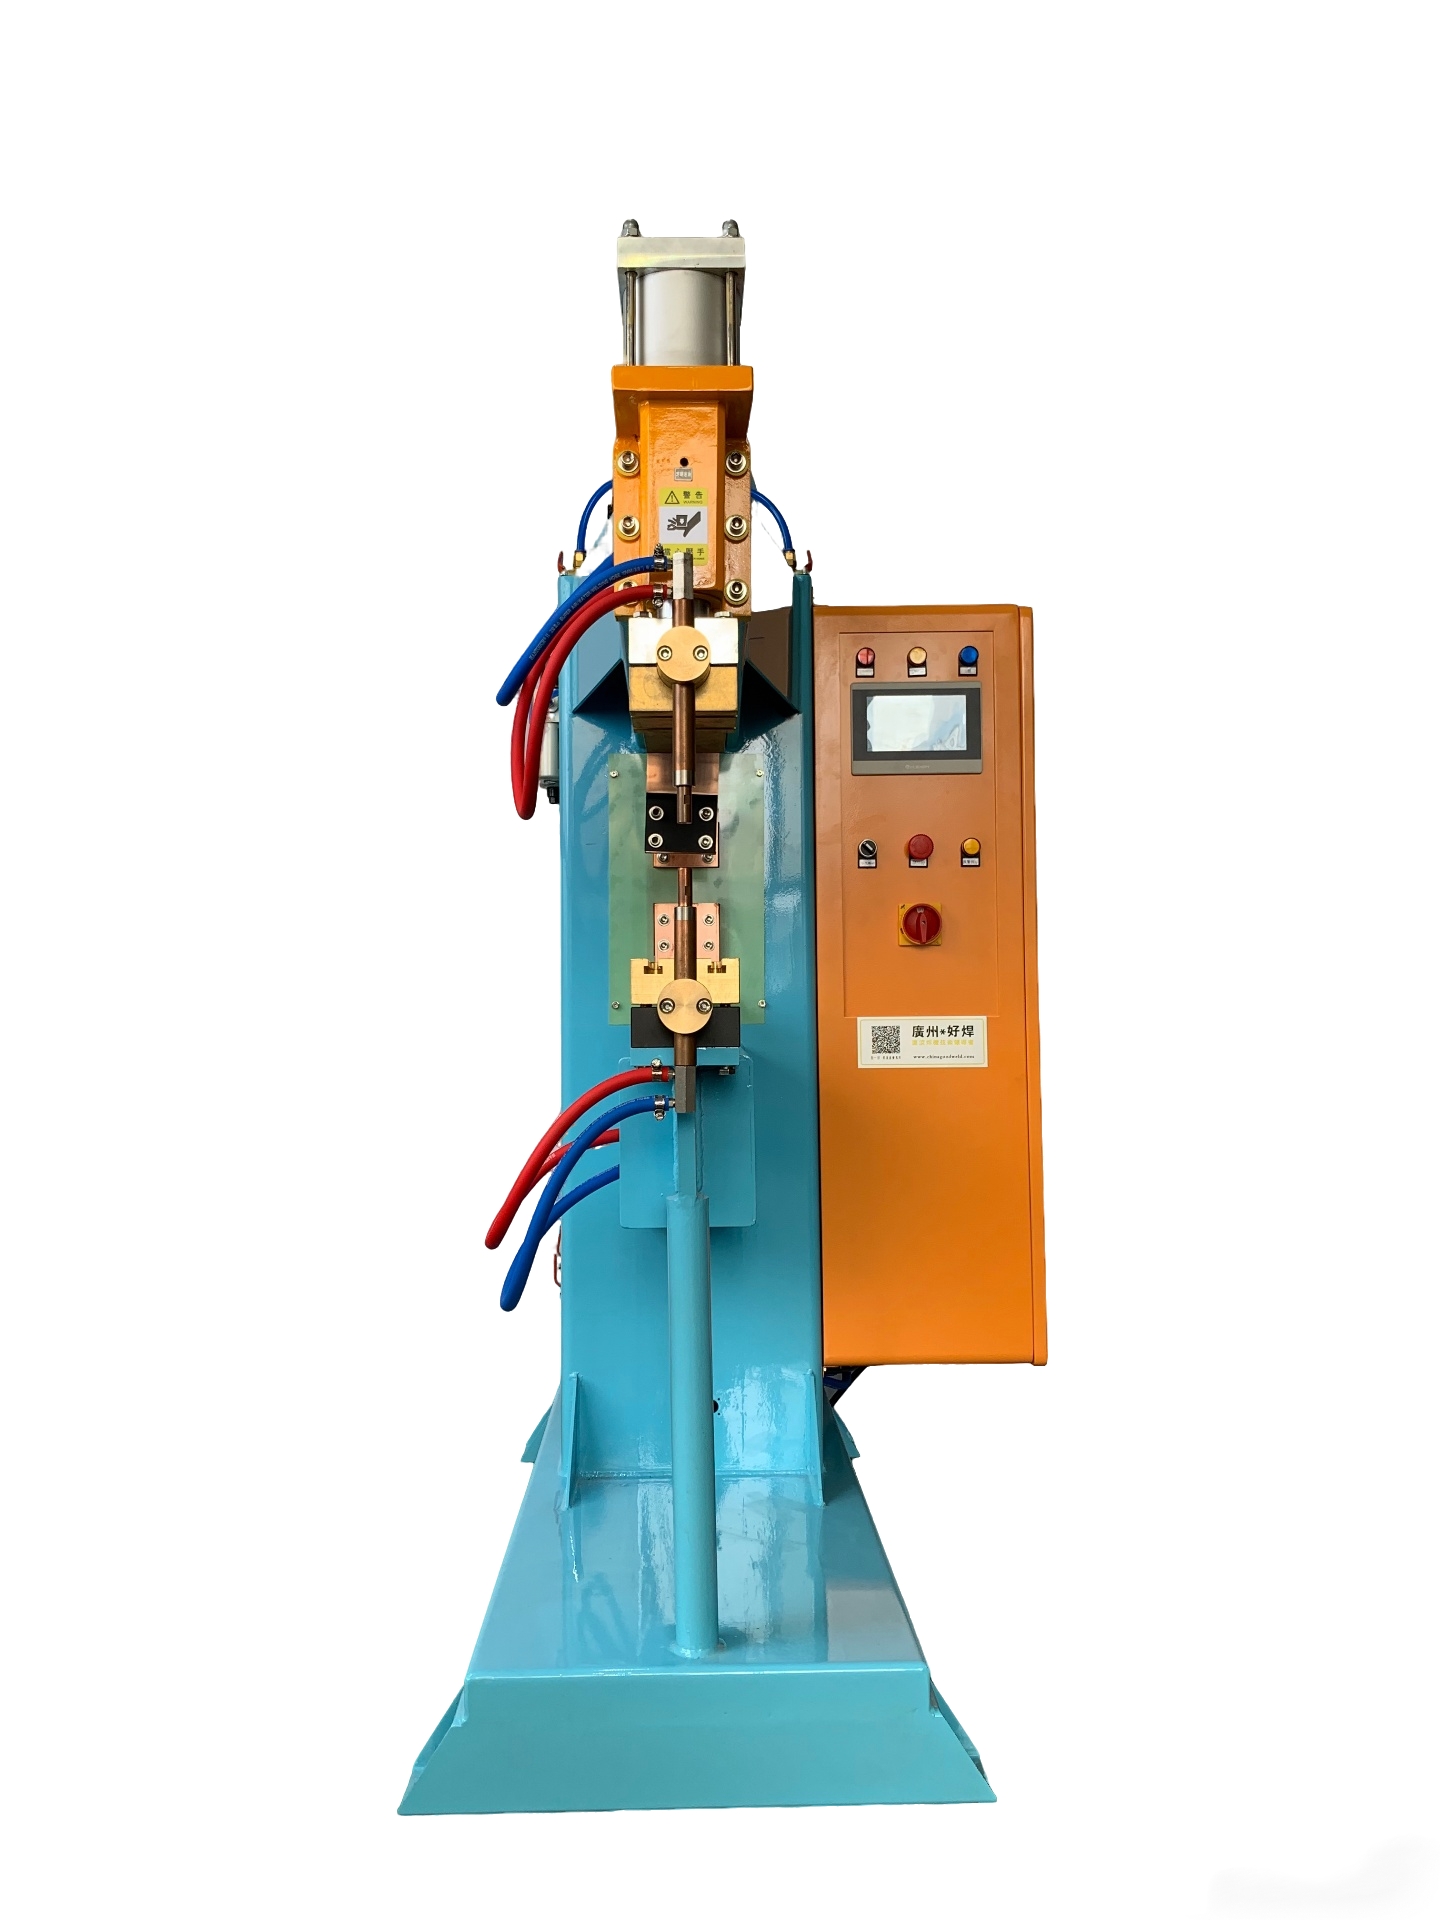
一、多层板材点焊难成型的核心原理
多层板点焊和常规双层板焊接原理差异极大,多层板材叠加后存在多重接触面、多层缝隙,板材叠加厚度大、热量传导路径长。焊接过程中,电极热量集中在上下表层板材,中层板材受热不足,极易出现表层熔合、中层悬空的假性焊接;同时层间缝隙容易包裹空气、油污、铁屑杂质,高温汽化后形成气孔、夹渣,导致熔核疏松、整体结合强度不足。依托中频点焊机精准脉冲控温、分段稳压的优势,可逐层压实、分层热熔,实现多层板整体致密熔合。
二、多层板高频缺陷与标准化整改对照表
针对两层厚板、三层薄板、混厚叠板等常见工况,整理多层焊接典型缺陷、核心诱因与现场整改方案,可直接用于产线快速调机落地。
多层板焊接缺陷 | 适用工况 | 核心成因 | 工艺整改方案 | 整改效果 |
|---|---|---|---|---|
中层板材熔合不透、分层 | 三层及以上板材堆叠焊接 | 热量集中表层,中层热输入不足 | 采用脉冲分段焊接,延长热熔时长 | |
层间夹渣、焊点内部气孔 | 带油污、氧化皮多层板工况 | 缝隙包裹杂质,高温汽化留空 | 加大预压排气,焊前清洁层间接触面 | 熔核致密无杂质,彻底杜绝气孔 |
表层过熔、中层虚焊 | 厚薄混搭多层板 | 单点高热集中,热量分布失衡 | 降低峰值电流,多次脉冲匀热焊接 | 各层熔合均匀,无过熔、虚焊 |
焊点疏松、拉力不稳定 | 批量多层板连续量产 | 压力不足,层间缝隙未压实 | 提升焊接稳压,延长保压定型时间 | 多层熔核压实固化,强度稳定达标 |
三、多层板焊接不良的四大核心诱因
第一,热输入方式单一。常规单次大电流工艺仅能融化表层板材,热量无法穿透多层结构,中层板材温度达不到熔融标准,形成分层虚焊,是多层焊接失效的主要原因。第二,预压工艺不足,多层板叠加缝隙多、间隙大,短预压无法彻底压实板材、排出层间空气,通电后极易产生气孔夹渣。
第三,板材工况不规范,多层板层间容易残留铁屑、油污、氧化皮,杂质阻隔金属熔合,破坏熔核整体性,导致焊点疏松易碎。第四,参数套用错误,直接沿用单层薄板参数焊接多层板,热输入、压力、时长完全不匹配,出现表层烧穿、中层未熔合的两极缺陷。
四、多层板无缺陷焊接标准化实操技巧
多层板优质焊接的核心逻辑是先压实、后匀热、慢熔合、稳定型。量产调试优先延长预压时间,适当提升焊接压力,彻底压实多层板材缝隙,排出层间空气,从源头杜绝气孔夹渣问题。摒弃单次大电流焊接方式,采用中频脉冲分段焊接,多次均匀释放热量,让温度逐层渗透,保证每一层板材都能充分熔融结合。
焊前务必清理多层板接触面的油污、锈迹、铁屑杂质,保证层间贴合干净致密;针对厚薄混搭的异形多层结构,降低瞬时峰值电流,避免薄板烧穿、厚板未熔合。焊接完成后延长保压冷却时间,让多层熔核缓慢结晶定型,提升整体结构致密性与抗拉强度。
五、多层板精准焊接的量产价值
多层板材结构件对焊接强度要求极高,中层虚焊、分层夹渣会直接导致产品承重失效、结构开裂,存在严重安全隐患。优化多层板焊接工艺,可彻底解决分层熔合不良问题,保障多层结构一体化熔接,稳定产品力学性能。无需反复试焊调试,大幅降低多层工件报废返工率,适配汽配、机柜、重型五金等高负荷结构件量产标准,有效提升产品品质与生产效益。
六、总结与工艺支持
中频点焊机多层板焊接不良,并非设备功率不足,而是普通焊接工艺无法适配多层结构的热熔、压实需求。通过脉冲分段匀热、加长预压稳压、规范工件工况,可轻松实现多层板材全方位致密熔合。针对三层及以上多层板、厚薄混搭特殊工况的定制化工艺调试,广州好焊机电设备有限公司可提供专业技术方案,助力企业解决疑难焊接缺陷、实现零缺陷量产。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(中频逆变点焊机)


