









中频直流点焊机压痕过深怎么解决?焊点塌陷、压痕超标、板面凹陷工艺科普
2026-07-23
在薄壁钣金、喷涂外观件、装饰五金点焊量产中,焊点压痕过深、板面塌陷、焊点凹陷变形、压痕超标是高频外观不良通病。焊点熔核强度达标、无虚焊无飞溅,但焊接后板材表面出现明显凹坑、塌陷纹路,压痕深度超出质检标准,直接导致外观件报废、批量返工。很多厂家为了消除凹坑,盲目减小电流压力,结果压痕变浅却出现熔合不足、拉力不合格等结构性缺陷,陷入“外观合格强度不够、强度达标外观报废”的两难调机困境。
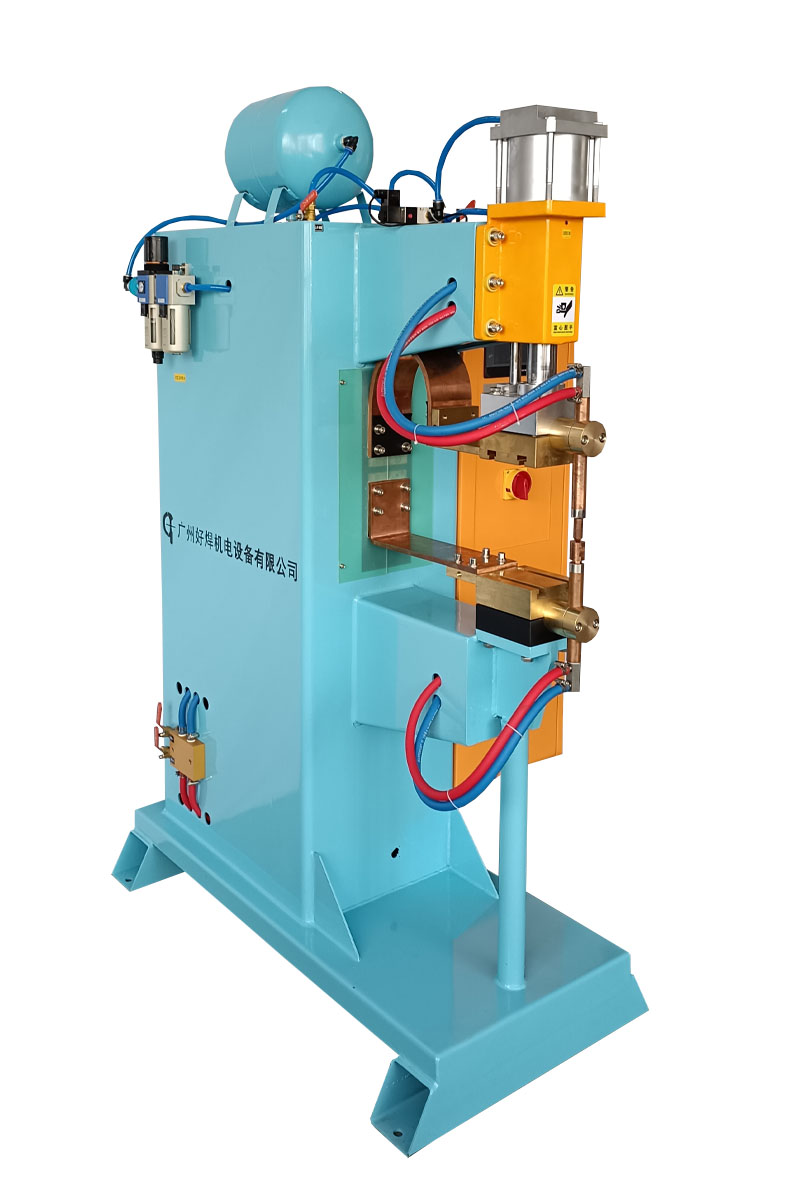
一、压痕过深板面塌陷核心原理与行业量产痛点
焊点压痕过深、板材塌陷的本质是高温软化过度、压力挤压过量、熔核区域过大、冷却收缩塌陷。点焊高温将焊点区域板材快速软化,在电极高压挤压作用下,软化金属向四周挤压流动,形成凹陷压痕;同时熔核冷却收缩会进一步拉扯板面,加重塌陷变形。薄壁板材、外观件板材厚度小、刚性弱,极易出现深度压痕,无法通过后期打磨修复。行业量产痛点突出:外观件压痕超标无法遮盖,喷涂后凹陷纹路依旧清晰,良品率极低;薄壁工件焊点塌陷导致局部结构变薄,承重受力易断裂;反复调机无法兼顾外观与强度,返工成本高,严重影响量产交付效率。
二、压痕过深塌陷高频故障与标准化整改对照表
针对量产中四类高发压痕超标、板面塌陷故障,结合板材厚度、生产工况梳理精准成因与落地整改方案,可直接用于产线调机,实现浅痕、高强度、无塌陷焊接。
压痕塌陷故障类型 | 量产应用场景 | 核心成因 | 标准化整改工艺 | 整改效果 |
|---|---|---|---|---|
薄壁板材整体塌陷、压痕极深 | 0.6-1.2mm超薄钣金外观件 | 高温软化范围大,高压挤压板材形变塌陷 | 低温脉冲精准热熔,缩小软化区域,柔性稳压成型 | 软化区域可控,板面无大幅塌陷,压痕浅且均匀 |
焊点边缘塌陷、环形凹痕 | 精密装饰件、家电外壳焊接 | 熔核冷却收缩应力集中,边缘拉扯形成环形凹陷 | 缓冷保压定型,释放收缩应力,平稳凝固成型 | 熔核平稳定型,无边缘拉扯塌陷,板面平整顺滑 |
压力过大导致机械压痕超标 | 常规钣金批量量产工况 | 焊接压力冗余超标,硬性挤压板材形成深度凹坑 | 精准匹配适配压力,稳压不超压,柔性贴合熔合 | 压力适配板材厚度,无机械挤压深坑,压痕合规 |
连续生产后期批量塌陷加重 | 高频连续满负荷量产 | 电极积热传导增大,板材过度软化,形变加剧 | 电极恒温散热,动态温度补偿,严控热输入量 | 全程热输入稳定,前后批次压痕一致,无后期塌陷加重 |
三、焊点压痕过深塌陷的四大核心诱因
第一,热熔范围过大。焊接电流偏大、热熔时长过长,焊点周边板材大面积高温软化,失去结构刚性,在电极压力下极易挤压塌陷,是压痕过深的核心原因。第二,焊接压力超标,盲目加大压力提升熔合效果,超出板材承受极限,造成机械性挤压深坑,属于典型参数匹配不当问题。
第三,冷却收缩不均,熔核快速凝固时体积收缩,边缘金属受拉扯应力下沉,形成环形塌陷凹痕,外观瑕疵明显。第四,连续量产积热,长时间焊接电极温度持续升高,传热效率变强,板材软化程度叠加,后期焊点塌陷、压痕深度持续加重,批量品质参差不齐。
四、浅痕无痕、防塌陷标准化实操技巧
根治压痕过深、板面塌陷的核心逻辑是控热缩区、精准施压、平稳定型、恒温量产。外观薄壁件摒弃大电流、长时热熔工艺,采用低温脉冲精准供热,缩小板材高温软化范围,从源头减少金属形变塌陷区间。
根据板材厚度精准匹配焊接压力,杜绝超压硬性挤压,以柔性稳压实现板材密实贴合、温和熔合;优化保压冷却时序,放缓熔核凝固速度,释放收缩拉扯应力,避免边缘环形塌陷。连续量产做好电极恒温散热,动态补偿热输入偏差,保证每一个焊点软化程度一致,实现批量浅痕、无塌陷成型。
五、浅痕防塌陷工艺的量产价值
标准化浅痕无痕焊接工艺,可彻底解决焊点塌陷、压痕超标问题,焊后板面平整顺滑,无需打磨找平,大幅节省人工打磨与返工成本。外观焊点浅而均匀,无明显凹坑瑕疵,完美适配喷涂、电泳、烤漆等后处理工艺,成品外观精致无缺陷。在保证焊点熔核饱满、结构强度达标的前提下,兼顾外观与性能,彻底解决强度与外观无法兼顾的调机难题,大幅提升产品良品率与量产稳定性。
六、总结与工艺支持
中频点焊机压痕过深、板面塌陷,并非设备功率不足,而是热熔范围过大、压力参数超标、冷却收缩不均、量产积热导致的工艺匹配问题。通过精准脉冲控热、柔性稳压成型、缓冷定型、恒温稳态量产,可轻松实现焊点浅痕、高强度、无塌陷。针对超薄钣金、高端外观件的无痕焊接工艺难题,广州好焊机电设备有限公司可提供定制化工艺调试方案,助力企业外观零瑕疵、强度高标准、高效稳产提质。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788


