









广州镀锌板中频点焊机压力越大越稳?压力调错虚焊工艺科普
2026-09-15
在镀锌板点焊、不锈钢精密焊接、薄板外观件、厚板结构件、自动化高频量产场景中,压力不够就加压、不稳就增压是车间最普遍的调试习惯。绝大多数焊工根深蒂固认为:压力越大板材贴合越紧,焊点越牢固、越稳定。但量产现实恰恰相反:盲目加大压力后,焊点压痕急剧加深、板材塌陷、飞溅变多,最关键的是拉力强度不升反降、批量虚焊暴涨。压力小怕虚焊、压力大怕压废,长期陷入两难调试困境,越调越乱、良品率持续偏低。
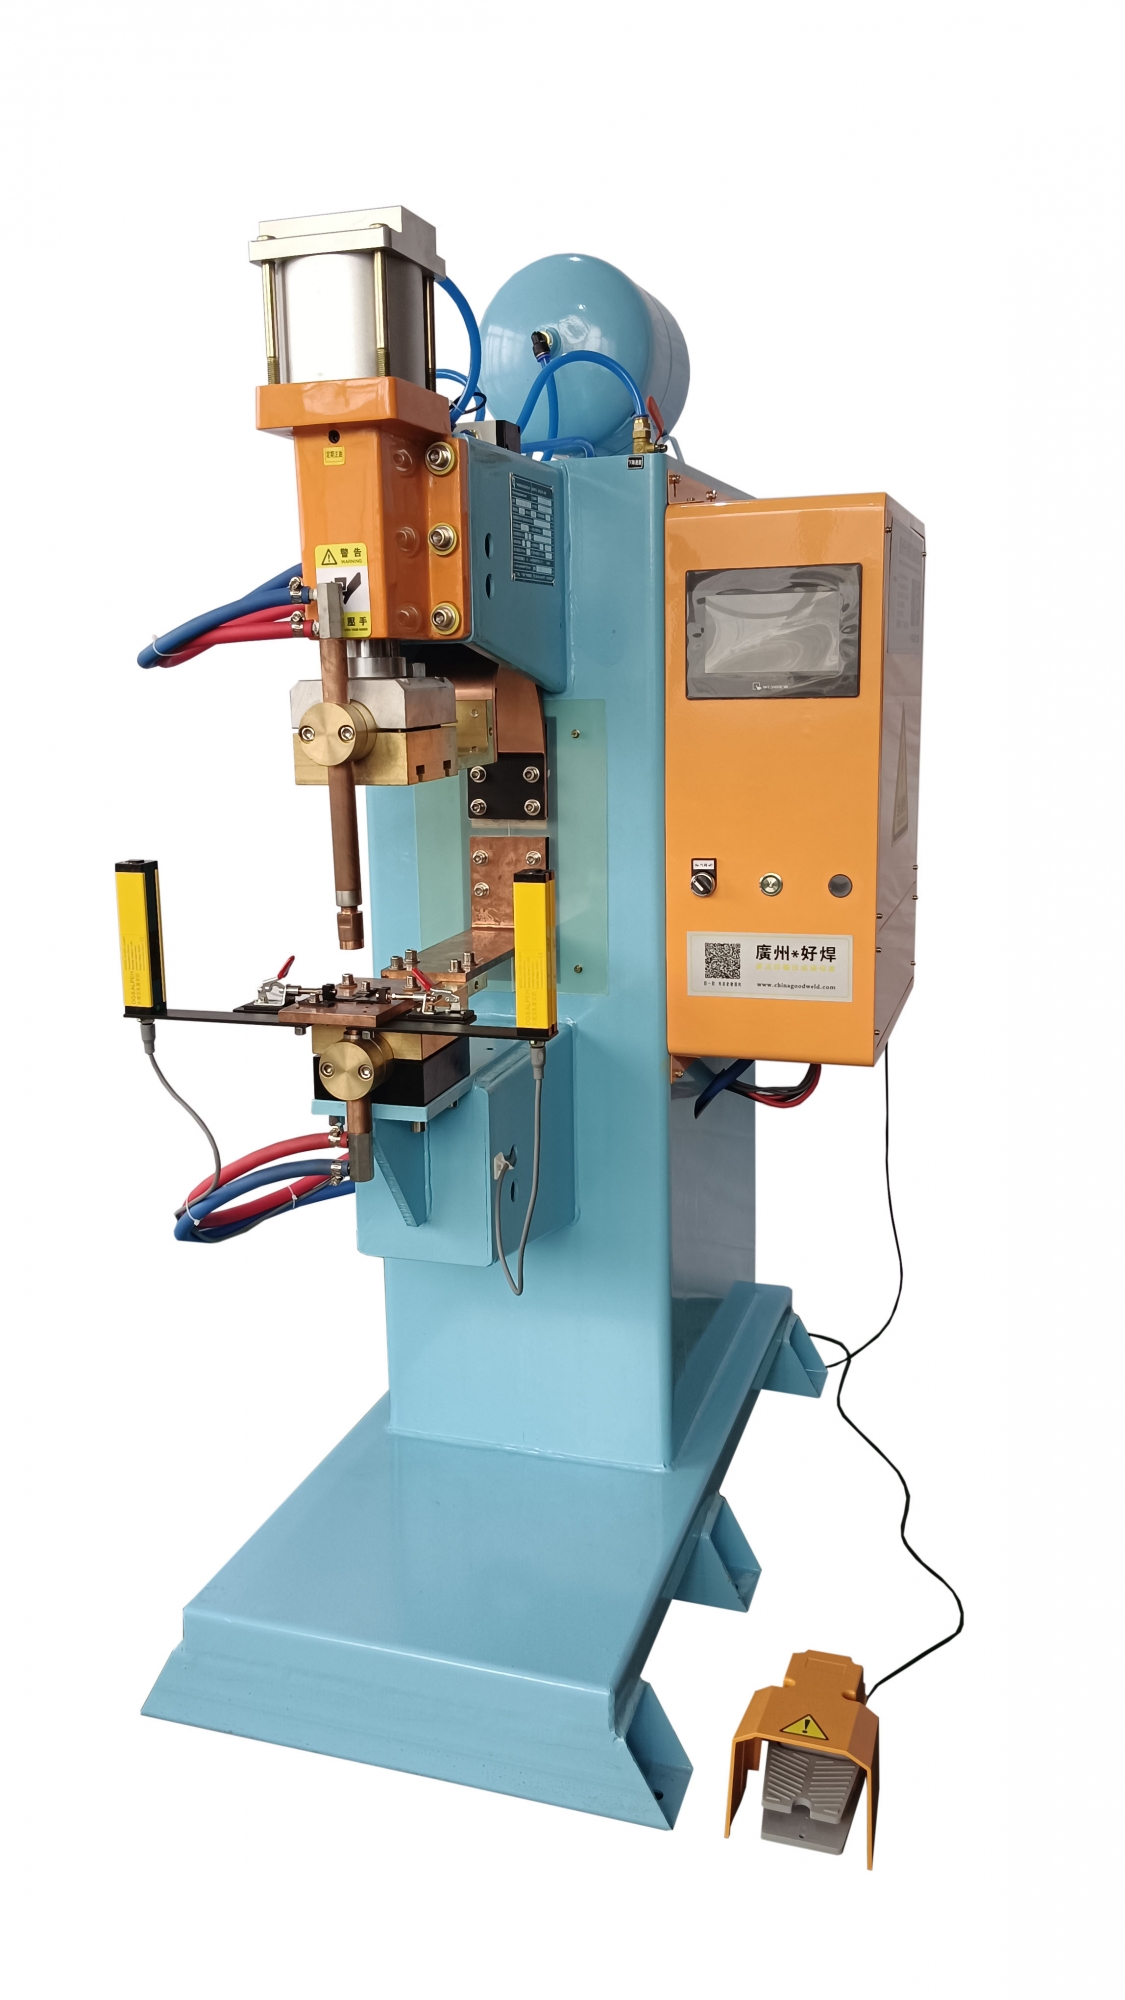
一、压力调试争议核心原理与行业量产痛点
点焊压力的核心本质不是压紧板材,而是精准控制接触电阻、约束熔池成型、平衡热膨胀。点焊的发热核心来自板材接触面电阻,压力大小直接决定电阻数值:压力过小,板材间隙大、接触不稳、电阻波动大,通电炸渣虚焊;压力过大,板材被强行压实贴合、电阻急剧变小、产热不足、熔核松散,形成高强度假性贴合。行业最大误区就是“压力越大越牢”。真正的标准点焊,是压力匹配热量、压力约束熔池、压力适配板厚,而非一味增压。量产痛点突出:高压焊接虚焊频发;薄板高压直接塌陷穿孔;不锈钢高压粘料严重;批量压力不稳导致焊点大小不一;拉力测试随机脱落、品质极不稳定。
二、压力失衡高频故障、应用场景与标准化整改对照表
针对薄板外观件、不锈钢硬料、镀锌防腐板、厚薄板搭接、自动化连续量产等压力不良高发场景,梳理四类典型压力故障,工况、成因、工艺、效果全部拉满,可直接固化车间SOP标准参数。
三、压力调试错误、批量不良的四大核心诱因
第一,核心认知误区,盲目信奉“压力越大越稳”。点焊强度不靠压力挤压,靠熔核热熔结合,超压只会压低电阻、减少产热,直接造成虚焊。第二,压力与热量严重不匹配,大热低压必飞溅、小热高压必虚焊,绝大多数车间只调电流不调压力,参数配比完全失衡。
第三,不分板材材质统一加压,不锈钢、镀锌板、薄板、厚板压力无区分,材质特性不同受力不同,统一压力必然批量不良。第四,无分段压力逻辑,全程单一压力,预压、焊接、保压压力一致,无法完成排气、熔合、定型分段工艺,导致成型缺陷频发。
四、压力精准匹配、零虚焊稳焊标准化实操技巧
压力调试核心逻辑是压力控电阻、热量控熔核、先配压力再调电流,拒绝盲目增压,实现压力与热量精准适配。
针对高压虚焊、强度不足,立刻降低冗余压力,恢复标准接触电阻,保证焊接过程产热充足、熔核饱满,再微调电流匹配熔深,切勿一味增压。针对低压飞溅、夹渣空洞,适度提升预压压力、延长预压时间,提前压实界面、排出间隙气体杂质,稳定焊接状态。
针对薄板变形塌陷,采用柔性低压工艺,搭配高峰短熔参数,快速成型快速定型,减少高温挤压时间,杜绝板材形变。针对不锈钢粘料磨损,降低焊接压力、采用脉冲控热,减少高温贴合合金化反应,保护电极端面。量产核心原则:电流解决强度,压力解决稳定;压力错了,再精准的电流都是废参数。
五、标准压力配比工艺的多场景量产价值
这套压力适配工艺,全覆盖薄板、厚板、碳钢、镀锌板、不锈钢、自动化量产场景。打破行业顽固误区:点焊压力越大越牢固。实现焊点无高压虚焊、无低压飞溅、无变形塌陷、熔核稳定、强度足额、批量一致。彻底解决压力调试两难问题,大幅降低薄板报废、电极损耗、批量虚焊返工成本,适配家电、汽车、厨卫、精密五金全品类量产需求。
六、总结与工艺支持
点焊压力不是越大越好,精准匹配才是核心。绝大多数不明原因虚焊、飞溅、变形、电极短命,都是压力参数失衡、盲目增压导致。压力决定焊接稳定性,热量决定焊接强度,二者缺一不可、必须适配。通过分段压力、材质适配、稳压控阻、热压匹配,可彻底根治压力类量产不良。针对压力不稳、高压虚焊、薄板变形、不锈钢粘料等疑难工况,广州好焊机电设备有限公司可提供专属压力+热量配比方案,全程稳住量产良率。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(中频点焊机)


