









广州中频点焊机焊点距离太近有影响?多点并排焊接引发电流虚焊工艺科普
2026-09-27
在中频逆变点焊钣金密集焊点、网格点位、多排五金支架、汽车格栅、家电密集结构量产场景中,焊点距离近不影响焊接,正常打焊即可是车间最致命的布局误区。多数操作工画图布点、模具排版只看结构尺寸,不考虑焊接电流走向,点位排布密集、新旧焊点距离过近、搭接回路交叉。量产出现大量无解疑难不良:后焊点位持续虚焊、熔核偏小;先焊点位正常牢固、后点批量脱点;密集焊点拉力全部偏低;参数不变、单点稳、多点乱;越密的位置不良率越高。技术员反复加电流、加压力、补时长,只能加重飞溅,完全解决不了虚焊问题。核心原因是中频电流响应快、穿透性强、回路敏感度高,相邻焊点形成并联分流回路,大量焊接电流从旧焊点、邻近金属捷径偷跑流失,有效熔合电流大幅衰减,造成密集点位规律性虚焊,属于中频独有、工频极不明显的量产隐蔽缺陷。
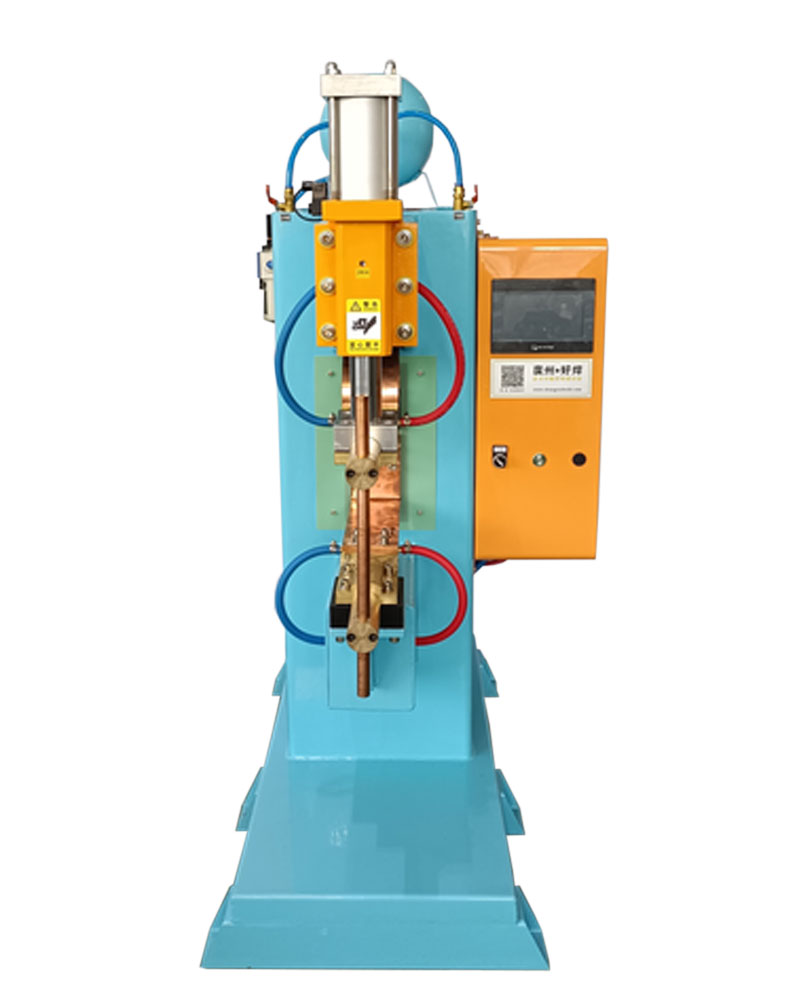
一、多点分流、电流偷跑核心原理与行业量产痛点
中频分流不良的核心本质不是热量不足、参数偏小,而是中频高频直流电流具备极强的就近导通特性,密集点位、相邻旧焊点、多搭接通道形成低电阻分流回路,大量电流不走焊接界面,转而从旁侧捷径流失,导致有效熔合电流严重不足,熔核无法正常成型,形成批量规律性虚焊。工频焊机电流频率低、回路惰性大、分流不活跃,点位密集几乎不影响品质;而中频焊机是高频逆变直流输出,电流寻找最低电阻通路,已成型的旧焊点、厚实搭接区域、临近贯通结构电阻远小于未焊缝隙界面。焊接新点位时,过半电流被邻近焊点分流偷跑,真正用于熔合的有效电流大幅缩水。出现:单点试焊完美、批量密点全虚;边缘点位稳定、中间密集点位不良的诡异量产现象。行业最大误区就是单点参数合格,多点批量就合格。量产痛点突出:密集网格焊点批量虚焊;后焊点位普遍脱点;中间位置良率低、两边点位正常;加大电流只飞不熔;新旧焊点叠加分流、越补越虚。
二、中频分流虚焊高频故障、应用场景与标准化整改对照表
中频点焊稳产核心前提是电流回路唯一、无旁通捷径。密集排布、多点叠加、补焊返修,都会破坏电流唯一性,形成分流漏洞。分流不良属于典型的布局型、结构性、批量规律性不良,无设备报警、无参数异常,完全靠工艺逻辑排查,是密集焊点量产最难根治的顽疾。针对网格状密集焊点、多排支架点焊、返修补焊点位、窄边近距离焊接、大面积钣金多点量产场景,梳理五类中频专属分流故障,工况精准、成因落地、整改可直接固化车间SOP。
故障类型 | 对应量产应用场景 | 核心成因 | 标准化整改工艺 | 整改效果 |
|---|---|---|---|---|
密集网格点位批量虚焊 | 家电网格、通风栅密集点焊 | 点位间距过小,相邻焊点互为分流通道,电流大面积旁通流失,熔核成型弱小、强度不足 | 错位跳焊、分区隔绝、防分流时序工艺 | 彻底切断相邻分流通路,每点电流独立集中,熔核饱满均匀,密集点位良品率100%稳定 |
后焊点位持续脱点 | 多排顺序焊接量产 | 先焊焊点已固化导通,形成低阻通道,后续每一点电流被前点持续分流,越往后焊越虚 | 逆序适配、间隔施焊、电流补偿工艺 | 前后点位品质一致,无前后两极分化,整排焊点强度统一达标 |
返修补焊点位焊不牢 | 次品返工、二次补焊工件 | 原有焊点、旧熔核大量分流电流,补焊位置电流严重不足,怎么调参数都焊不结实 | 高阻补焊、定点聚热、局部适配工艺 | 补焊点位熔合牢固,杜绝旧焊点分流干扰,返修件品质恢复正品标准 |
中间点位虚、边缘点位稳 | 大面积钣金多点阵列焊接 | 中间点位四面环绕焊点,分流通道最多、电流流失最严重;边缘点位通路少、工况稳定 | 分区隔离、中心补热、差异化参数工艺 | 中心、边缘点位无品质差,全域焊点均匀稳定,彻底解决区域良率失衡问题 |
三、多点分流引发中频批量不良的四大核心诱因
第一,中频电流导通特性特殊,高频直流电流优先走低阻通路,旧焊点、密集结构电阻极低,天然形成分流捷径。第二,点位布局不考虑电气回路,只看机械结构尺寸,导致焊接回路交叉、多点并联,破坏单点熔合条件。
第三,单点多点参数无区分,单点试机参数完美,批量密集工况不做补偿,电流被分流后自然虚焊。第四,返修工艺错误叠加,多次补焊、多点叠加,分流网络越来越复杂,最终彻底焊不牢、批量报废。
四、中频防分流、稳电流标准化实操技巧
中频密集焊稳产核心逻辑是先保回路、再调热量,单点看电流、多点看回路,不分流才够热、有旁路必虚焊。
针对网格密集点位虚焊,摒弃顺序连焊模式,采用跳焊、隔点施焊工艺,让每一个焊点独立成型、无相邻导通,彻底切断分流通道。针对前后排点位品质不均,区分首点、中点、尾点参数,做梯度电流补偿,抵消逐点分流衰减,保证整批一致。
针对返修补焊失效,采用局部聚热、短时高能参数,突破分流损耗,让补焊点位独立成核。针对中间弱、边缘强的区域偏差,实行分区参数管理,中心密集区适度补热、边缘稀疏区常规参数,全域均衡稳产。量产核心原则:工频不怕密点、中频最怕分流;点位越密集、回路越要独立。
五、中频防分流工艺的多场景量产价值
这套中频防分流稳产工艺,全覆盖中频网格密集焊点、多排支架点焊、大面积钣金阵列焊、返修补焊工况、精密结构件量产全场景。彻底打破行业中频误区:点位近远不影响焊接品质。实现焊点无分流虚焊、无前后偏差、无区域良率失衡、无返修失效、密集点位全域饱满、批量强度统一。彻底解决中频密集点位独有电流偷跑、规律性虚焊、批次分层等量产难题,最大化发挥中频精准控热、高精度成型优势,适配汽车结构密集焊点、家电网格构件、安防多排支架、厨卫精密钣金高标准量产需求。
六、总结与工艺支持
中频密集点位批量虚焊、后点偏弱、返修不牢,不是设备参数不足,而是回路布局不合理、多点分流偷跑导致的结构性工艺缺陷。中频焊机精度越高、回路敏感度越强,越依赖独立焊接通路。不懂防分流逻辑,再精准的单点参数也无法稳住批量密点品质。只有规范施焊顺序、分区补偿、隔离回路,才能彻底根治分流型不良。针对中频密集点位虚焊、批次品质分层、返修失效等疑难工况,广州好焊机电设备有限公司可提供中频多点布局排布标准+防分流参数补偿方案,全方位锁定密集焊点量产良品率。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(中频点焊机)


