









佛山螺母凸焊机怎么调参数?详细参数与实操
2026-10-05
螺母凸焊依靠螺母凸点聚能,参数之间相互影响,很多现场师傅直接调电流,极易出现批量不良。标准化调试顺序是工装电极检查→压力设定→时序设置→能量微调→样品验证。
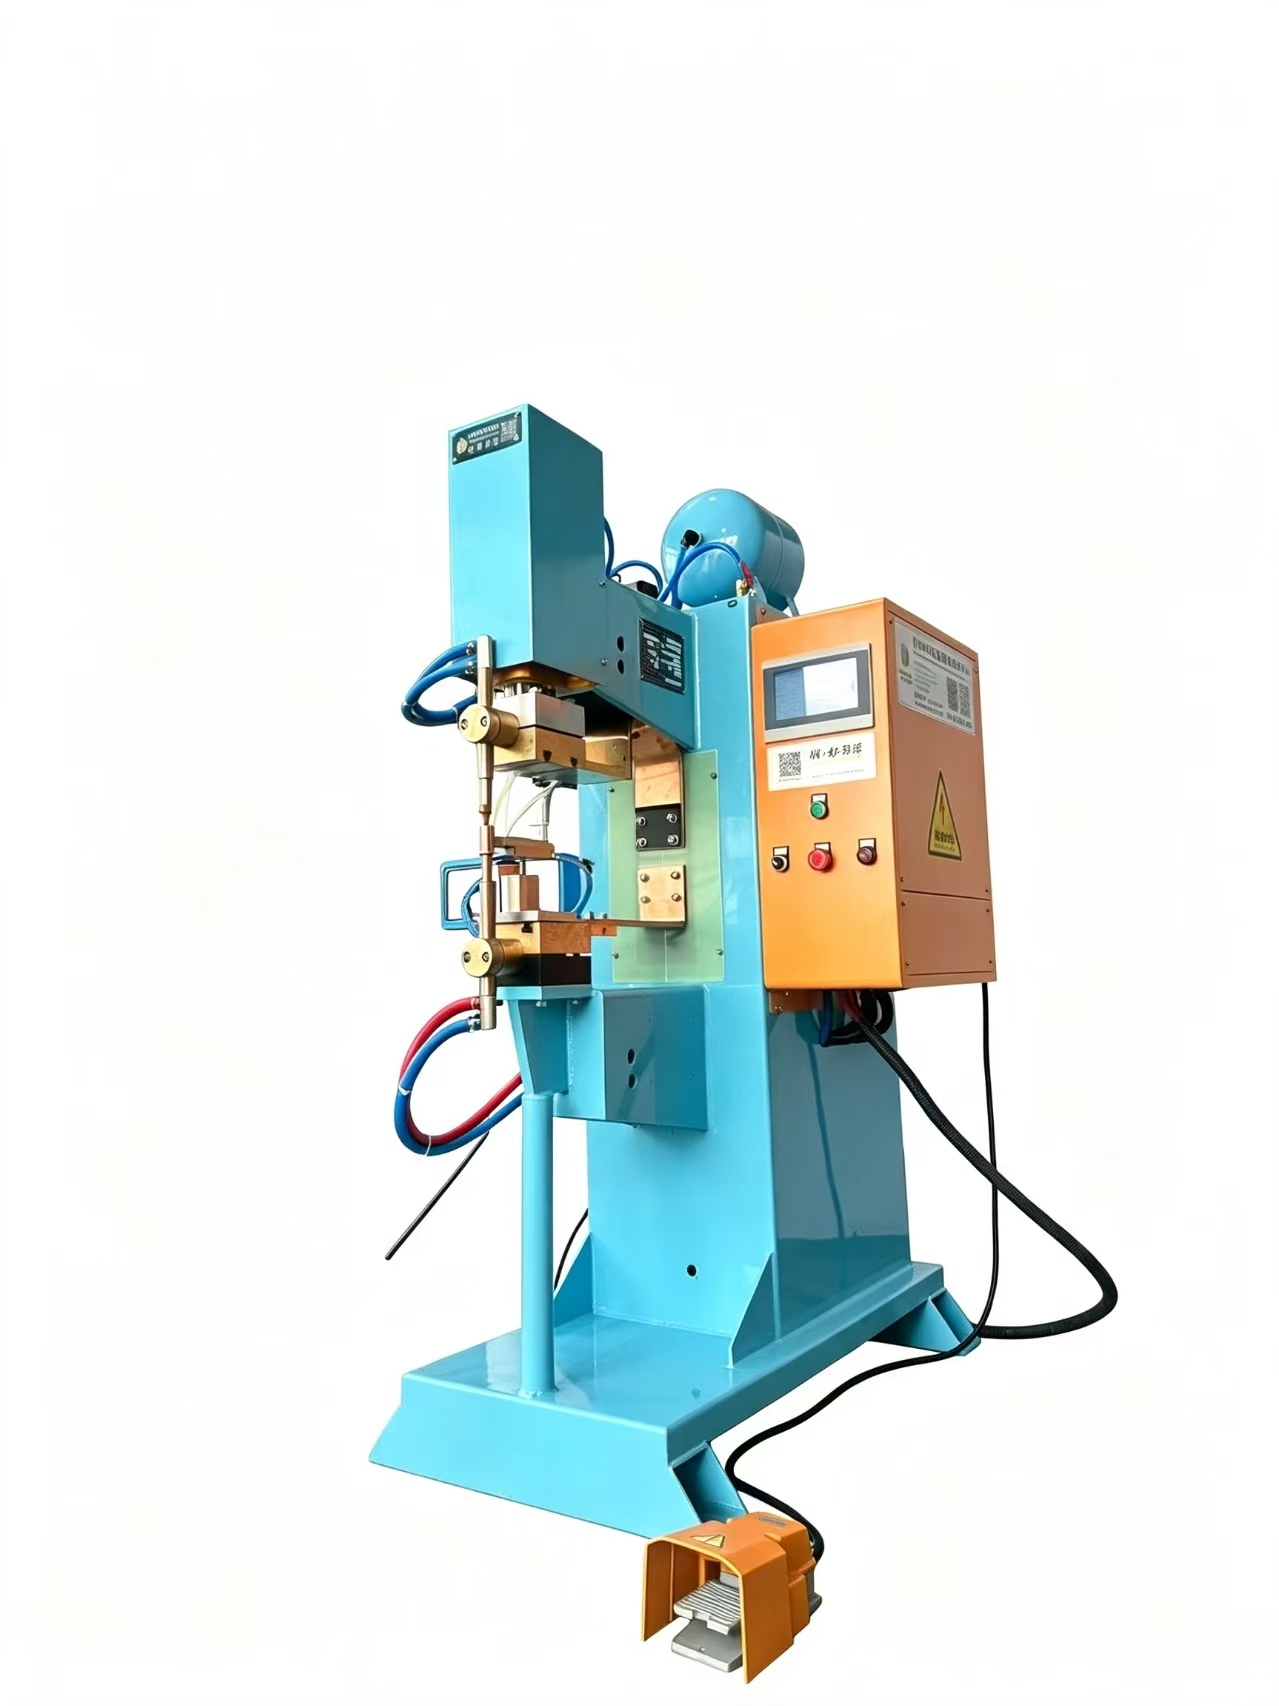
焊接压力
作用:压紧工件,让螺母所有凸点同时接触板材,排出间隙。压力过小容易虚焊飞溅;压力过大会提前压塌凸点,失去凸焊聚能效果。压力参考根据螺母规格调整,M4-M6 螺母选用中等压力,M8 及以上螺母适当加大压力。预压时间
作用:电极下压到工件表面,等待工件完全压紧、消除工件弹跳间隙后再通电。预压不足是间歇性虚焊的常见诱因。薄板钣金焊接一般预压设置 200ms 到 600ms。焊接时间
作用:电流持续输出,让凸点熔融形成熔核。时间太短熔核不足造成虚焊;时间过长容易产生飞溅、烧穿工件。焊接电流
作用:提供熔融凸点所需热量。电流过小熔合不足;电流过大出现炸点、烧损螺母螺纹。保压时间
作用:断电之后继续保持压力,等待熔核冷却凝固,防止焊点开裂、变形。
二、螺母凸焊参数调试分步流程
第一步:前期检查,调试前确认
检查定位销无磨损,电极端面平整无氧化积铜;螺母凸点完好,板材与螺母焊接位置清理油污、锈迹。确认设备冷却水、气源压力正常。
第二步:调节焊接压力
从小到大调节压力,放置螺母试下压,观察下压状态。标准状态:电极下压后,所有凸点同时接触板材,不会在通电前就把凸点完全压平。
压力调试合格之后,后续参数调试不再大幅改动压力。
第三步:设置时序参数
预压时间:初始设置 300ms,若工件晃动、间隙大,增加预压时长;
保压时间:初始设置 400ms,厚度较大板材可适当延长保压,防止焊点冷却开裂。
第四步:微调焊接电流与焊接时间
固定压力与时序,从低能量开始逐步上调。每次小幅增加电流或者延长焊接时间,每调整一次,做扭力破坏性测试。
合格标准:扭力达标,焊点无严重飞溅,螺母无明显移位、螺纹不烧伤。
如果出现大量火花飞溅,适当降低电流或者小幅提高压力。
第五步:批量试产验证
连续焊接 10 至 20 个样品,全部做扭力抽检,确认扭力稳定无波动,才可正式量产。量产过程定时抽检,监控电极磨损带来的参数变化。
三、常见不良对应的参数调整参考表
表格
| 不良现象 | 参数问题 | 调整方案 |
|---|---|---|
| 扭力不足,虚焊 | 电流偏小、焊接时间短、预压不足 | 延长预压,小幅提升电流或焊接时间 |
| 焊接飞溅大,炸点 | 电流过大,压力不足 | 降低电流,适当提高焊接压力 |
| 凸点直接压塌,持续虚焊 | 压力过大 | 降低焊接压力 |
| 焊点冷却开裂 | 保压时间太短 | 延长保压时间 |
| 螺纹烧损、螺母变形 | 焊接能量过高 | 减小电流,缩短焊接时间 |
四、调试避坑要点
误区 1:上来直接加大电流。单纯提高电流只会造成飞溅,无法解决因间隙、压力不足产生的虚焊。
误区 2:频繁改动压力。压力一旦调好,尽量不要反复调整,优先调整电流和焊接时间。
误区 3:省略扭力测试。外观合格不代表熔核达标,必须做扭力破坏性试验确认焊接强度。
误区 4:忽略电极磨损。量产中电极持续损耗,会改变导电状态,需要定期修磨电极,必要时微调参数补偿。
五、总结
螺母凸焊参数调试核心逻辑为先定压力、再调时序、最后微调能量,不能颠倒顺序。所有参数调整都要配合扭力测试,兼顾焊接强度与外观质量,减少不良率。
如果您对我们的产品:螺母点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(螺母点焊机)


