









广州压铆螺母焊点发黑发黄是什么原因?螺母氧化变色解决方法
2026-10-07
批量生产压铆螺母焊接时,经常出现螺母法兰发黑、钣金焊点发黄、一圈黑色氧化层,外观难看,需要打磨返修,严重影响喷涂、电镀良率。很多师傅一味降电流,结果外观好了、扭力不足虚焊。本文讲解不牺牲拉力、彻底解决焊点发黑发黄的量产调试方案。
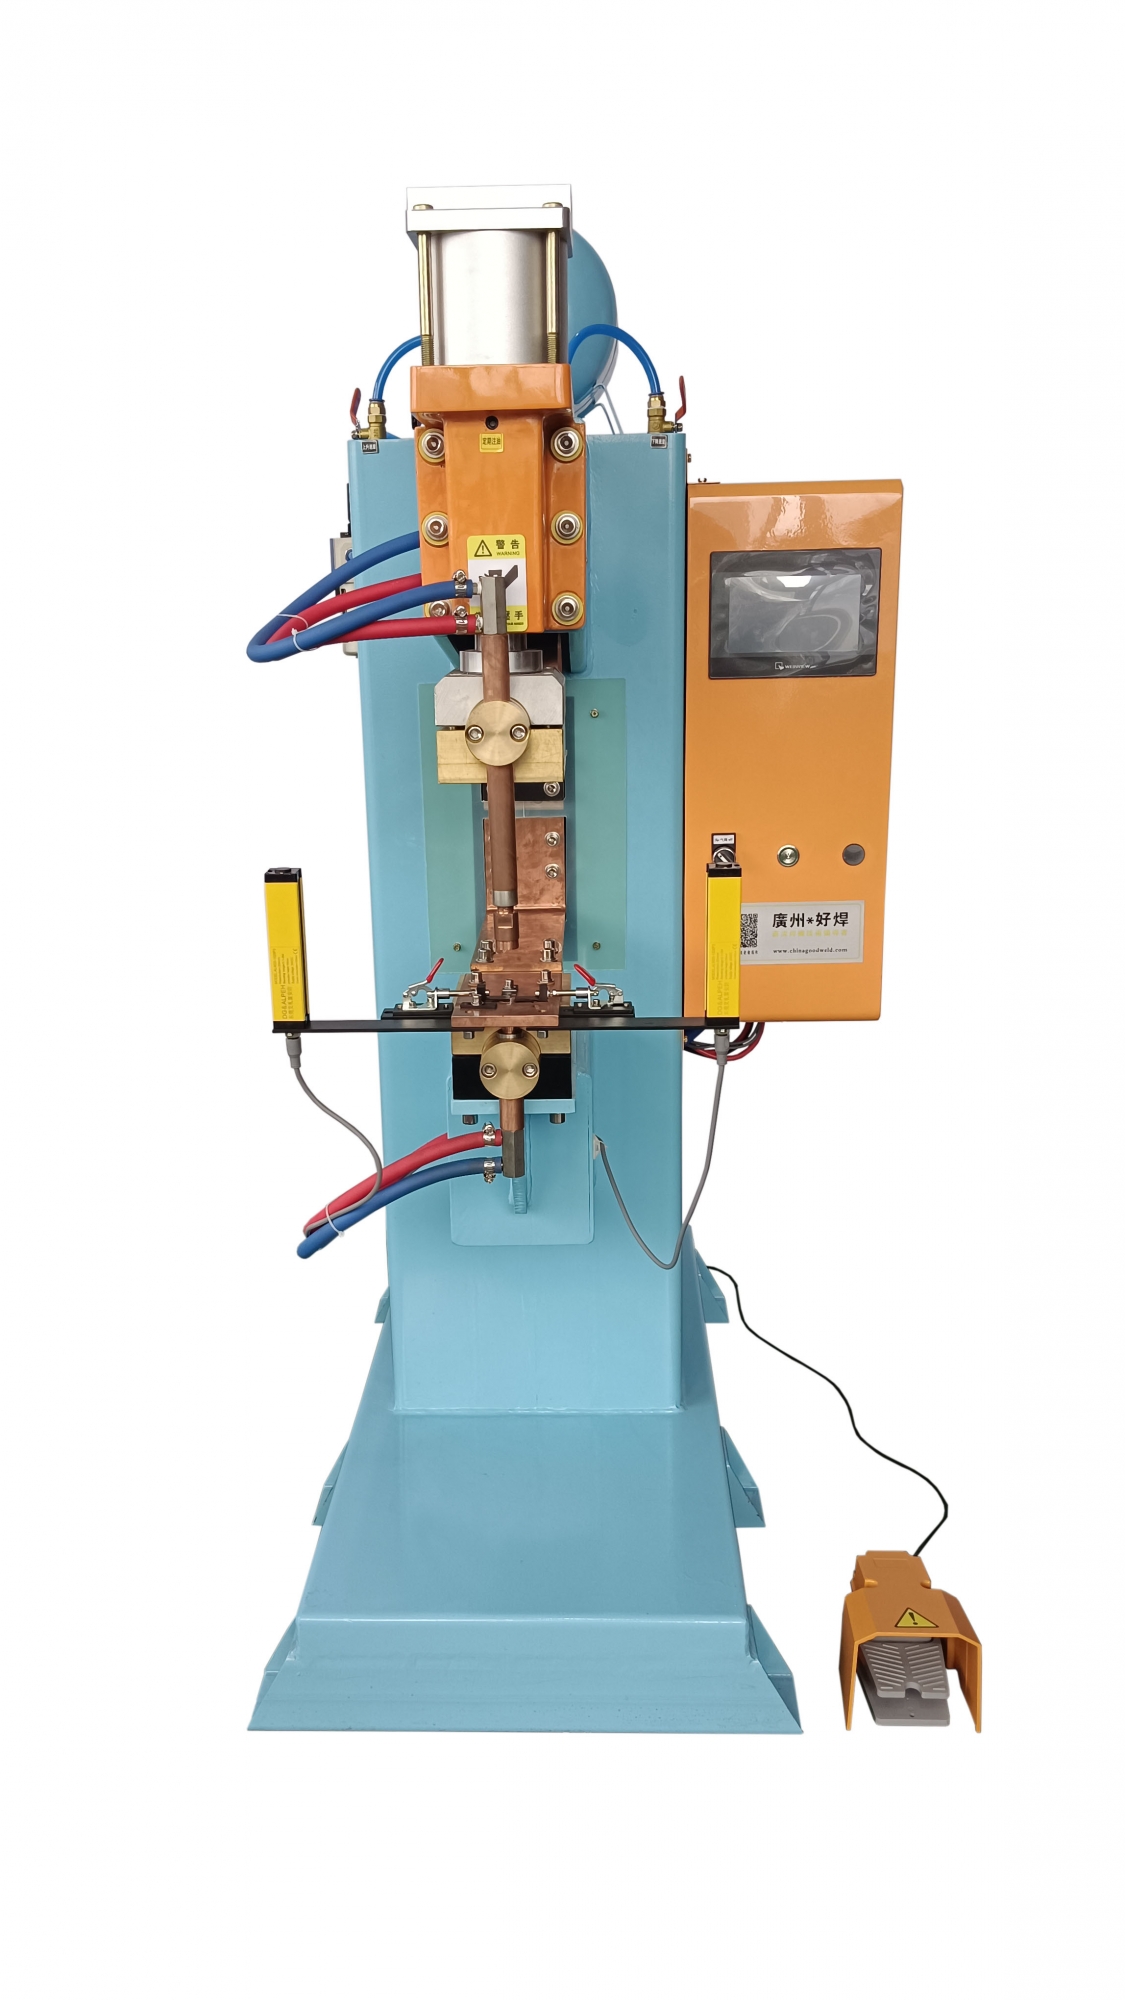
一、压铆螺母焊点变色四大核心原因
1. 电极水冷不良、蓄热严重(最高发)
压铆焊接为环形连续发热,热量集中在法兰一圈。如果焊机水循环堵塞、水流小、水温高,电极持续积热,无法带走焊点温度,高温直接让钢材、锌层快速氧化,形成黑圈、黄圈。
2. 焊接热输入过高、瞬时过热
电流过大、焊接时间过长,环形熔接区域温度远超正常熔接温度,金属高温接触空气,快速生成氧化层。尤其是镀锌板材,锌层高温烧蚀发黑最为明显。
3. 保压时间不合理、高温暴露空气
保压太短,熔核还处于高温状态电极就抬起,高温金属直接接触空气,瞬间氧化发黄发黑;保压过长也会导致余热累积,加重变色。
4. 板材油污、杂质、镀层不均
钣金表面防锈油、灰尘、氧化皮,焊接高温碳化,附着在法兰周边形成黑色脏点;镀锌层厚薄不均也会导致局部烧蚀发黑。
二、发黑发黄现象对应原因+整改方案对照表
不良现象 | 根本原因 | 精准整改方案 |
|---|---|---|
法兰整圈发黄、轻微氧化 | 热输入偏高、常规高温氧化 | 小幅降低电流、缩短焊接时间,采用柔和热输入 |
焊点一圈发黑、有黑灰层 | 油污碳化、锌层烧蚀、水冷不足 | 焊前清洁板面,检查疏通水冷,开启软启动预热 |
越焊越黑、批量越来越严重 | 电极积热、水温升高、参数热漂移 | 停机散热、修磨电极、更换冷却水,恢复低温焊接 |
局部黑点、单边发黑 | 电极不平行、局部打火、受热不均 | 校正电极平行度,保证环形均匀受压发热 |
冷轧板不黑、镀锌板严重发黑 | 锌层高温气化碳化 | 加大预压挤出锌层,降低峰值电流,分段焊接 |
三、压铆螺母不变色核心调参逻辑(保扭力+保外观)
1. 不要盲目大幅度降电流
压铆螺母环形熔接需要基础热量,大幅降电流会直接虚焊、拉脱力不足。正确做法:降峰值电流、缩短时长、不开猛热。
2. 优先修好水冷,再调参数
90%批量发黑问题,都是水冷差导致。电极温度降下来,同等参数下焊点基本不发黑。
3. 合理保压,隔绝空气氧化
焊后短暂保压,让焊点在电极覆盖下冷却,避免高温裸露空气氧化,是防发黄最省钱有效的手段。
4. 软启动缓热,减少烧蚀氧化
瞬间大电流冲击会灼烧表层金属和锌层,软启动平缓升温,焊点干净、无烧黑、无飞溅。
四、冷轧板/镀锌板专用防发黑参数策略
1. 冷轧板压铆螺母
轻微发黄只需降低10%左右电流,缩短焊接时间,适当延长保压冷却,即可保持焊点金属原色。
2. 镀锌板压铆螺母(发黑重灾区)
核心问题是锌层烧黑,参数策略:高预压、低峰值、分段预热、充足水冷。提前挤出锌层,避免高温碳化残留。
五、焊点零发黑、零发黄标准化调试步骤
第一步:检查水冷系统 确认水流通畅、无堵塞、水温正常,量产前保证电极低温状态。
第二步:清洁焊接工作面 清理钣金油污、灰尘,杜绝碳化发黑源头。
第三步:校正电极状态 修磨电极积铜、保证端面平整平行,受热均匀。
第四步:优化时序参数 加长预压、开启软启动、合理保压,避免瞬间高温与空气接触氧化。
第五步:微调热输入 小幅度降低电流、缩短焊接时间,试焊验证扭力与外观双重合格。
六、现场常见误区(极易越调越差)
❌ 发黑就狂降电流,外观好看,批量虚焊、掉螺母
❌ 忽略水冷问题,只调参数,治标不治本
❌ 不用软启动,大电流瞬间灼烧镀层形成黑圈
❌ 焊完立即抬刀,高温裸露空气快速氧化发黄
总结
压铆螺母焊点发黑发黄,本质是高温氧化、杂质碳化、电极蓄热。解决核心不是减热量,而是控峰值、保水冷、足预压、稳冷却。正确调试可以做到焊点干净无氧化、扭力达标、无飞溅、无变形,完全满足高端机箱、家电、新能源产品外观验收标准。
如果您对我们的产品:压铆螺母焊机、中频点焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788转载请注明出处:广州好焊点焊机(压铆螺母焊机)


