









广州中频点焊机焊接不锈钢要注意什么?稳定量产教程
2026-10-15
一、不锈钢,是点焊里最 "挑脾气" 的材料之一
不锈钢和碳钢看着都是金属板,焊接表现却差得很远。它电阻率高、导热慢,通上电流后热量 "捂" 在焊点里散不出去,好处是容易加热,坏处是 ——特别容易粘电极、冒飞溅、发裂纹。很多车间用焊碳钢的参数直接焊不锈钢,结果电极拔不出来、焊点发脆,以为是机器不行,其实是没摸清不锈钢的性子。
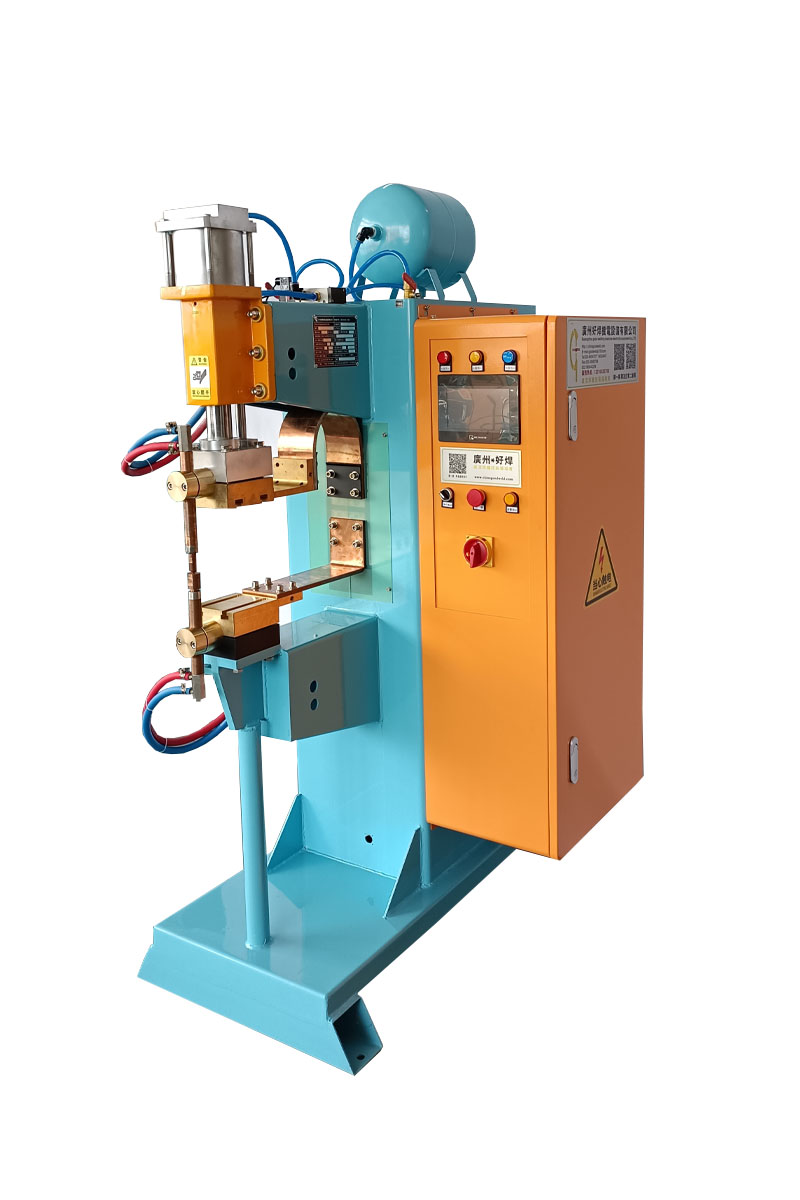
好在这些问题都能用参数和工艺控住,关键是搞清楚它 "难" 在哪。
二、不锈钢点焊的四个特点,决定了参数怎么设
1. 电阻率高,电流不用太大
不锈钢本身的电阻比碳钢高,同样的电流,它产热更快。所以焊不锈钢,电流往往比碳钢调小一档,通电时间也缩短,靠 "短促集中" 的加热把熔核做出来,而不是靠长时间加热硬烤。
2. 导热慢,热量容易 "捂过头"
散热慢是双刃剑:加热容易是好处,但连续打点、或同一处反复焊,热量会越积越多,焊点过烧、变色、甚至烧穿。对策是通电时间要短、点与点之间留出散热间隔。
3. 易粘电极,电极材质和管理要跟上
不锈钢高温下容易和铜电极 "粘" 在一起,这是它最烦人的地方。除了把电流时间压下来,电极材质建议选铬锆铜这类抗粘的,电极头也要修得勤 —— 一旦端面发黏发糙,粘电极会越来越严重。
4. 表面氧化膜,影响导电和焊点
不锈钢表面有一层致密的氧化膜,导电差,直接焊容易飞溅大、焊点不匀。批量前最好做表面处理或选带破膜功能的焊接程序,让首焊接触电阻稳定下来。
三、不锈钢点焊的参数参考表
表格
| 板材厚度 | 焊接电流 | 通电时间 | 电极压力 | 电极材质 | 主要注意点 |
|---|---|---|---|---|---|
| 0.5mm | 4~6kA | 60~90ms | 1.5~2kN | 铬锆铜 | 防烧穿、防粘电极 |
| 1.0mm | 6~8kA | 80~120ms | 2~3kN | 铬锆铜 | 控飞溅、焊点匀 |
| 1.5mm | 8~10kA | 100~150ms | 2.5~3.5kN | 铬锆铜 | 防过烧、防裂纹 |
| 2.0mm | 10~12kA | 120~180ms | 3~4kN | 铬锆铜 | 防熔核不实、防变形 |
上面只是起步值,不同牌号的不锈钢(304、430、201 等)差别很大,每次换料都要重新试焊确认。
四、焊不锈钢,最省心的几个动作
电极用铬锆铜、修得勤:抗粘是第一优先级,端面一糙就修,别硬撑。
先小电流试焊:从偏小一档的电流起步,逐步加到熔核合格,比一上来就顶大电流稳得多。
表面先处理:油污、氧化膜会放大飞溅,批量前擦净或破膜。
连续焊留间隔:同一处别反复烧,多点位跳着打,避免热量累积发黑。
检查熔核以 "撕裂 / 拉剪" 为准:外观看着没变,不代表熔核结实,抽检用破坏性试验最靠谱。
五、你们焊不锈钢,最常栽在哪一步?
是电极老粘住拔不出来,还是焊点发脆、飞溅大、表面发黑?这行的老规矩,不锈钢点焊的成败多半在 "参数短一点、电极好一点、表面干净一点" 这三件事上。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


