









压铆螺母焊机的核心参数
2026-04-23
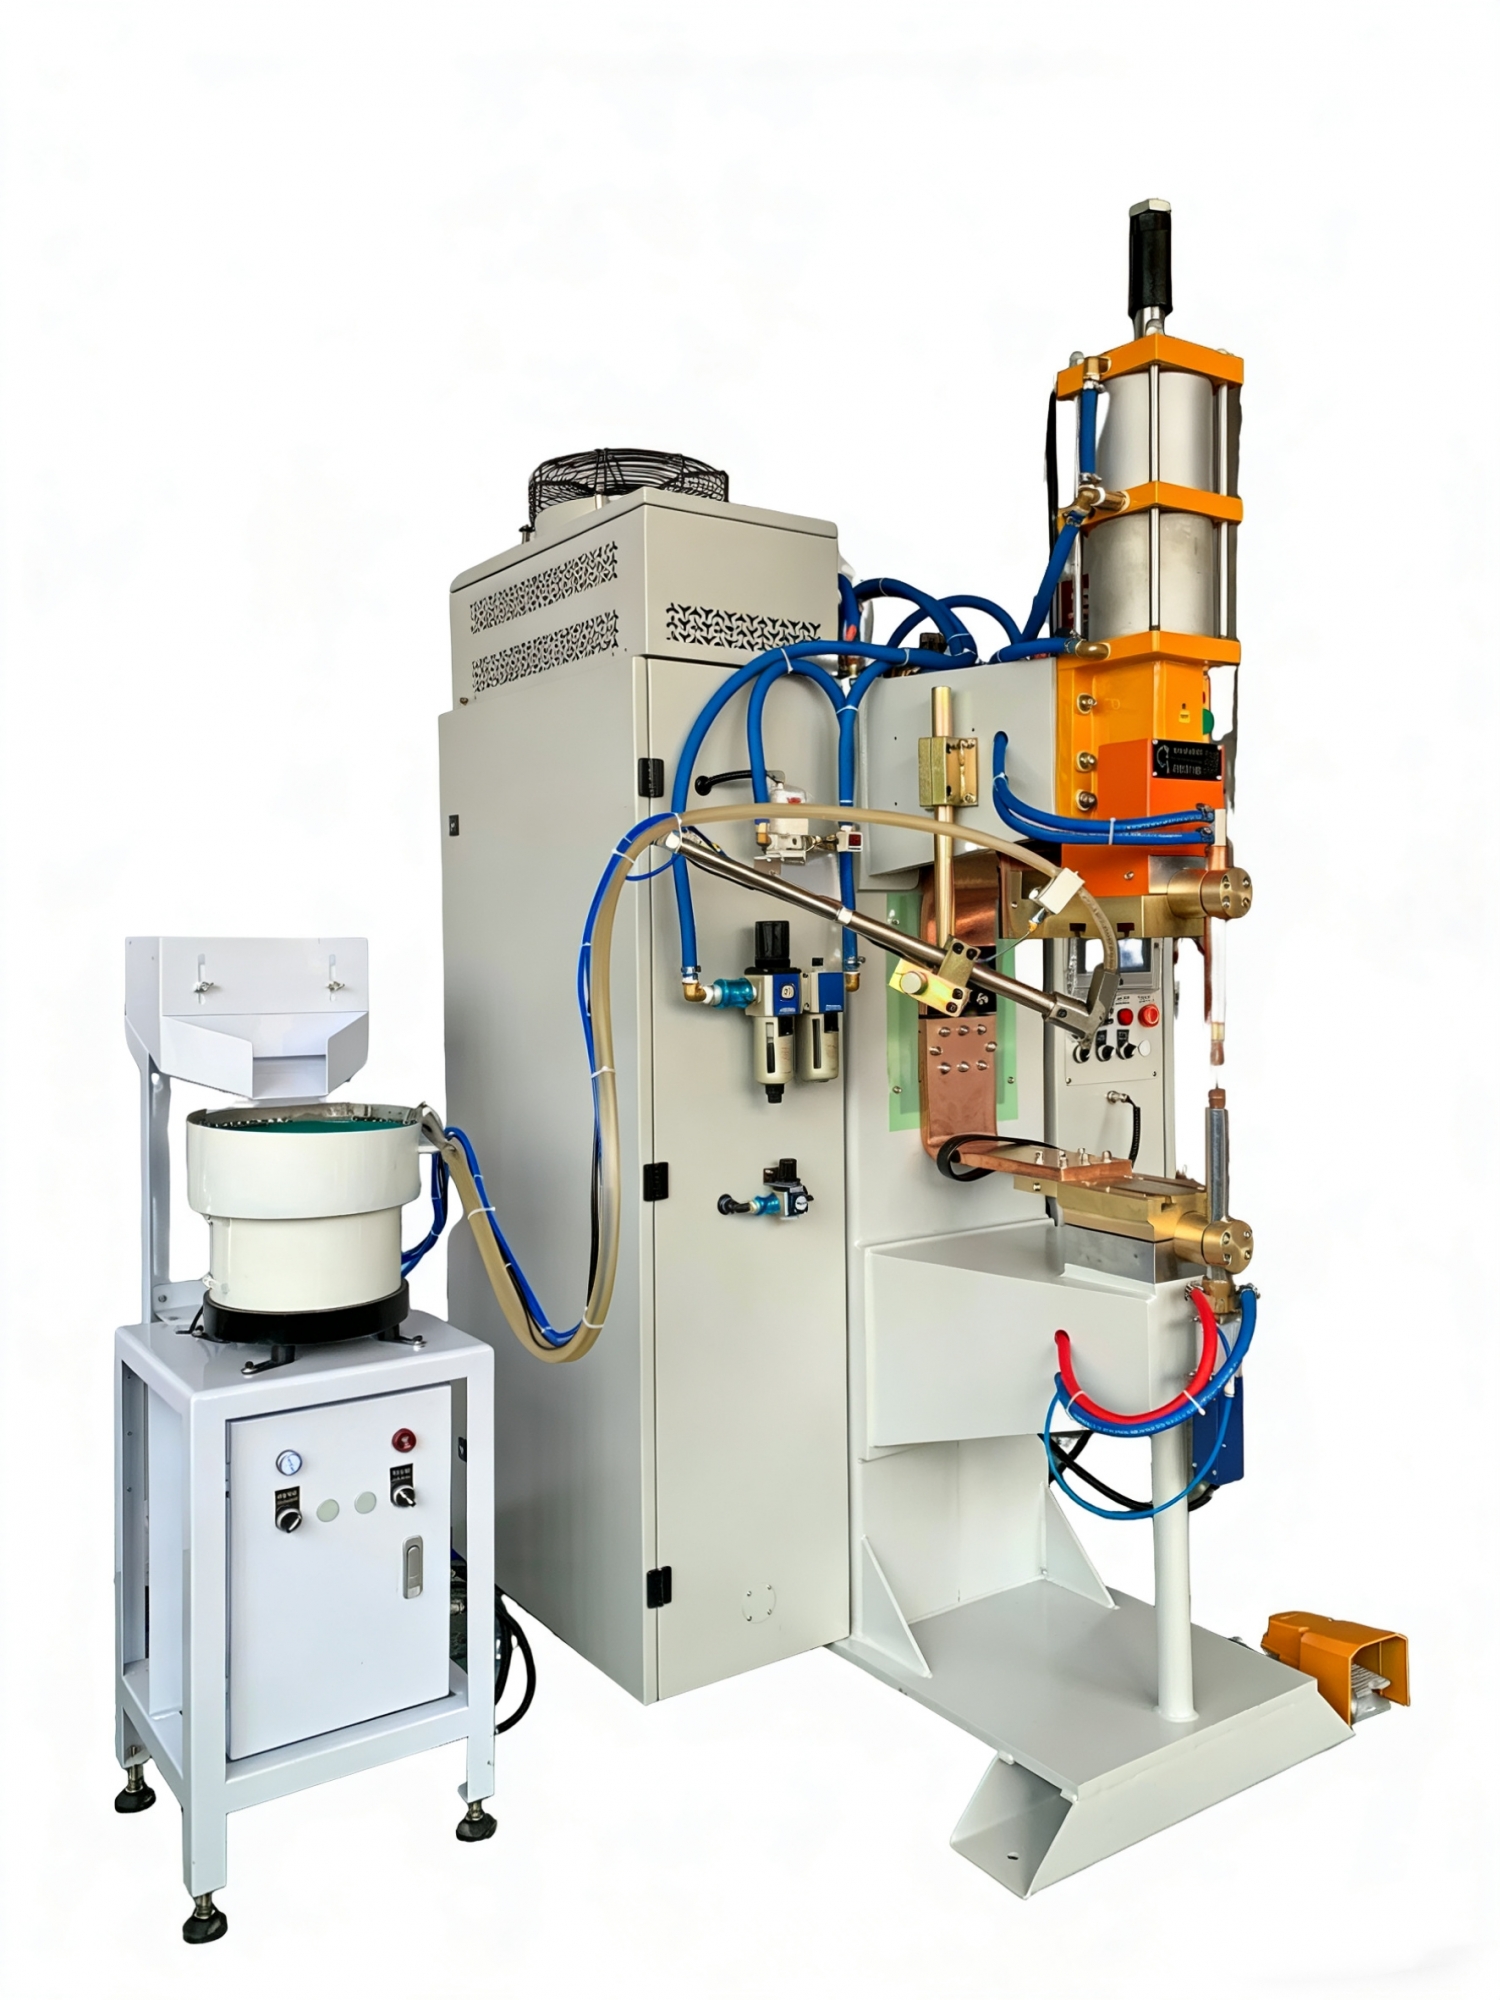
压铆螺母焊接看似简单,但在批量生产中常会遇到螺母脱落、螺纹变形、飞溅过大、电极寿命短等问题。这些问题往往并非设备故障,而是参数设置不当或参数之间不匹配所致。本文以广州好焊机电设备有限公司的压铆螺母焊机为技术背景,梳理几种典型缺陷的成因,并给出相应的参数优化对策。
一、螺母脱落或抗扭不足
螺母焊接后用手或扭矩扳手轻扭即脱落,是最严重的质量缺陷。可能原因包括:焊接电流过小导致凸点未充分熔化;焊接时间过短,熔核未能生长到足够尺寸;压力过大导致接触电阻过小,发热不足;或者板材表面有油污、锈蚀。
对策:首先检查并清除板材和螺母表面的污染物。采用步进式增加电流(每次增加5%),同时保持压力不变,直至试片破坏测试显示螺母周围的板材被拉出撕裂状纤维,而非螺母与板材界面干净分离。若电流增加到产生明显飞溅后抗扭仍不足,则应适当增加焊接时间(每次增加10~20ms)而非继续增大电流,因为时间延长有助于熔核直径的扩展。另外,检查压力是否超出推荐范围——M8螺母的压力一般在300~400kgf之间,过高压力会压溃凸点,过低压力则导致接触不良。
二、螺纹变形或螺母内孔堵塞
焊接后螺母螺纹无法顺利旋入螺栓,或螺纹内部有飞溅物。常见原因是焊接电流过大或时间过长,导致螺母本体过度软化,凸点熔化后金属挤压到螺纹区域;也可能是上下电极对中不良,使电流偏斜,局部过热。
对策:降低峰值电流(通常降低10%~15%)并相应缩短焊接时间,采用“小电流+短时间”的硬规范。同时检查上电极与下电极的对中情况:松开电极锁紧螺丝,用对中规或百分表调整,确保上下电极中心偏差不超过0.2mm。另外,下电极的定位芯与螺母内径的配合间隙应控制在0.1mm以内,过大则螺母在焊接时会发生微小偏移,导致电流分布不均。若螺纹内已进入飞溅颗粒,需检查是否在焊接前送料系统已将螺母正确吹扫干净,振动盘中可增加防尘盖。
三、飞溅严重,污染电极和工件
焊接时红色火花四处飞溅,不仅影响外观,还会导致熔核能量不足、电极头加速氧化。飞溅的核心原因是凸点与板材接触瞬间的加热速度过快,金属蒸汽或熔融金属在压力尚未完全建立时喷出。
对策:采用特有的“双脉冲”或“缓升电流”功能。第一个脉冲使用较低的电流(约为设定值的40%~60%)和较短的时间(20~40ms),用于预热并软化凸点;间隔5~10ms后,第二个脉冲施加全额电流完成熔接。这种参数安排可让凸点与板材充分接触后再剧烈加热,显著减少飞溅。另外,适当增加预压时间(从默认的30ms增加到60~80ms),确保在通电前电极已经对螺母施加了稳定的初始压力。压力上升速率也可调低,避免冲击式加压。
四、电极头粘附或寿命过短
电极头与镀锌板或螺母之间发生粘连,每焊几个点就需要清理或修磨,严重影响生产效率。镀锌层在高温下会与铜电极形成铜锌合金,降低电极寿命。另外,冷却水流量不足或电极材质选择不当也是原因。
对策:确保广州好焊焊机的内部水冷系统畅通,冷却水流量建议不低于4L/min,出水温度控制在30℃以下。选用氧化铝弥散强化铜(如Cu-Al₂O₃)电极,其抗高温软化和抗粘附性能优于普通铬锆铜。在参数方面,可启用“焊接后保压延时”功能,即在电流停止后继续维持电极压力50~100ms,使熔核在压力下冷却,减少电极头与工件之间的高温接触时间。同时定期设定“电极修磨计数”——每焊接500~800点后自动提示用专用修磨器清理电极表面。
五、焊点位置偏移或压痕不均匀
螺母与板材的相对位置出现偏差,或者焊后板材表面压痕一侧深一侧浅。通常是由于工件定位夹具松动、下电极定位芯磨损,或者上下电极工作面不平行。
对策:检查电极座导轨间隙,如有磨损需调整或更换。用水平仪或塞尺检查上电极工作面与下电极工作面之间的平行度,允许偏差不超过0.1mm/100mm。对于频繁更换工件的产线,建议使用快换电极座和夹具定位销,每次换型后使用标准对中块验证。另外,检查加压气缸的导向杆是否卡滞,确保压力垂直作用于工件表面。
六、焊接质量不一致,时好时坏
同一批工件、同一组参数,焊接结果却波动很大。原因可能是电网电压波动、气源压力不稳定、螺母来料凸点高度公差过大,或者设备温升后参数漂移。
对策:中频逆变焊机具备“恒流控制”和“电网电压补偿”功能,应确保这两项功能开启,可补偿±15%的电压波动。气源管路中应加装调压阀和储气罐,保证压力稳定在0.5~0.6MPa。对于螺母来料,建议抽检凸点高度——同一批螺母凸点高度极差不应超过0.1mm,否则需与供应商协商改进。设备连续运行一小时后,用红外测温枪检测变压器和电极臂温度,若变压器超过70℃或电极臂超过120℃,需检查冷却系统或降低焊接节拍。


