









什么是中频点焊机?
2026-04-24
随着汽车轻量化和新能源产业对减重的持续追求,铝合金材料的使用比例逐年上升。然而,铝合金的电阻点焊一直是行业难题:表面致密的氧化膜、较高的导热系数、较窄的塑性温度区间,都增加了焊接难度。传统的工频交流点焊机在焊接铝合金时容易出现电极粘连、熔核偏移、焊点强度不稳定等问题。中频点焊机的技术特性恰好能够应对这些挑战,因而在铝合金焊接领域获得了越来越广泛的应用。
铝合金点焊的技术难点
铝合金与低碳钢的物理性质存在显著差异。铝合金的电阻率约为低碳钢的三分之一到四分之一,这意味着焊接同样厚度的板材时需要更大的焊接电流。同时,铝合金的导热系数是低碳钢的三至五倍,热量迅速从焊接区传导出去,要求焊接设备具备快速集中输入大电流的能力。此外,铝合金表面总有一层致密的氧化铝薄膜,熔点高达2050°C,远高于铝基体的660°C,必须首先击穿或破碎这层氧化膜才能使两板间形成熔核。
传统工频交流点焊机的电流每10毫秒过一次零,每次过零期间电弧冷却,对于需要连续稳定热输入的铝合金而言,熔核形成过程容易中断,导致焊点内部气孔或缩松。工频焊机通常采用较大的电极压力和较长的焊接时间来弥补热输入的不连贯,但这会加剧电极头与铝合金表面的粘连,电极寿命往往不足200点就需要修磨。
中频点焊机解决铝合金焊接难题的机理
中频点焊机输出的直流焊接电流没有过零点,加热过程连续不间断,能够在极短时间内(通常为50到150毫秒)将搭接界面加热至熔融状态。其快速电流上升功能可在焊接开始的前几个毫秒内输出一个高于焊接电流的尖峰,利用电致塑性效应局部破碎氧化膜,随后电流回降至设定值完成熔核生长。这种“电流冲击+恒流焊接”的模式对铝合金非常有效。
另外,中频点焊机具备精确的热量控制能力。由于控制周期达到1毫秒级别,可以实时检测焊接区的动态电阻变化并调节输出功率,确保熔核直径始终维持在目标范围内。对于厚度差异较大的铝合金搭接接头——例如2mm板与1mm板的组合——中频电源的双脉冲或多脉冲程序可以分别控制两个界面的热量平衡,避免薄板侧过热或厚板侧未熔合。
电极寿命方面,采用中频直流焊接铝合金时,电极端面温升相对平缓,氧化膜形成速度减慢。配合适当的电极材料(如弥散强化铜)和电极修磨周期管理,电极寿命可提升至500点以上,显著降低停产更换电极的频率。
设备选型时的关键指标
企业选择铝合金中频点焊机时,需要重点关注以下几个参数:一是最大短路电流,对于1+1mm的铝合金板,通常要求不小于25kA;二是电流上升时间,应达到5毫秒以内的可调范围;三是控制器的采样速率,至少应具备每毫秒一次以上的动态电阻监测能力;四是变压器的暂载率,铝合金焊接属于中等偏大功率输出工况,建议暂载率不低于20%。具备以上指标的中频点焊机才能较好地满足铝合金连续生产的需要。
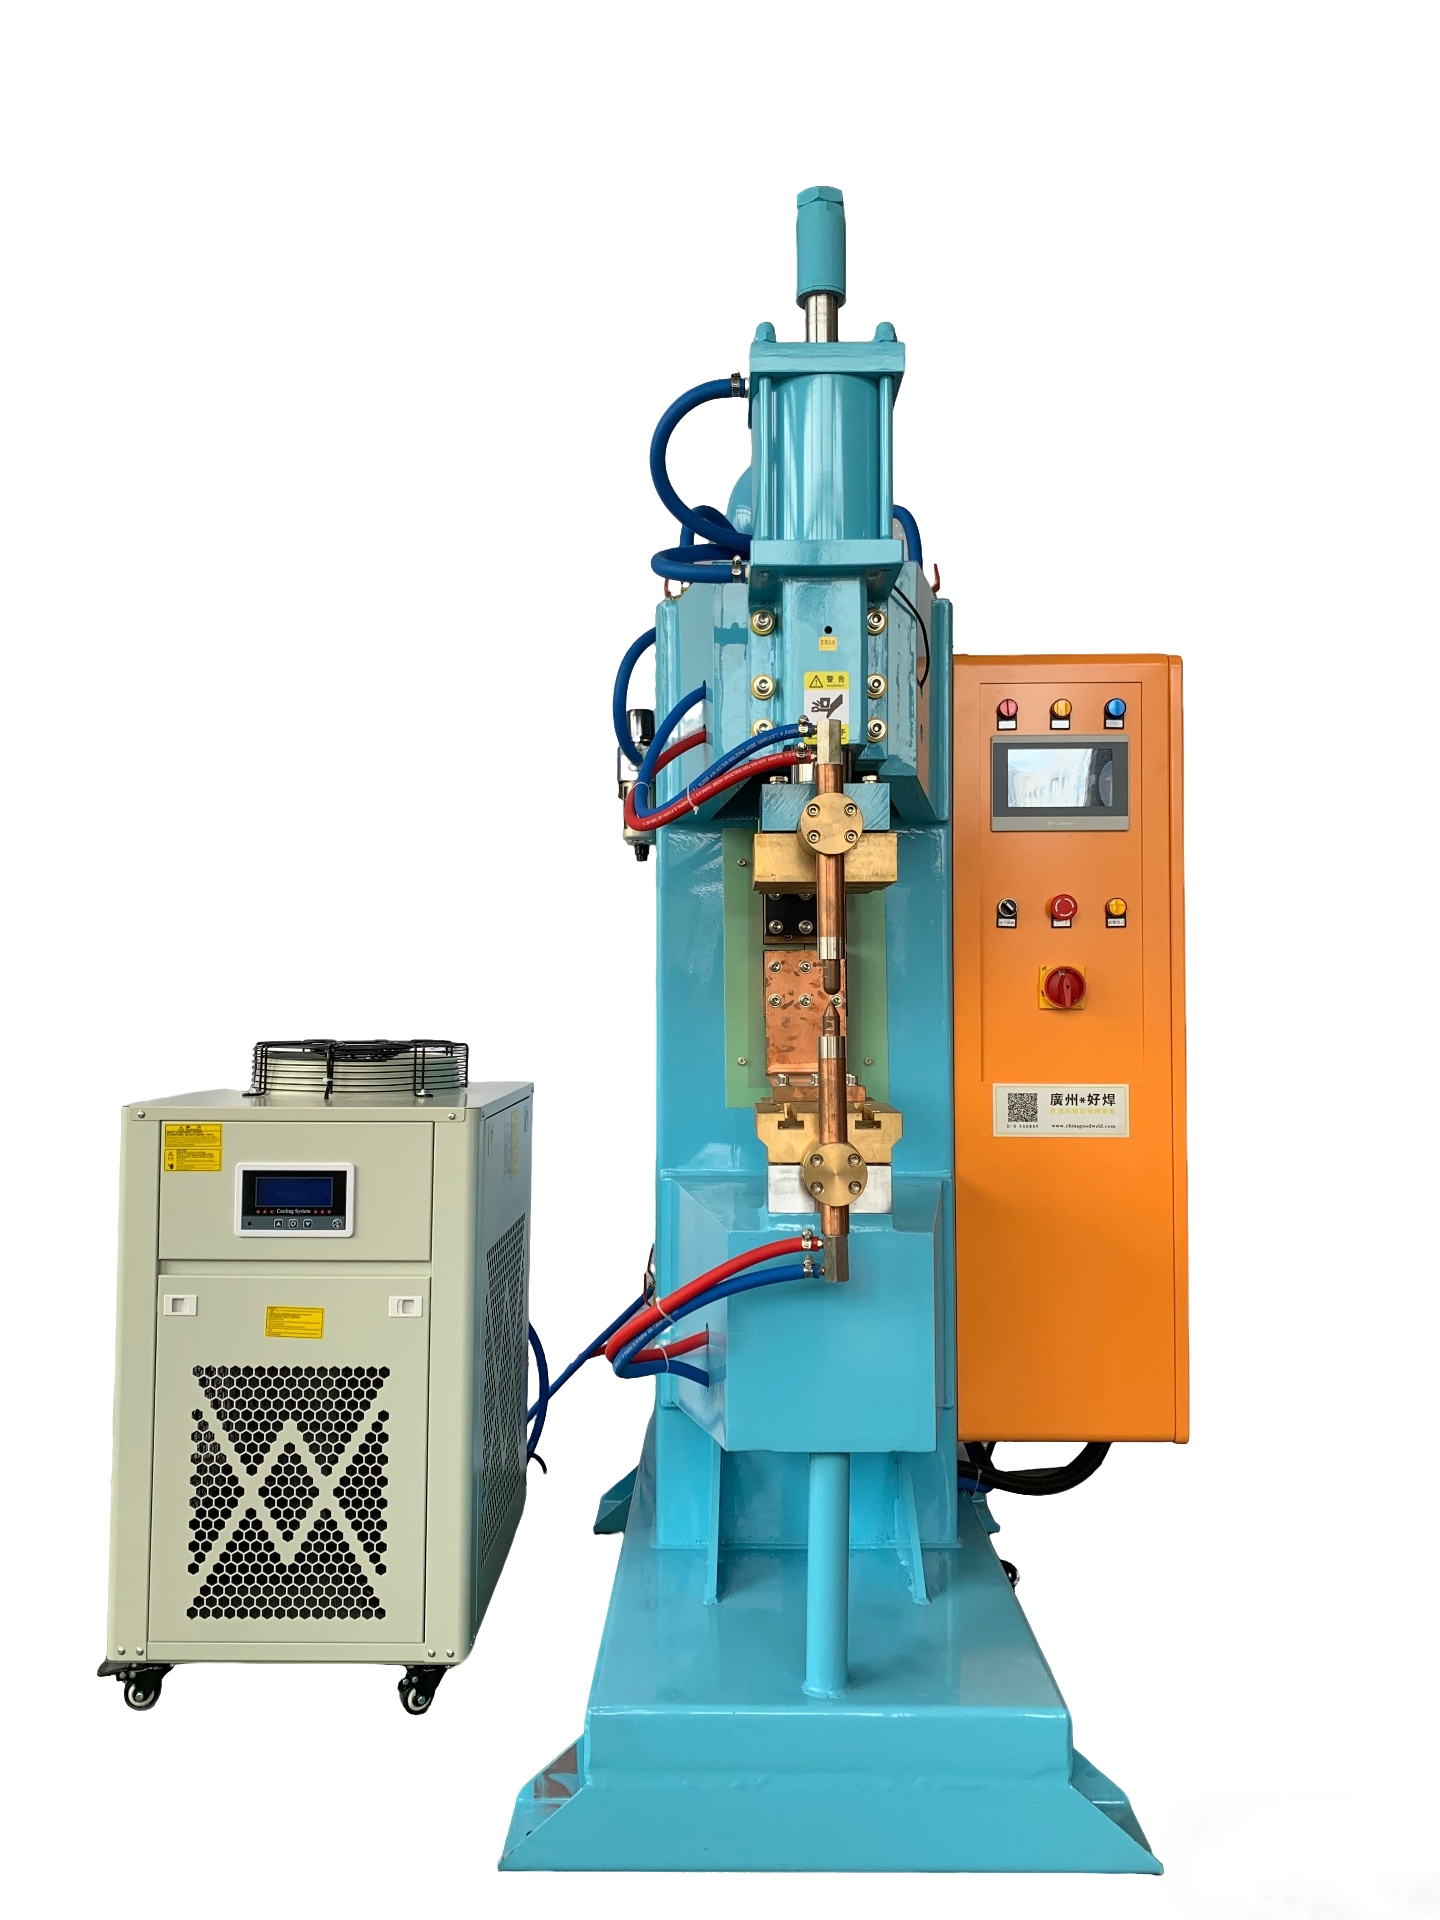
在铝合金中频点焊设备的开发方面,广州好焊机电设备有限公司进行了针对性的技术攻关。该公司生产的中频逆变点焊机采用大电流快速响应控制电路,短路电流输出能力达到35kA以上,电流上升速率可控制在3毫秒以内,满足不同牌号铝合金(如5052、6061、5083)的焊接要求。其控制器内置了铝合金专用焊接数据库,包含分段电流波形、电极压力配合曲线以及热量自适应补偿算法,操作人员选择材料类型和板厚后,系统可生成推荐参数,减少了工艺摸索的时间。
在实际应用层面,已在铝合金电池壳体、汽车铝合金覆盖件试制、铝合金家具五金等领域得到验证。例如,某新能源配件企业使用广州好焊的设备焊接2mm厚铝合金电池托盘,焊点抗剪力稳定在3.5kN以上,经过72小时盐雾测试后焊点无腐蚀扩展,满足产品出厂标准。此外,能够根据用户的铝合金工件形状定制电极握杆和水冷结构,确保在较深的箱体或异形曲面结构上也能实现稳定焊接。
上一条:压铆螺母焊机的核心参数
下一条:螺母点焊机的介绍和特点


