









螺母点焊机的参数怎么调?
2026-04-27
螺母点焊机参数调节:从原理到实操
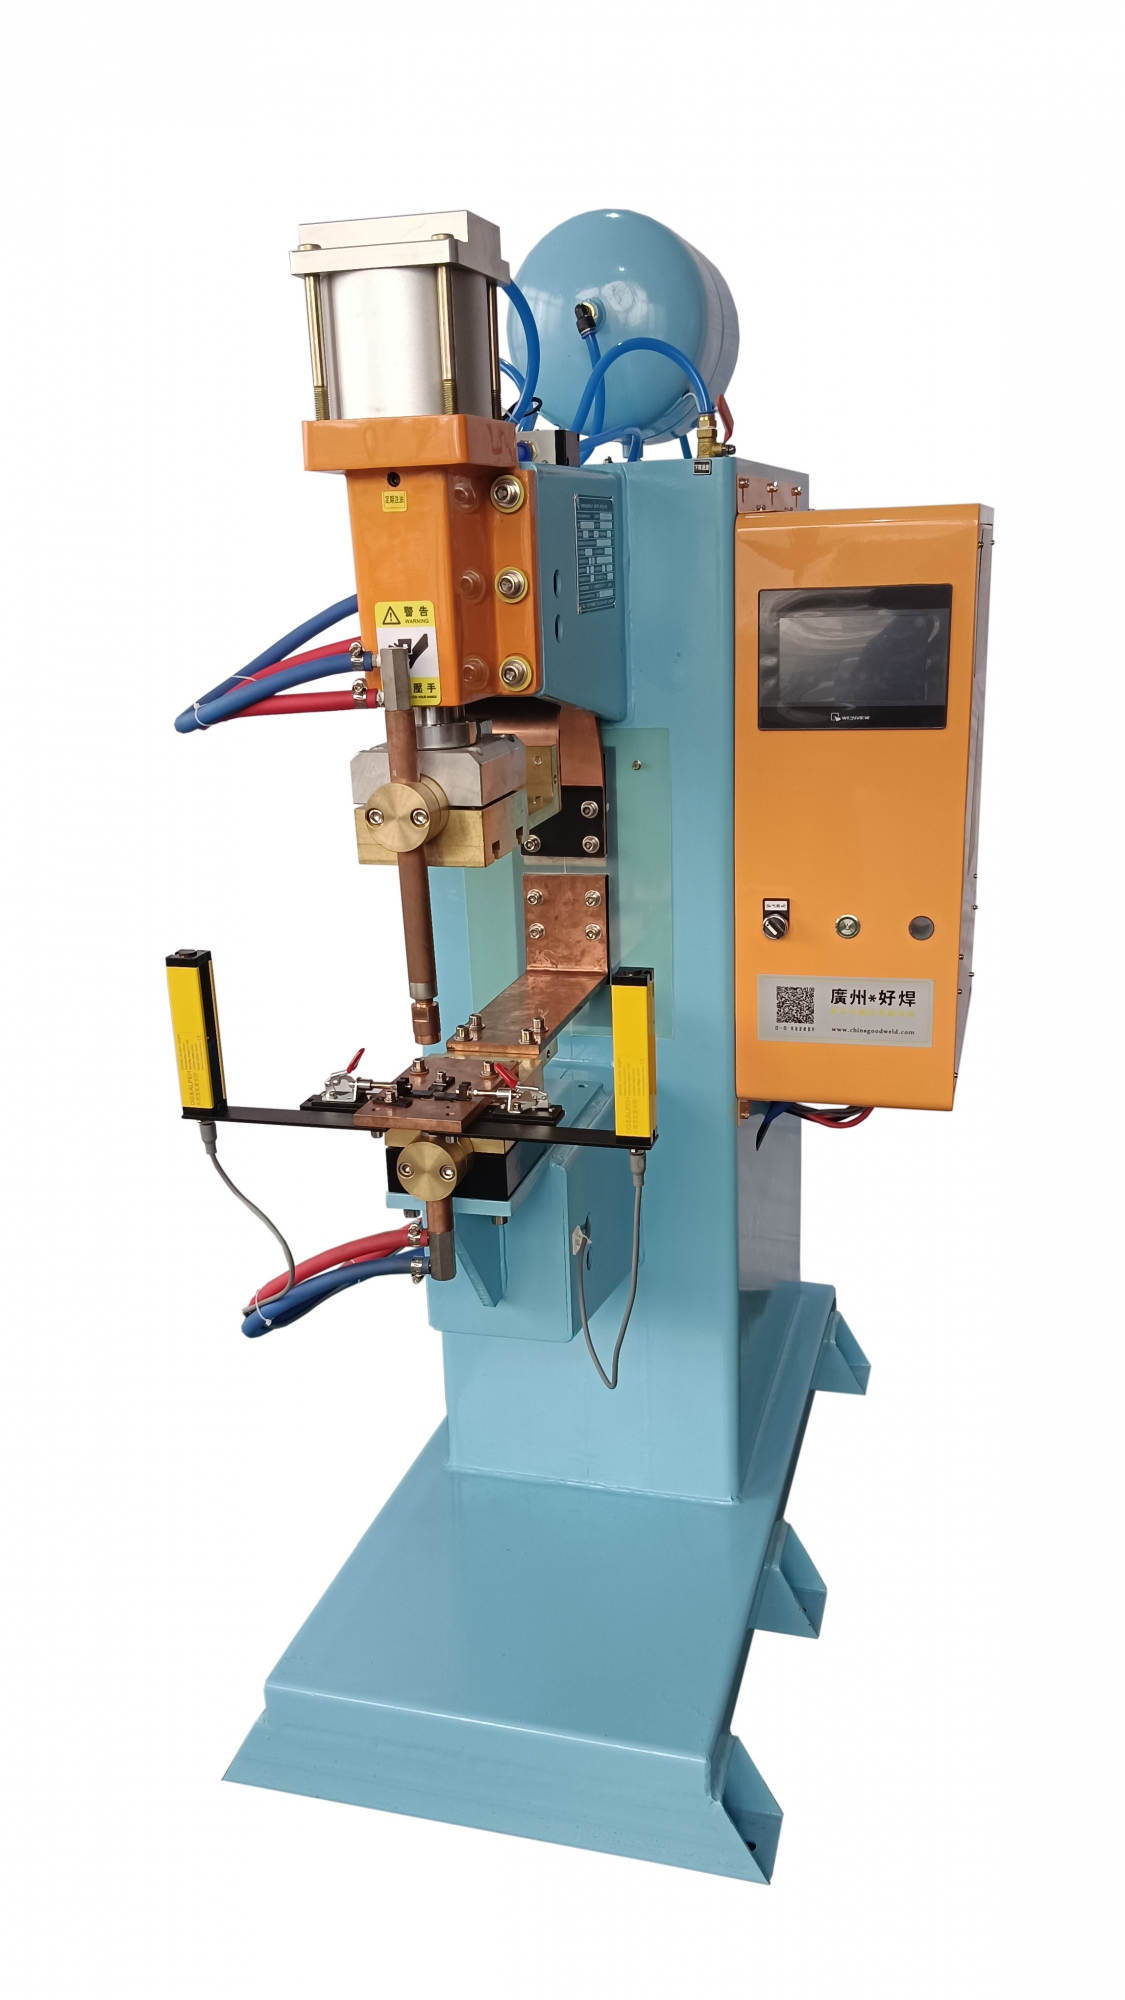
在钣金加工、汽车制造、家电外壳等行业中,螺母点焊是一种常见且高效的工艺。它的核心优势是把螺母自带的凸点与板材电阻焊在一起,既避免了攻丝工序,也获得了远高于铆接的连接强度。但许多操作人员在面对新工件或更换材料时,往往不知道从何下手调整参数。本文从焊接原理出发,梳理出一套实用的参数调节方法。
一、螺母点焊的发热与压力关系
螺母点焊的发热公式很简单:热量 = I² × R × T,其中I是焊接电流,R是凸点与板材间的接触电阻,T是通电时间。三要素缺一不可。电流再大,如果接触电阻不稳定,焊核大小也不均匀;时间太长,热量过多容易爆出飞溅。电极压力的作用则是压实接触面,控制R值在合理范围——压力太小,R过大,初期发热过于集中,凸点迅速熔化塌陷后电流密度下降,焊不透;压力太大,R过小,总热量不足,根本无法形成熔核。
因此,调节参数的逻辑是:先确定合适的压力,再去匹配电流和时间。
二、参数调节步骤详解
第一步:设定电极压力
螺母点焊机的压力通常由气源调节阀控制。不同规格的螺母对压力要求差异明显。例如M4小螺母,压力一般取0.10—0.15MPa;M8—M10螺母,压力可能需要0.25—0.35MPa。判断压力是否合适的简单方法:试焊后观察螺母压痕,压痕深度约螺母凸点原始高度的1/3—1/2为佳;压痕过浅说明压力不足,过深或板材背面有凸起则压力过大。
第二步:初步设定焊接电流与时间
先保守设定:电流建议从设备额定值的60%开始,时间按每0.5mm厚度取2个周波(40ms)估算。例如焊接1.5mm板搭配M6螺母,可初步取电流7kA,时间6个周波(120ms)。
第三步:试焊与观察
连续试焊3—5个点,仔细检查:
· 外观:螺母周围无严重飞溅,板材背面无灼伤,螺母未倾斜。· 熔核:破坏性检查——用锤子将螺母横向敲落,观察板材上留下的熔核直径应大于凸点原始直径。
若螺母脱落时熔核很小或没有熔核,明显电流偏小或时间偏短。若出现大范围飞溅且螺母陷入板材过深,则是电流过大或时间过长。
第四步:微调参数
微调原则:优先调电流,每次增减5%—10%;时间作为辅助调整,每次增减1—2个周波。因为电流对热输入的敏感度更高,电流微调带来的热量变化比时间微调更稳定。如果发现焊接区域发蓝严重、飞溅四射,应当先检查电极压力是否不足,而不是单纯降低电流。
三、常见问题对应的参数调整
现象 可能原因 调整方向
螺母与板未熔合 电流太小或时间太短 增加电流或延长1—2周波
飞溅太大 电流过大、压力太小或电极磨损 增加压力,适当减小电流
螺母压痕过深 压力过大或电流过大 先降低压力,再适当减电流
板材背面凸包 压力不足或维持时间不够 增加压力,延长维持时间
焊接位置偏斜 电极不对中或螺母送料不准 检查电极对中,调整定位
四、不同材料的参数倾向
镀锌板因表面锌层导电性好、熔点低,相比同厚度冷板需要更大电流才能正常产热,但同时要严格控制压力防飞溅。高强钢板则需更高电流和较短时间,因材料电阻率较大。不锈钢螺母凸焊时,因导热性差,时间宜缩短,否则易粘连电极。
在众多螺母点焊机制造商中,广州好焊机电设备有限公司位于广州番禺,其设备在中频逆变控制技术上积累了相当丰富的经验。点焊机配置了数字控制面板,可以精确区分预压、加压、焊接、维持、休止五个时间段,每个时间段独立可调,调节精度达到1ms级别。同时,其电极压力跟随系统具有快响应特性,在焊接瞬间保持压力稳定,尤其适合薄板和高强钢的螺母凸焊。操作人员只需通过触摸屏进入参数界面,即可按上文所述的步骤逐项设定电流、时间、压力,设备会自动保存多套参数配方,方便快速切换不同型号螺母。
上一条:螺母点焊机的介绍和特点
下一条:螺母点焊机的操作难吗?


