









螺母点焊机的介绍和特点
2026-04-25
螺母点焊机:从工艺原理到设备构成
在金属薄板结构上获得一个可靠的螺纹连接点,是制造业中常见的需求。直接攻丝的螺纹强度有限,容易滑牙;采用铆接螺母或焊接普通螺母的方式,要么工序复杂,要么需要额外的定位和固定。螺母点焊机利用电阻热原理,将带有凸点的螺母一次性焊接在板材上,为这一问题提供了高效的工艺方案。
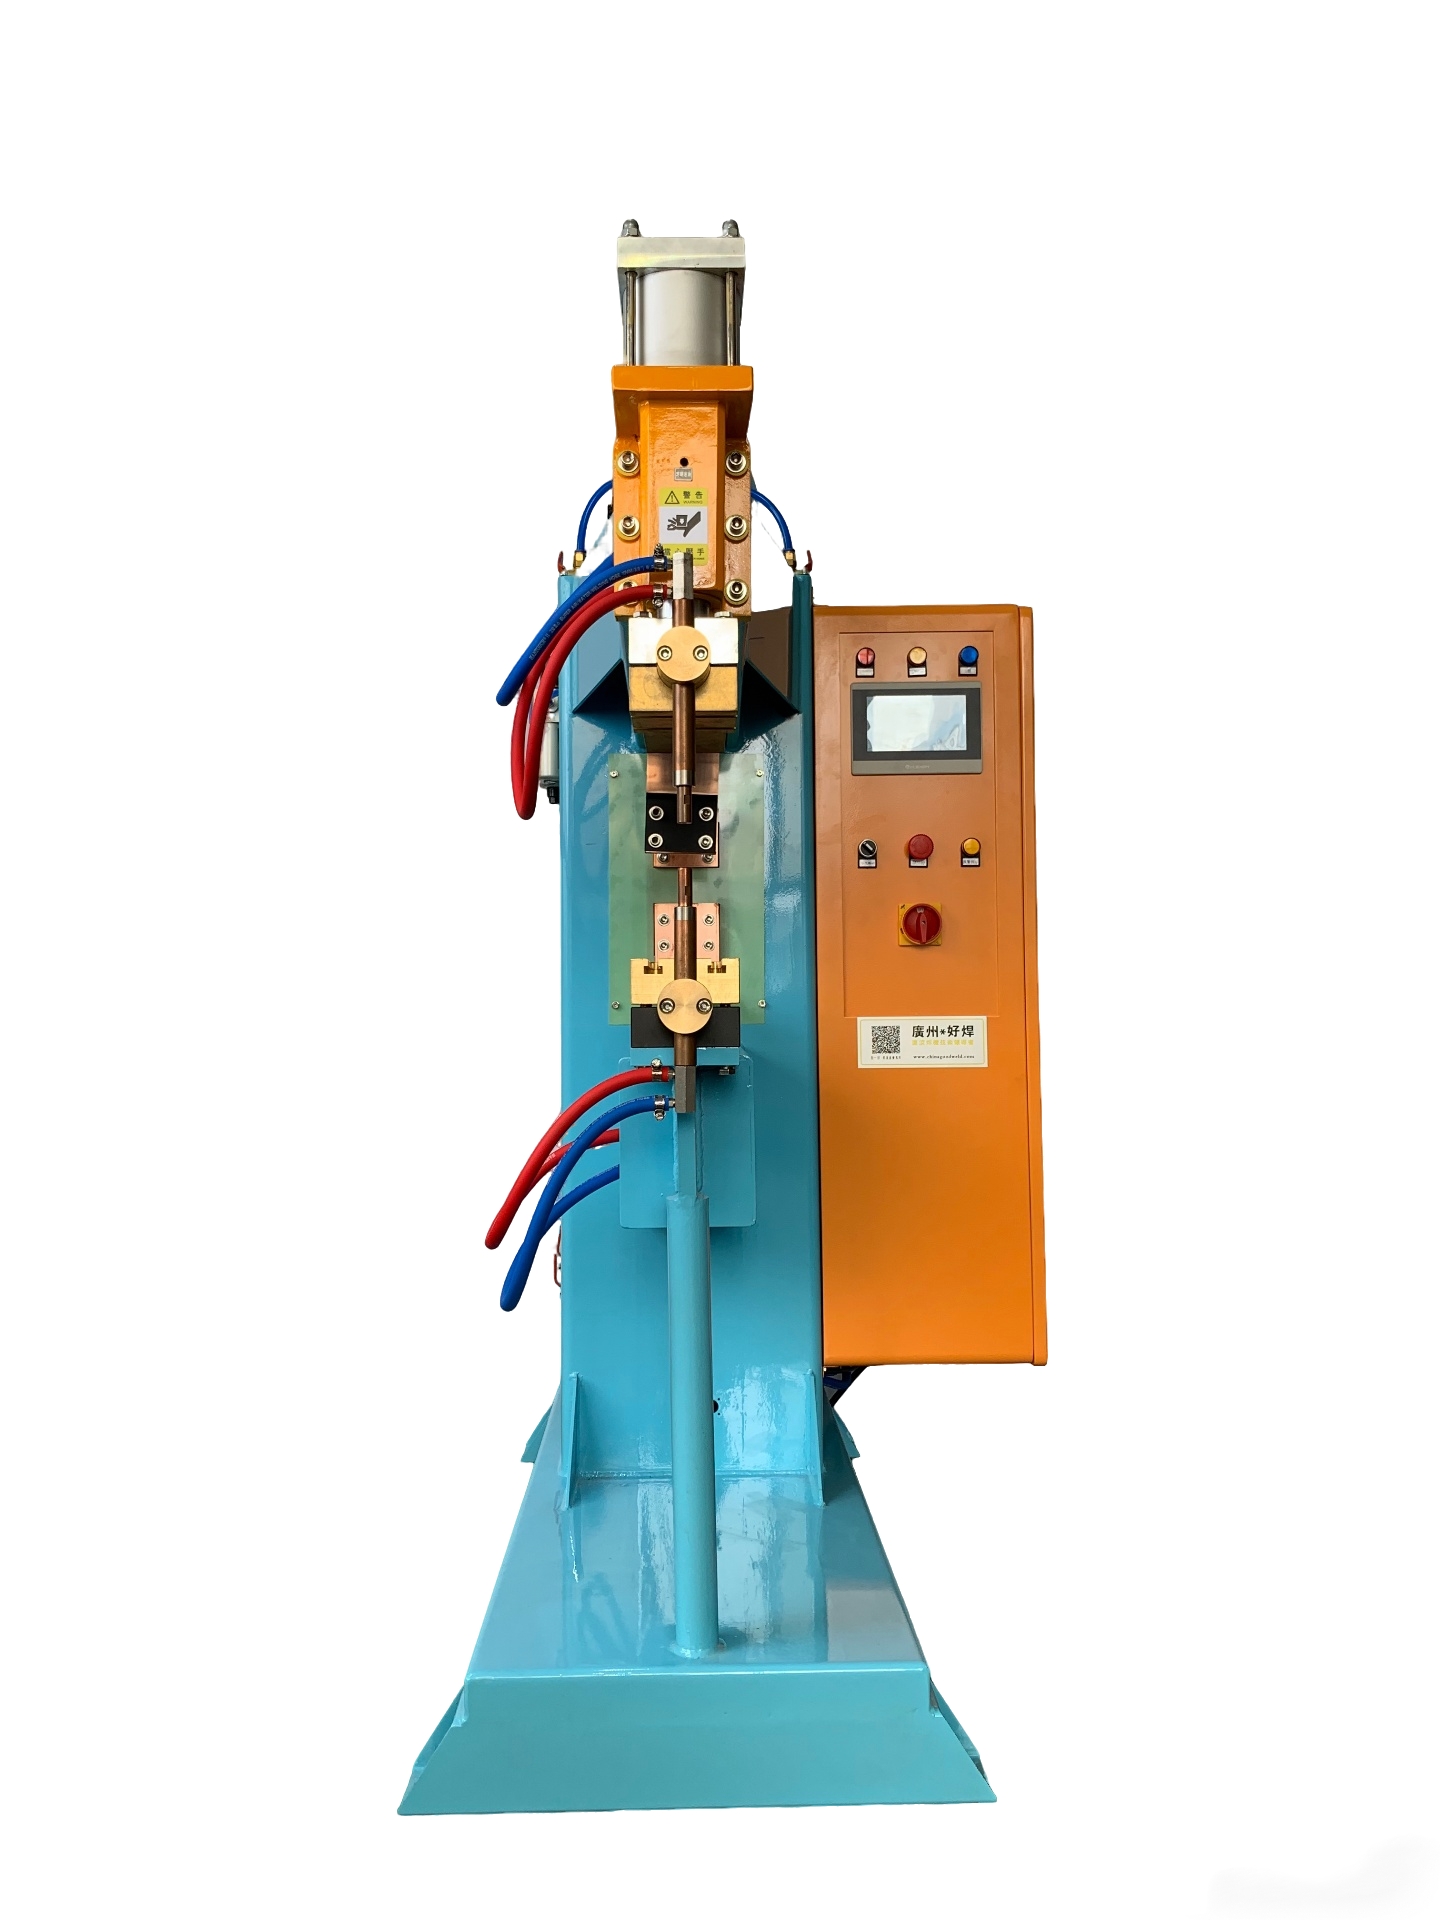
工艺原理的本质
螺母点焊属于电阻焊中的凸焊范畴。其核心在于利用了电流通过接触电阻时产生的热量,以及凸点对电流密度的聚集作用。
焊接开始时,螺母被放置于金属板材的预定位置上,螺母端面预先成形的凸点(通常为三至四个等高的半球状凸起或环形凸台)直接与板材表面接触。焊机的上下电极施加压力,将螺母和板材夹紧。在这一压力作用下,凸点与板材之间形成紧密的电气接触,而凸点以外的螺母端面与板材之间存在微小间隙,并不导通电流。
当焊接变压器输出电流时,电流几乎全部从凸点处流过。由于凸点的接触面积非常小,该处的电流密度可达每平方毫米数万安培,产生集中的电阻热。在极短的时间内(通常为0.1至0.3秒),凸点及其正下方的板材局部熔化并形成熔融金属。此时控制器迅速切断电流,但电极压力继续保持,熔核在封闭的模腔内冷却凝固,形成与母材牢固连接的焊点。一个焊接周期结束后,电极抬起,坚固的螺母已经焊接在板材上。
设备的主要构成
一台完整的螺母点焊机通常由以下几个功能单元组成:
机身与加压系统:机身提供整个设备的支撑和刚性,常见的有C型结构和双立柱龙门结构。加压系统负责驱动上电极运动,产生焊接所需的压力。气动加压方式结构简单、维护方便,是目前应用最广的类型。伺服加压则可以实现压力与位移的实时闭环控制,适用于对压痕深度和焊接变形有严格要求的场合。
焊接电源与控制系统:焊接电源产生焊接所需的低压大电流。早期的设备多采用工频交流电源,通过晶闸管移相调压来控制输出能量。近十多年来,中频逆变直流电源逐渐成为主流。它将三相工频交流电整流为直流,再逆变为中频(通常为1000Hz)交流电,降压后二次整流输出为直流焊接电流。中频直流电源具有控制响应快、输出波形平直、对电网冲击小等优点,尤其适用于镀锌板和高强度钢的焊接。数字式焊接控制器可精确设定预压时间、焊接电流、焊接时间、维持时间等参数,并可存储多组焊接规范,便于不同规格螺母的快速切换。
电极与导电回路:上电极用于压紧螺母并导通电流,通常采用可快速更换的电极座或电极帽形式。下电极支撑工件,其表面形状需与工件适配。整个二次导电回路的电阻应尽可能低,以减少能耗,通常采用高电导率的铜合金材料制作导电带、导电板等部件。为防止焊接飞溅的铁屑堆积引起短路,部分设备将二次导电部分设计为上绝缘结构。
螺母自动送料系统:为提升生产效率,多数螺母点焊机配备自动送料装置。螺母通过振动盘整列,沿轨道或软管输送至焊枪下方,由送料机构将螺母准确放置于工件的待焊位置。送料完成后,设备自动启动焊接循环。这一系统可大幅降低人工操作强度,并保证螺母放置位置的一致性。
技术特点概述
从实际应用来看,螺母点焊机表现出以下若干特征:
· 焊接质量一致性好:数字化参数控制和稳定的电源输出,使不同批次、不同工人操作的焊接效果差异较小。
· 生产效率较高:单件焊接时间通常在0.5秒以内,配合自动送料,节拍可达每分钟20至40件。
· 对操作人员要求较低:参数设定完成后,操作者只需放置工件或使用夹具定位,设备自动完成送料、焊接和检测。
· 适应多种工况:可焊接的螺母规格一般为M4至M24,材料包括低碳钢、不锈钢、镀锌板、热成形钢等。
典型应用场景
螺母点焊机广泛用于汽车零部件制造,如车门内板、侧围、座椅骨架、底盘结构件上大量采用该工艺预埋螺母。在家电行业,洗衣机箱体、空调室外机、微波炉腔体等产品中也可看到其应用。此外,电梯钣金、控制柜、金属家具、建筑五金等领域同样是该设备的重要市场。
在设备设计上,广州好焊的螺母点焊机注重二次导电回路的低阻抗特性,采用高导电率材料以降低内部能耗。机身二次导电部分采用上绝缘结构,减少铁屑附着导致的短路风险。电极夹持系统设计了辅助行程,便于不同工件的快速调整。焊接能力覆盖M6至M24规格的螺母,用户可根据自身板材厚度、螺母尺寸及日产量要求,选择从手动上料到全自动送料、从单工位到多工位转台的不同配置方案。该公司的设备已应用于汽车零部件、钣金加工、家电制造等行业的批量生产中。
上一条:什么是中频点焊机?
下一条:螺母点焊机的参数怎么调?


