









螺母点焊机怎么选才不踩坑?
2026-04-29
螺母点焊机挑选的核心在于焊接电源——它决定了设备能焊什么材料、能焊多大螺母、产线节拍能跑多快。市面上常见的电阻焊电源主要有三种:工频交流、中频逆变直流、电容储能。很多采购人员对这三者的区别并不十分清楚,容易做出不适合自己工况的选择。这篇文章不讲复杂原理,直接从实际应用出发,帮你理清选择逻辑。
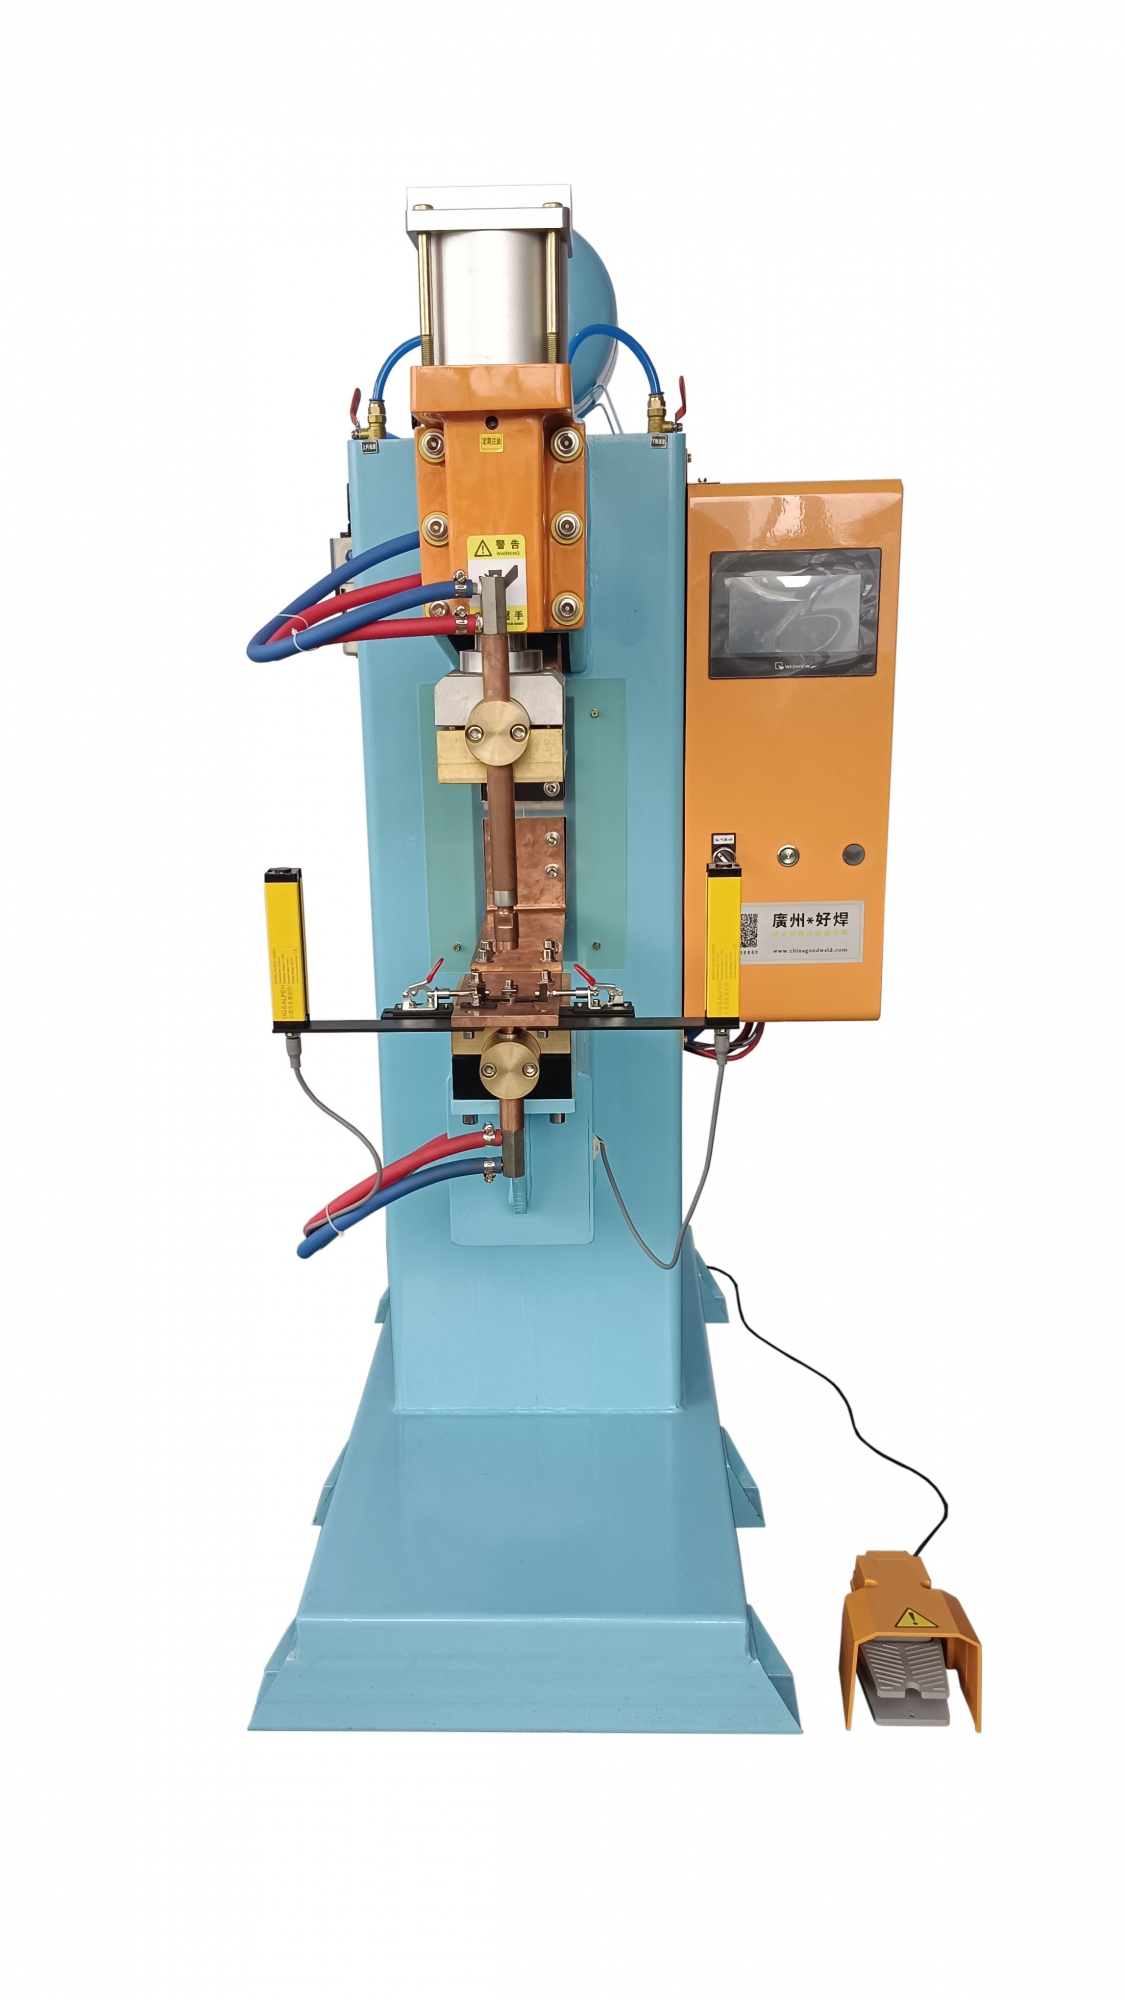
工频交流:传统方案,适合普通碳钢螺母。
工频交流螺母点焊机是市场上最常见、价格也相对实惠的一类。它利用50Hz交流电过零时通断来控制焊接能量,技术成熟,维修配件通用。对于焊接普通碳钢螺母、板材厚度适中、生产节拍要求不高的场合,工频交流足够应对。
但是工频交流的先天不足是控制精度相对有限,焊接电流每隔10毫秒才有一次调节机会。焊接镀锌板或不锈钢螺母时,电流波动容易引起飞溅,焊点外观和拉脱力的一致性差一些。另外工频设备的功率因数较低,变压器体积大,对电网的冲击也比较明显。如果工厂有严格的电能质量要求,或者需要频繁焊接高导电材料,工频方案就不太合适。
中频逆变直流:精度高,适应材料广,是目前的主流选择。
中频逆变直流螺母点焊机将工频交流整流滤波后逆变为中频(通常800-2000Hz),再经变压器降压整流输出直流。它的几个优势非常突出:控制速度快,每秒钟可以对电流进行上千次调节;焊接热效率高,比工频节能约30%;直流输出没有过零点,电流连续稳定,热影响区小,焊点飞溅极少。
对于不锈钢螺母、镀锌板材、铝材以及需要精密控制的热敏感材料,中频逆变直流几乎是必选方案。同时它可以输出较大的焊接电流,能够焊接M12甚至M14的螺母。许多汽车零部件和家电制造企业都把中频机型作为标准配置。
不过中频设备的价格比工频高出一截,对维修人员的技术要求也更高一些。如果全厂只有一两个小螺母的焊接需求,且材料都是普通碳钢,盲目上中频不一定划算。
电容储能:瞬时电流大,适合异种金属或瞬间放电场景。
电容储能螺母点焊机的工作原理是先将能量储存在电容组中,瞬间向焊接区释放巨大电流。它的突出特点是焊接时间极短(几毫秒),电流峰值极高,对焊接区周围的热影响极小。这种特性特别适合焊接导电率差异大的异种金属,比如铜螺母焊到钢板上,或者不锈钢螺母焊到铝板上。
但电容储能设备的电容组寿命有限,使用几年后容量会衰减,更换成本不低。另外焊接电流波形不可编程,对某些需要预热或缓冷工艺的工件不太适用。如果工厂没有特殊的异种金属焊接需求,一般不需要优先考虑储能方案。
具体怎么选?一张简单对照表。
· 焊接普通碳钢螺母,板材厚度1.5mm-3.0mm,产量中等 → 工频交流够用,预算宽裕可以选中频。
· 焊接不锈钢螺母或镀锌板 → 必须选中频逆变直流。
· 焊接M12及以上大螺母,或要求极低飞溅 → 中频逆变直流。
· 焊接铜螺母、铝螺母或异种金属组合 → 考虑电容储能或特殊定制的中频方案。
· 全自动生产线,节拍快,需要焊接参数实时闭环调整 → 中频逆变直流是目前最成熟的选择。
广州好焊在电阻焊领域有近二十年的设备制造经验,产品线覆盖了工频、中频和储能三大类螺母点焊机。其中中频逆变直流系列(如SSP系列)是其主力产品,针对不锈钢和镀锌板的焊接效果已经过大量产线验证。工频机型(如MD系列)则主打稳定可靠和经济实用,适合对成本敏感的传统加工厂。储能机型主要用于特定异种金属焊接需求,可以按客户要求定制。
上一条:螺母点焊机的操作难吗?
下一条:螺母点焊机的焊接效果怎么样?


