









螺母点焊机的焊接效果怎么样?
2026-04-30
评估焊接效果的几个关键指标
第一个指标是破坏扭矩。将一个螺栓旋入焊接好的螺母中,用扭矩扳手逐渐施加扭力,直至螺母从板材上脱落或板材产生撕裂。合格的焊接应保证破坏扭矩不低于设计值,且脱落后应在板材表面留下完整的熔核痕迹,而非平整的剥离面。如果螺母轻松脱出且板材上只有压痕而无明显熔核,说明焊接实际上并未形成牢固连接。
第二个指标是熔核直径。电阻焊形成的熔核大小决定了连接强度。螺母凸点被压溃后应形成一个环形或近似环形的熔合带,其宽度应与凸点的原始尺寸相匹配。过小的熔核意味着热量输入不足或压力不当;而熔核过大则可能造成飞溅过度或热影响区软化。
第三个指标是飞溅程度。允许的飞溅通常是少量细小颗粒粘附在螺母周围,且不影响后续焊接或涂层工序。大量飞溅或飞溅物呈片状脱落则属于不良,可能伴随电流的急剧波动,也意味着焊接参数不够理想。
第四个指标是外观一致性。同一批次产品上,螺母的位置、压痕深度、热影响区的变色范围应基本一致。如果出现个别螺母偏斜、压痕过深或过热变色严重,都说明设备或工艺存在不稳定因素。
常见焊接缺陷及其原因
虚焊是螺母点焊中最危险的问题。外表看螺母似乎已经固定,实际上熔合面积很小或根本没有熔合。虚焊往往发生在镀锌板表面未处理、电极磨损导致压力不足、或者焊接电流因网压波动而下降的情况下。更隐蔽的情况是,前几个螺母焊接正常,但连续生产后电极升温、接触电阻变化,导致后续焊点质量逐渐下降。
另一种常见问题是螺母偏位或倾斜。这通常由定位不精确、电极对中性差或加压时冲击过大引起。如果设备的电极与下电极的同心度不足,或者机身在加压时发生偏移,螺母和板材的相对位置就会发生微小位移,造成部分凸点未被有效压溃。
还有一种是板材背面留下明显凹痕。合理的焊接会在板材背面形成轻微压痕,但过于深凹甚至导致板材背面凸起,说明电极压力过大或电极头形状设计不当。这会影响产品外观,也可能降低板材该处的疲劳强度。
通过设备能力改善焊接效果
上述问题的解决很大程度上依赖于设备自身的性能。使用中频逆变直流电源的螺母点焊机,相比传统工频交流焊机有显著优势。中频逆变电源输出电流波形平稳,没有过零点,热效率高,能精确控制每个半波的电流大小和时间,从而减少飞溅和虚焊。同时,恒流控制功能可实时补偿网压波动和次级回路阻抗变化,保证每一焊点的热量输入一致。
加压机构的设计同样关键。凸点被压溃的过程应当平滑可控,而不是快速冲击。具备电极速度调节功能的设备,可以在电极接触工件前慢速下降,接触后快速加压,这种“先慢后快”的运动曲线能减少冲击,保证凸点在熔合前保持完整形态。此外,机身的刚性决定了电极在加压时是否会发生偏转。厚重且经过加强处理的机身,能保证上下电极在数千牛顿的压力下依然严格对中。
控制系统方面,能够存储多组焊接参数并具备实时监控功能的设备,对批量生产的一致性有很大帮助。当焊接电流、电极位移量或压力超出设定范围时,设备自动报警或停机,可有效防止批量不良的产生。
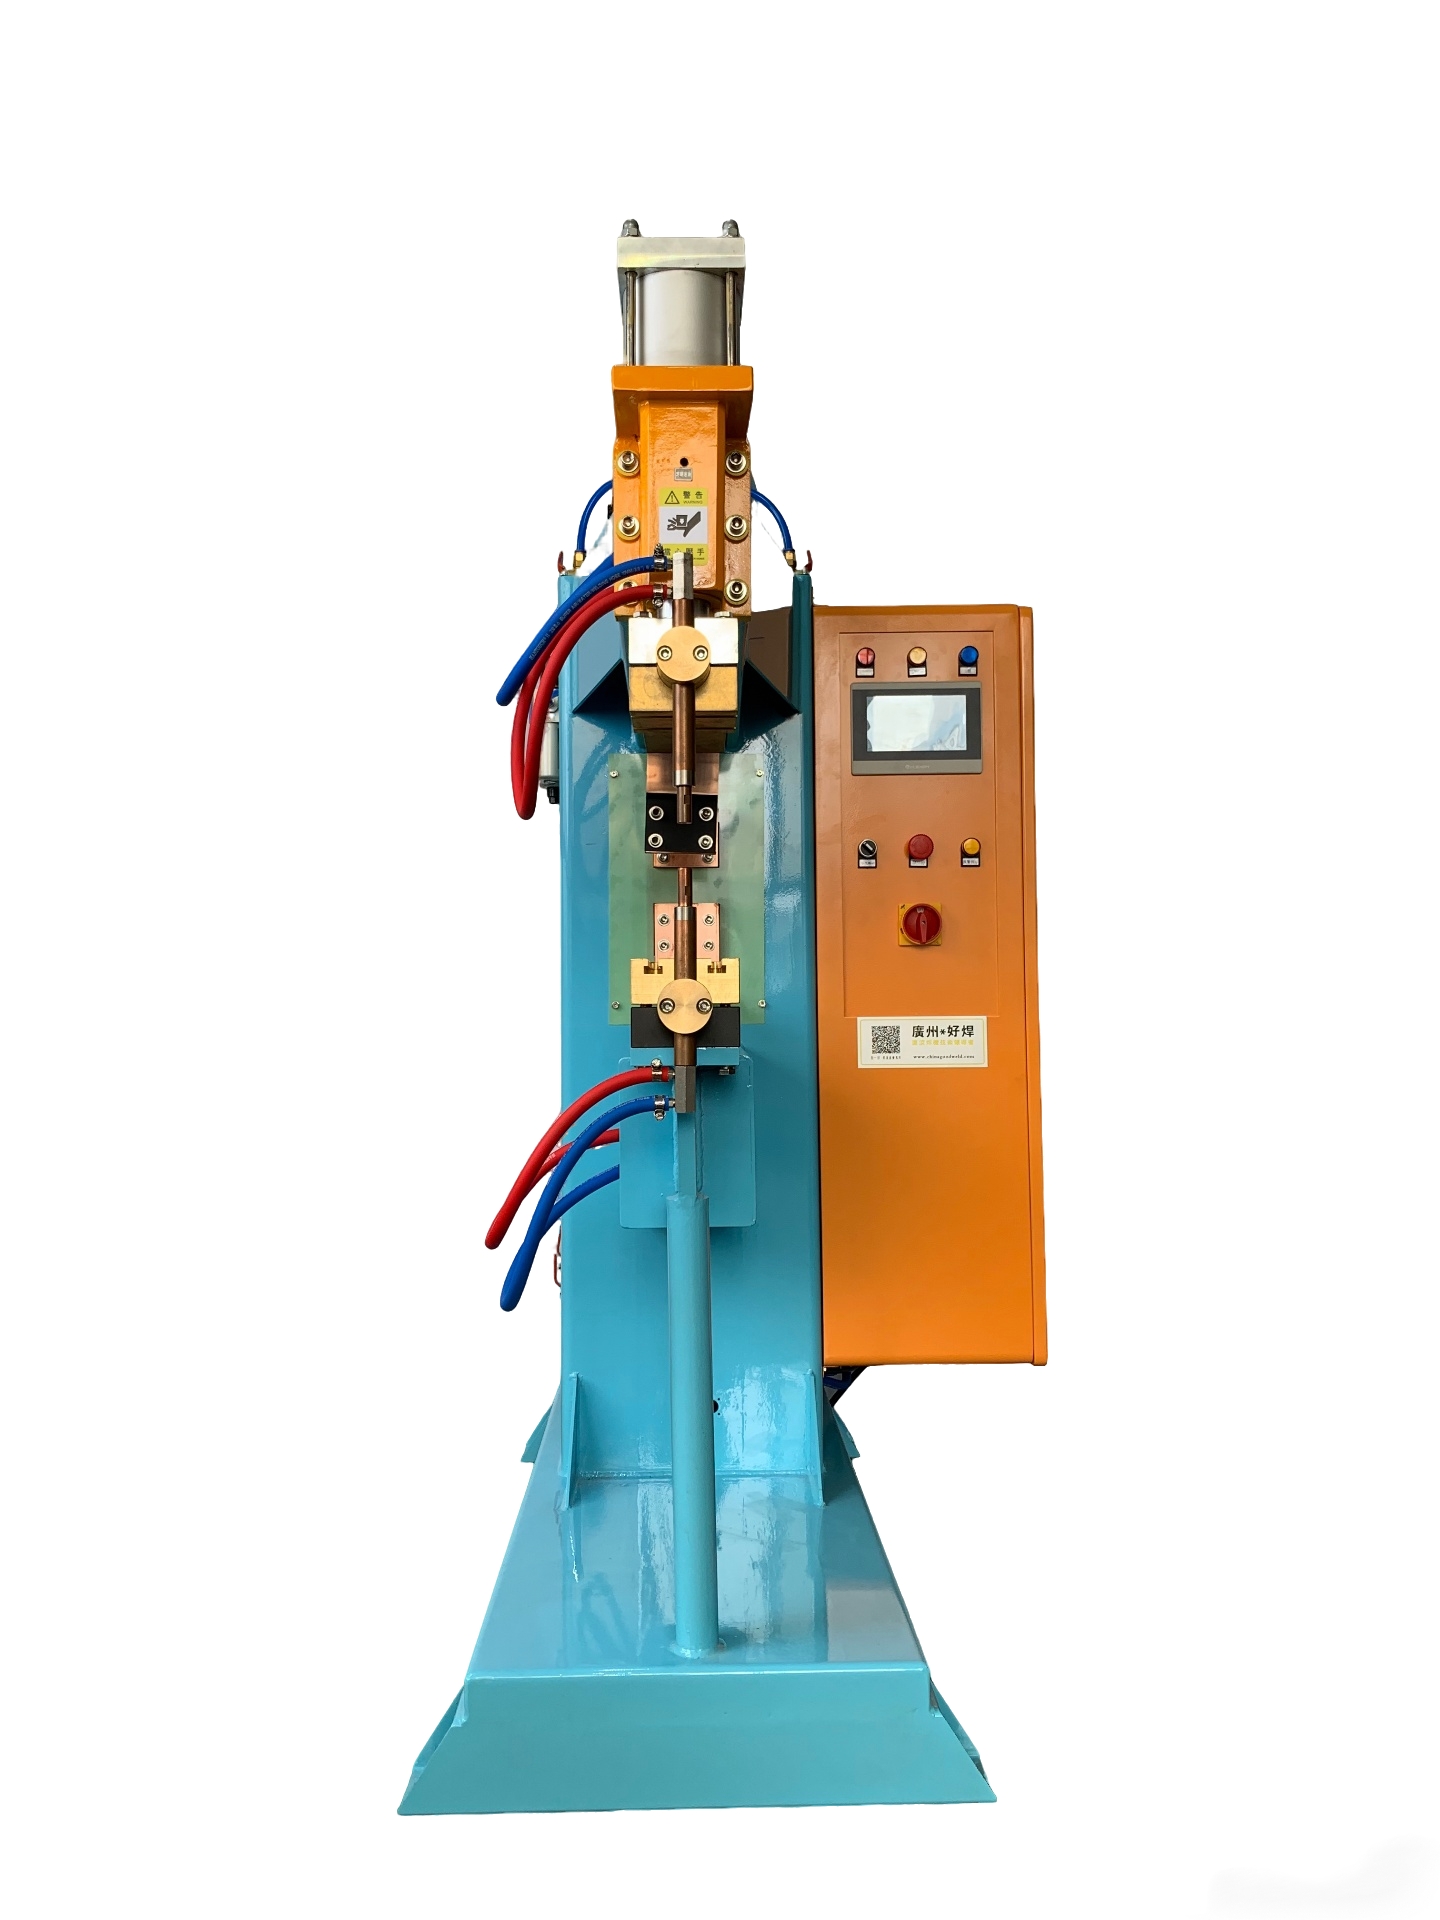
广州好焊机电设备有限公司在螺母点焊设备的制造上,注重上述几个关键环节的优化。其产品采用中频逆变直流技术,输出电流稳定,配备恒流反馈控制系统,能够适应镀锌板、高强钢等不同材料的焊接需求。在加压机构上,降低电极接触工件瞬间的冲击力,有助于保护凸点不被过早压溃。机身采用高强度钢板焊接,经过时效处理减少内应力,长期使用中不易变形,保证了上下电极的同心度。
上一条:螺母点焊机怎么选才不踩坑?
下一条:中频点焊机实用吗?


