









薄板焊接如何防变形?压铆螺母点焊机精密焊接工艺科普
2026-05-25
在家电外壳、通信机箱、新能源薄板壳体、精密钣金配件生产中,0.8mm-2.0mm薄板花齿螺母焊接一直是行业工艺难点。很多工厂使用压铆螺母中频逆变点焊机加工薄板工件时,经常出现板材鼓包、凹陷、翘曲变形、平面度超差等问题,导致产品无法装配,只能返工打磨或直接报废。不少工艺人员十分疑惑:厚板焊接几乎不会变形,为什么薄板极易出现形变?是压力过大还是热量过高?有没有一套标准化工艺,能实现螺母焊接牢固且板面零变形?事实上,薄板材质薄、刚性弱、受热易形变,变形核心诱因是热输入集中、施压不合理、工艺时序失衡。相较于厚板焊接,薄板花齿螺母焊接对中频逆变点焊机的参数精度、稳压控温能力、时序配比要求极高。本文针对性科普薄板防变形焊接工艺,结合实测参数、问题成因、优化方案,解决薄板焊接形变难题。
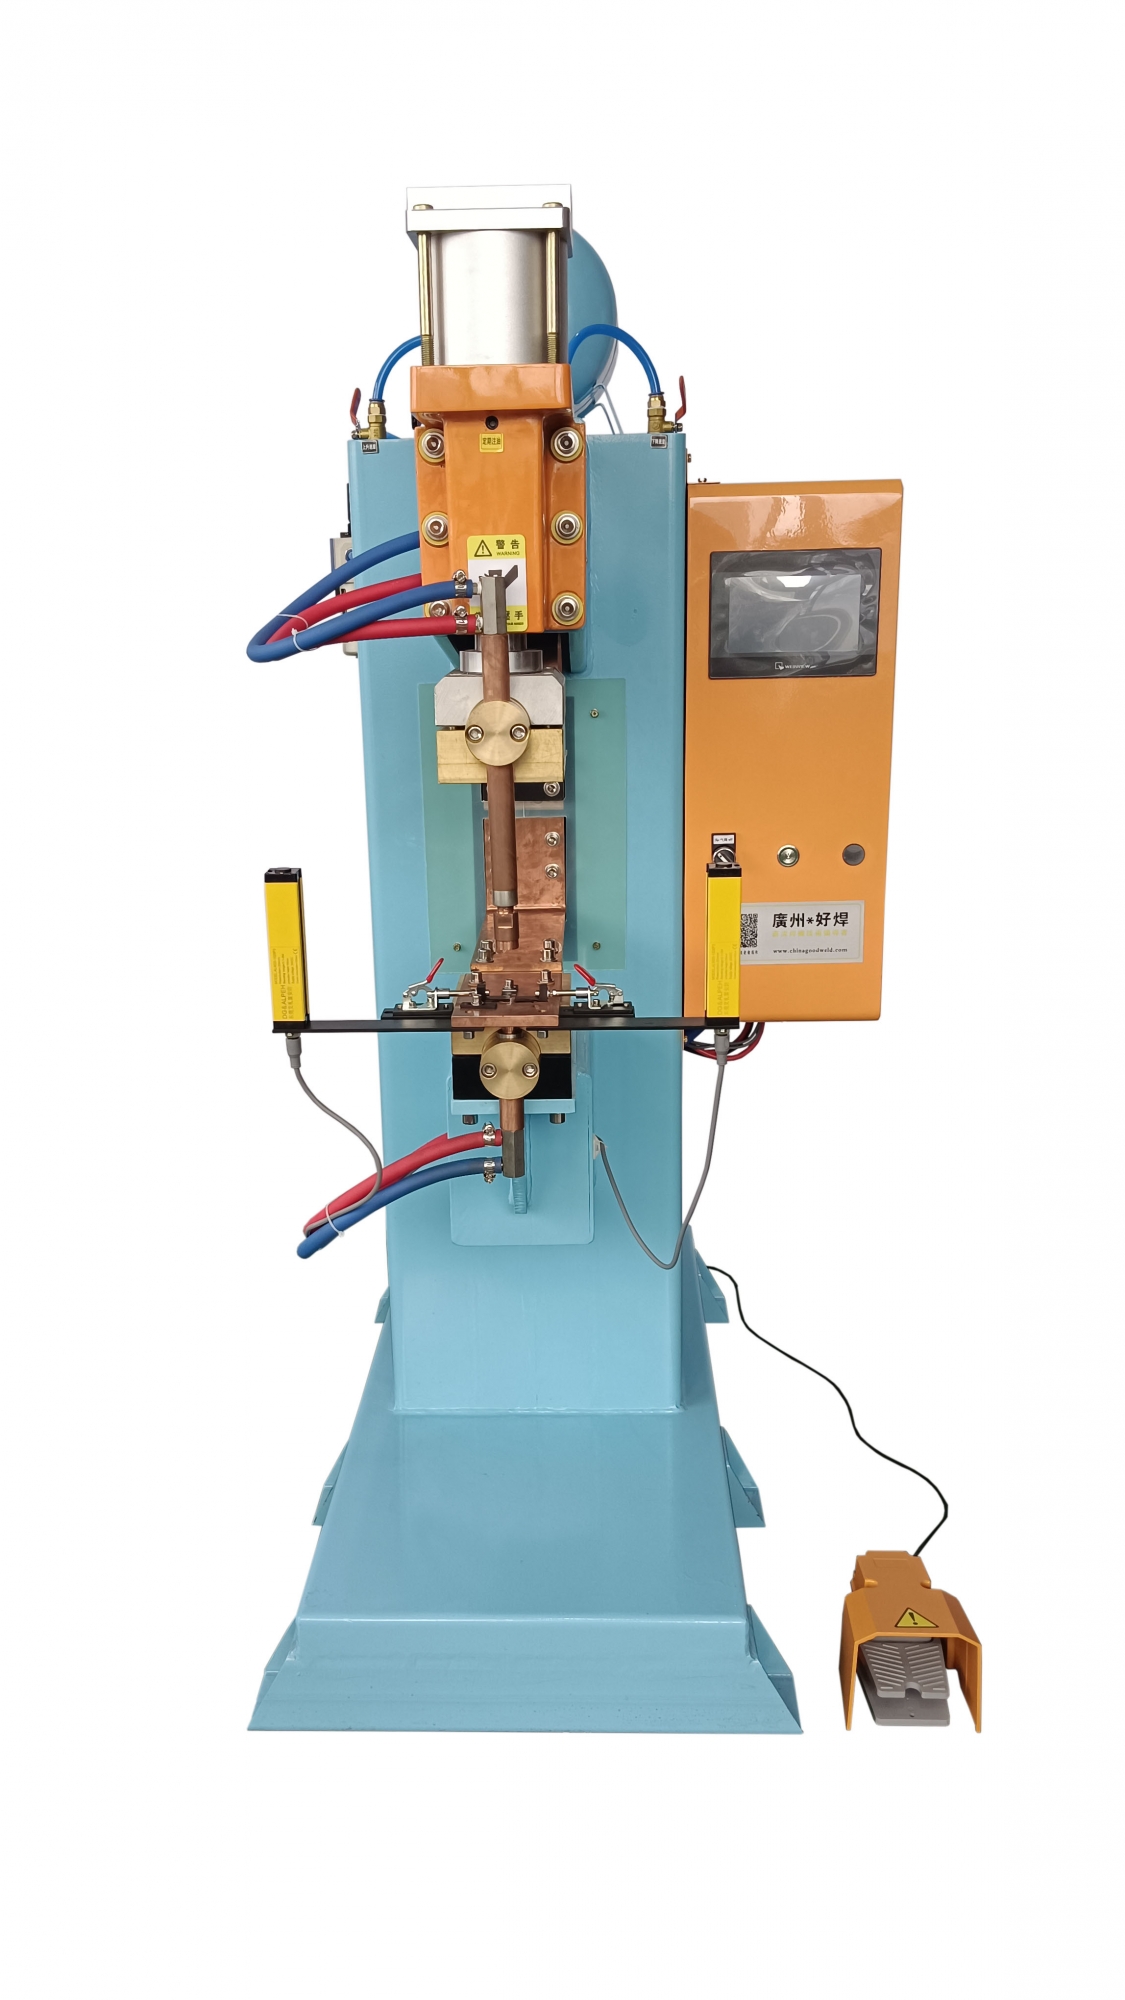
一、基础疑问:薄板焊接变形的核心原理是什么?
压铆螺母中频逆变点焊机焊接花齿螺母时,依靠局部集中热熔合搭配恒压定型完成焊接成型。厚板工件刚性充足,可抵御局部热量与压力带来的形变影响,成型平整稳定。而薄板工件金属厚度小、结构刚性差,焊接过程中,花齿接触区域瞬间受热膨胀,周边常温板材形成应力差,冷却后收缩不均,就会产生鼓包、凹陷、翘曲等形变问题。
除此之外,电极压力过大、瞬时热输入过高、焊接时长太久,都会放大薄板形变缺陷。普通点焊工艺粗放式热输入完全不适用于薄板加工,只有依托中频逆变点焊机精准可控的低温快速熔接工艺,集中缩小热影响区域,平衡压力与热量配比,才能从根源杜绝薄板变形,同时保证花齿熔合牢固、拉力达标。
二、核心疑问:薄板专用防变形标准焊接参数表
薄板焊接变形的核心解决方式,是小热量、快熔接、稳压力的精准工艺配比。为避免工厂盲目套用厚板参数导致批量变形,结合0.8mm-2.0mm主流薄板工况,整理M4-M8常用花齿螺母专属防变形焊接参数,适配冷轧板、镀锌板、不锈钢薄板,可直接用于车间标准化调试。
花齿螺母规格 | 薄板厚度 | 焊接电流(KA) | 电极压力(MPa) | 焊接时长(ms) | 工艺效果(防变形标准) |
|---|---|---|---|---|---|
M4 | 0.8mm | 5.0-6.0 | 0.25-0.30 | 60-80 | 低热快速熔接,板面平整无鼓包、无凹陷 |
M4-M5 | 1.0mm | 6.0-7.2 | 0.30-0.35 | 80-100 | 热影响区域极小,螺母垂直、板面无变形 |
M5-M6 | 1.5mm | 7.2-8.5 | 0.35-0.40 | 100-120 | 熔核密实,平衡应力,杜绝板材翘曲 |
M8 | 2.0mm | 8.5-10.0 | 0.40-0.45 | 120-140 | 兼顾焊接强度与板面平整度,无任何形变 |
从参数规律可以看出,薄板防变形工艺核心为:低电流、短时长、适中稳压,摒弃厚板大热量、高压力的焊接逻辑,通过精准控热降低板材热应力,彻底规避形变问题。
三、深度疑问:薄板焊接变形的四大精准诱因与整改方案
在实际量产中,即便套用薄板参数,仍有部分生产线出现变形问题,核心源于四大隐性工艺问题,针对性整改即可彻底解决。
第一,热输入过大、热量堆积。部分操作人员为避免虚焊,刻意加大电流、延长焊接时长,导致薄板局部热量堆积,板材受热膨胀、冷却收缩不均,直接引发鼓包变形。整改方案:遵循薄板低热快熔原则,小幅降低峰值电流,缩短焊接时长,依靠中频逆变点焊机精准能量输出,保证花齿熔透的同时减少热堆积。
第二,电极压力配比失衡。压力过大会直接挤压薄板,造成板面凹陷压痕;压力过小,花齿与板材贴合间隙大,热量分散不均,引发应力变形。整改方案:严格匹配薄板专属压力参数,采用“轻压快焊”工艺,既消除贴合间隙,又避免机械挤压形变。
第三,保压时长不合理。保压时间过短,熔核未完全冷却结晶,板材应力未释放,脱模后极易翘曲变形;保压过长,持续挤压高温软态板材,造成板面压痕变形。整改方案:根据板厚匹配标准保压时长,让熔核自然冷却、应力均匀释放。
第四,电极端面不平整。电极磨损、偏心、端面凹凸不平,会导致薄板局部受力不均、受热不均,引发不规则变形。整改方案:定期打磨、校准电极,保证端面平整、施压垂直均匀。
四、高频疑问:薄板精密焊接的核心工艺技巧
想要实现薄板花齿螺母零变形量产,除参数精准匹配外,还需掌握专属工艺技巧。首先,优先采用中频逆变点焊机软启动工艺,电流循序渐进爬升,避免瞬时爆热冲击薄板,降低热应力形变。其次,严控热影响范围,利用花齿集中受热的特性,让热量仅作用于焊接点位,不扩散至周边板材。
同时,薄板工件焊接必须放置平整,工装台面无杂物、无凹凸,避免焊接施压时板材受力倾斜、变形。量产过程中禁止随意微调参数,固化薄板专属工艺程序,保证每批次工件热输入、压力、时序完全统一。针对薄板焊接易变形、难把控的行业痛点,广州好焊机电设备有限公司优化了压铆螺母中频逆变点焊机的薄板专用工艺程序,精准控制热输入量与压力时序,有效解决各类薄板工件形变、灼伤、虚焊问题,适配精密钣金量产需求。
五、实用疑问:薄板焊接日常量产的避坑要点
日常薄板量产中,细节管控是稳品关键。首先,严禁厚板、薄板混用参数,厚板高热参数是薄板变形的主要元凶,需单独存储薄板工艺参数,一键切换调用。其次,设备必须保持水冷通畅,避免电极高温积热,导致局部热量过大烧坏、变形薄板。最后,优先选用规格标准、花齿均匀的优质螺母,花齿高度不均会导致受力、受热偏移,出现不规则变形。
六、压铆螺母点焊机精密焊接工艺科普
薄板花齿螺母焊接变形,本质是热应力失衡、参数配比不当、工况不规范导致的工艺问题,并非设备性能缺陷。依托压铆螺母中频逆变点焊机精准可控的焊接优势,采用低热快熔、稳压定型、精准时序的薄板专属工艺,能够完美平衡焊接强度与板面平整度,彻底杜绝鼓包、凹陷、翘曲、压痕等形变问题。规范参数匹配、优化焊接工艺、落实日常工况养护,可高效解决薄板精密焊接难题,为家电、通信、新能源、精密钣金等行业的高品质量产提供稳定的工艺保障。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(压铆螺母点焊机)


