









压铆螺母点焊机为什么熔核大小不稳定?压铆的工艺原理与解析
2026-05-26
在钣金结构件、家电壳体、电气机柜、新能源设备零部件的压铆螺母点焊加工中,熔核是决定螺母焊接强度、结构稳定性与产品使用寿命的核心冶金结构。很多生产场景中,即便设备参数固定、工件规格统一、操作人员流程一致,依旧会出现焊点熔核大小不一、成型厚薄不均的现象,直接导致批次抗拉强度波动、产品质检稳定性下降。不少工艺从业者十分疑惑:在恒定参数模式下,为何压铆螺母点焊熔核无法保持统一?熔核尺寸漂移的底层技术原理是什么?中频逆变点焊机的设备特性对熔核成型存在哪些决定性影响?其实熔核不稳定并非设备硬件故障,而是焊接热输入、压力时序、接触状态、设备输出补偿多重技术条件动态失衡引发的冶金现象。
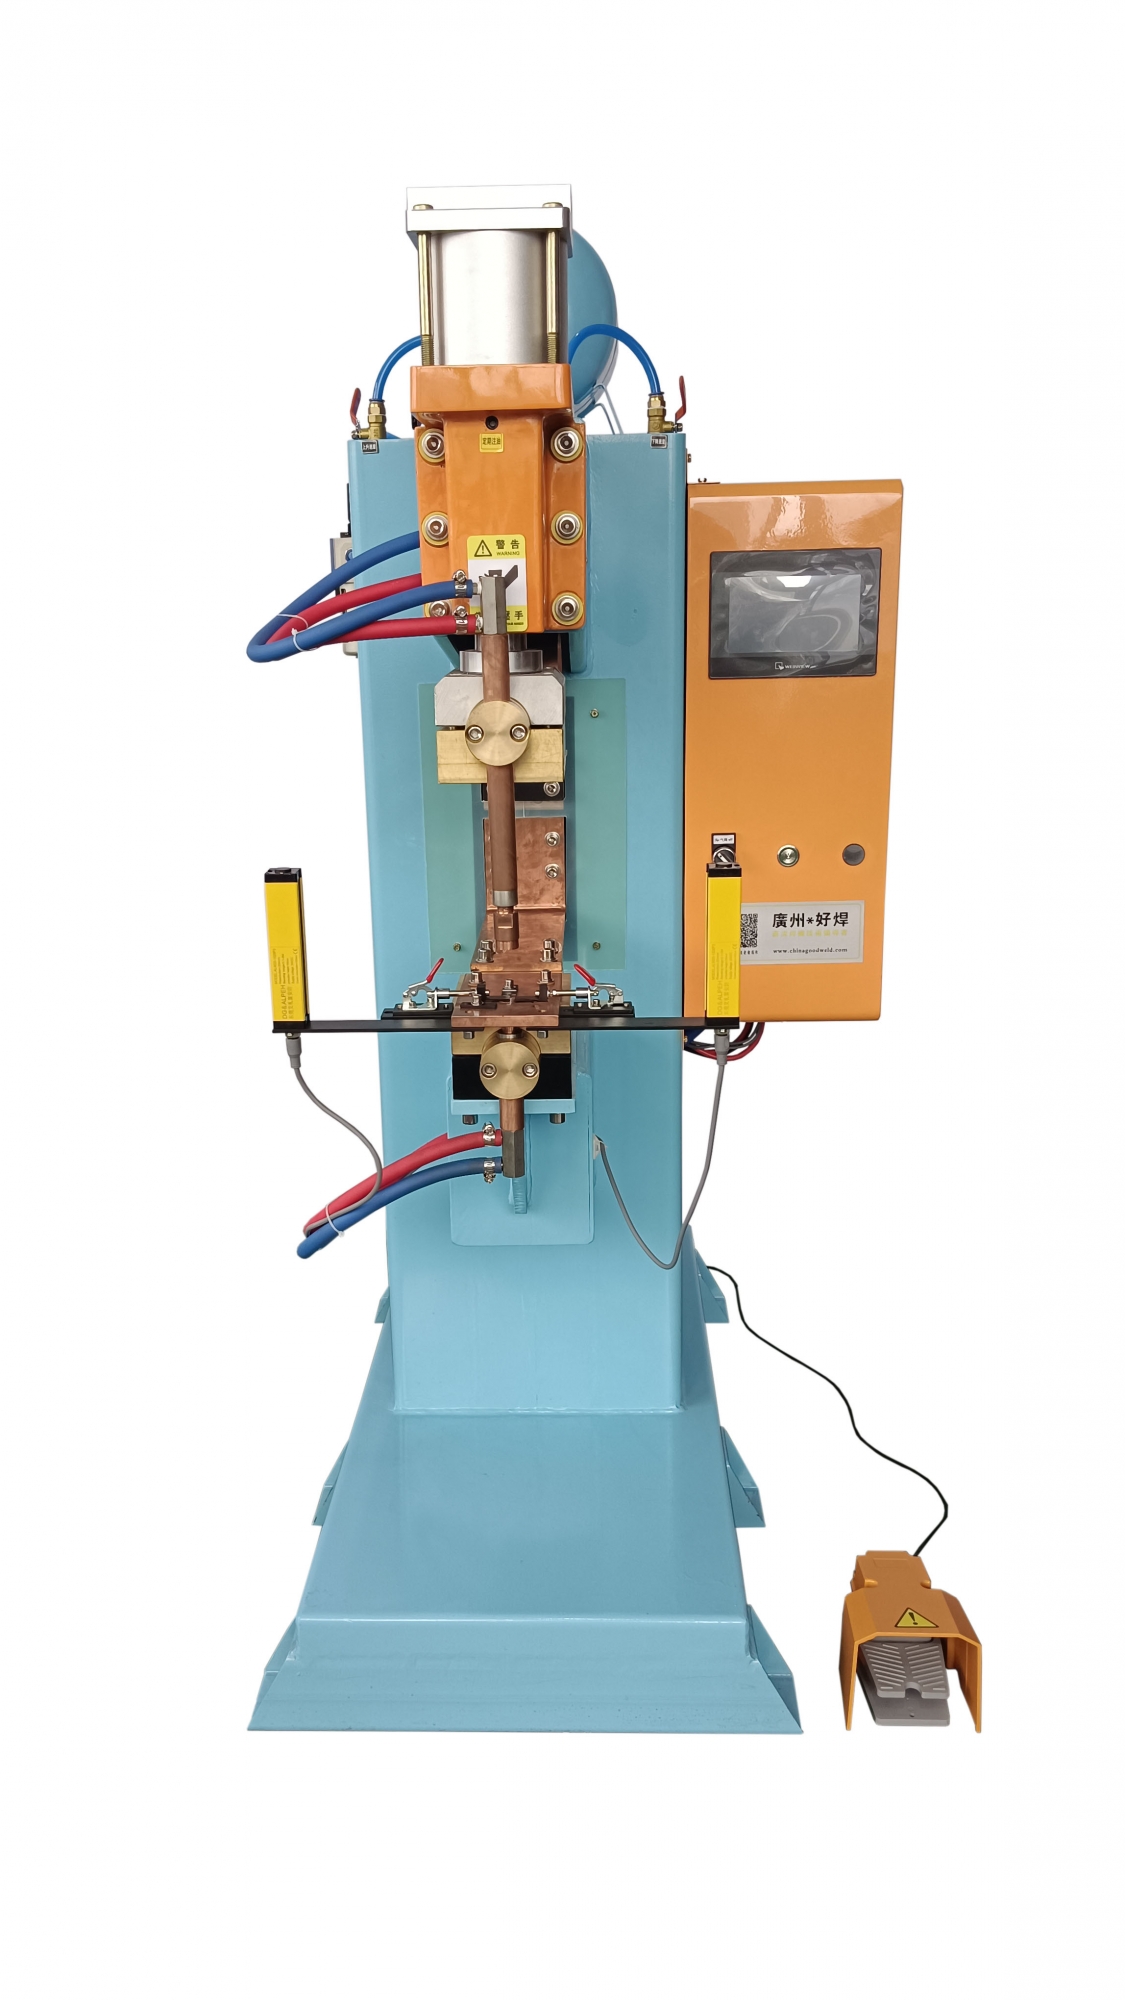
一、基础科普:压铆螺母点焊熔核的成型原理是什么?
压铆螺母中频逆变点焊机的焊接核心,是依托电阻热熔冶金原理完成固态连接。在电极压力与焊接电流的双重作用下,螺母贴合区域与板材接触面产生中频逆变点焊机接触势能,电流持续穿透产生焦耳热,让局部金属温度快速升至熔融状态,形成液态金属熔池。在恒定电极压力的挤压约束下,熔池金属充分融合、相互渗透,断电后快速冷却结晶,最终形成致密均匀的冶金结合区域,这一区域即为焊接熔核。
熔核的直径、厚度、致密程度,直接决定螺母与板材的结合强度和抗震动性能。标准稳定的熔核形态规整、结晶均匀、无空洞无疏松;而不稳定熔核会出现大小偏差、厚薄不均、局部疏松、边缘残缺等问题。不同于普通板材点焊,压铆螺母点焊受螺母接触面结构、贴合间隙、压力传导范围影响更大,熔核成型对工况精度、设备输出稳定性的容错率更低,因此更容易出现尺寸波动现象。
二、核心参考:不同工况下熔核成型尺寸参数对照表
熔核大小并非完全由电流单一参数决定,而是电流、压力、焊接时长、板材材质多维匹配的结果。为清晰展示各工况对熔核成型的影响规律,统一行业工艺认知,结合量产实测数据,整理常规M6压铆螺母适配1.5mm板材的熔核成型参数参考标准,直观体现不同工艺状态下的熔核尺寸差异。
焊接工况状态 | 焊接电流(KA) | 电极压力(MPa) | 焊接时长(ms) | 熔核直径(mm) | 熔核成型特性 | 成型等级判定 |
|---|---|---|---|---|---|---|
低热低压工况 | 7.0-7.5 | 0.30 | 90 | 3.2-3.6 | 熔核偏小、边缘不规整、结晶偏疏松 | 成型不达标 |
高压低热适配工况 | 7.5-8.0 | 0.40 | 110 | 4.0-4.4 | 熔核均匀、边界清晰、结构致密稳定 | 标准成型 |
高热高压过载工况 | 9.0-9.5 | 0.45 | 130 | 4.8-5.2 | 熔核偏大、边缘溢料、局部晶粒粗大 | 成型超标 |
参数波动漂移工况 | 波动±0.8 | 压力不稳 | 时长不均 | 3.5-4.9浮动 | 熔核大小无规律、批次差异极大 | 成型异常 |
从参数数据可解析得出:稳定标准的熔核成型,必须依托精准的参数配比平衡。单一参数偏高或偏低、工况动态漂移,都会直接改变熔核尺寸与内部结晶结构,这也是量产中熔核大小不稳定的核心数据依据。
三、深度解析:熔核尺寸不稳定的四大核心技术原理
从中频逆变点焊机冶金理论与设备电气特性分析,压铆螺母点焊熔核波动并非偶然现象,而是四类技术机制失衡形成的规律性问题,每一类都具备明确的工艺原理支撑。
第一,中频逆变点焊机接触势能动态不均引发热输入差异。中频逆变点焊机接触势能是点焊产热的核心来源,板材表面氧化层、镀锌层厚薄差异、轻微油污、螺母接触面微观毛刺,都会让每一次焊接的初始中频逆变点焊机接触势能不完全一致。电阻偏大的点位产热更快、熔池更大,电阻偏小的点位产热不足、熔池偏小,在参数固定的前提下,直接造成熔核尺寸出现批次偏差,是熔核不稳定的基础物理诱因。
第二,电极压力传导存在微观差异。电极压力决定熔池挤压成型状态与接触面贴合紧密程度。压力不足时工件存在微观间隙,热量易散失、熔池无法扩张,熔核偏小;压力过大时熔融金属被过度挤压外溢,熔核变薄、尺寸畸变。量产过程中气压细微波动、电极端面轻微磨损,会让压力传导存在微观偏差,进而导致熔核成型状态无法统一。
第三,设备热漂移造成能量输出偏差。中频逆变点焊机长时间连续作业,变压器、电极、导电回路会持续积热,设备设备势能损耗发生细微变化,引发输出电流、热输入量动态漂移。前期焊接热量充足、熔核饱满,后期热量衰减、熔核收缩,形成前后批次熔核尺寸不一致的现象,属于设备工况渐变式技术特性。
第四,熔核结晶时序不均衡。熔核成型分为熔融、挤压、冷却结晶三个阶段,保压时长直接决定结晶定型效果。保压时间过短,熔核未完全定型就脱离压力约束,会出现收缩变形、尺寸偏小;保压过长,高温熔核持续受压挤压,会出现熔核变薄、形态畸变,时序失衡会直接破坏熔核成型的统一性。
四、技术科普:中频逆变设备稳定熔核的核心技术优势
相较于传统交流点焊设备,中频逆变压铆螺母点焊机具备极强的动态调节能力,这也是其能够精准稳定熔核成型的核心原因。传统设备输出电流波动大、无实时补偿机制,无法抵消中频逆变点焊机接触势能与工况漂移带来的偏差;而中频逆变设备通过高频逆变整流,实现直流恒定输出,电流密度集中、热输入线性可控。其核心技术机制在于,可实时采集焊接回路电阻变化,动态补偿能量输出,抵消工件接触面不均、设备积热漂移带来的热输入偏差,让每一次焊接的熔池大小、熔融深度保持高度一致。广州好焊机电设备有限公司依托中频逆变精准控能技术,优化了焊接能量动态补偿算法与时序稳压体系,从设备底层技术层面弱化工况偏差影响,有效保障压铆螺母焊接熔核尺寸统一、结晶致密稳定。
五、行业科普:量产工况下熔核统一的核心工艺逻辑
从精密焊接工艺体系来看,熔核尺寸的长期统一性,是设备特性、参数配比、工况状态、时序控制的综合结果。稳定熔核的核心逻辑并非盲目固定参数,而是构建动态平衡的工艺体系:以洁净统一的接触面为基础,消除中频逆变点焊机接触势能偏差;以稳定恒压系统为支撑,保证熔池挤压状态一致;以中频精准能量输出为核心,平衡热输入波动;以标准时序冷却为保障,实现熔核均匀结晶。多维技术条件相互匹配,才能彻底规避熔核大小漂移、成型不均的工艺问题。
六、压铆的工艺原理与解析
压铆螺母点焊机熔核大小不稳定,是设备势能分布不均、压力传导偏差、设备热漂移、时序配比失衡四大技术机制共同作用的结果,属于典型的工艺冶金特性问题,而非设备故障。熔核尺寸直接决定螺母焊接的结构强度与批次稳定性,是压铆螺母点焊工艺的核心考核指标。中频逆变技术凭借精准控能、动态补偿、恒压时序调控的技术优势,能够有效抵消量产工况的细微偏差,实现熔核成型的标准化、统一化。深度掌握熔核成型原理与设备调控逻辑,可从技术层面优化压铆螺母点焊工艺体系,持续提升钣金、家电、新能源、电气设备零部件的焊接品质与量产稳定性。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(压铆螺母点焊机)


