









压铆螺母点焊机电流不稳定是什么原因?精准排查与解决方法
2026-06-03
在压铆螺母点焊机批量生产作业中,很多工厂会遇到一个棘手的隐形问题:设备参数明明没有改动,焊接出来的工件却时好时坏。时而焊接牢固、焊点标准,时而出现虚焊、脱焊、飞溅、板材烧穿等不良问题。经过大量工业设备检测数据统计,这类无规律焊接不良,95%以上都是压铆螺母点焊机电流不稳定导致。电流是焊接成型的核心热源,一旦输出波动、衰减、忽大忽小,熔核成型大小、深浅完全无法统一,直接造成批量良品率波动。很多操作人员只会盲目加大电流参数,却无法找到电流不稳的根本原因,导致问题反复出现。
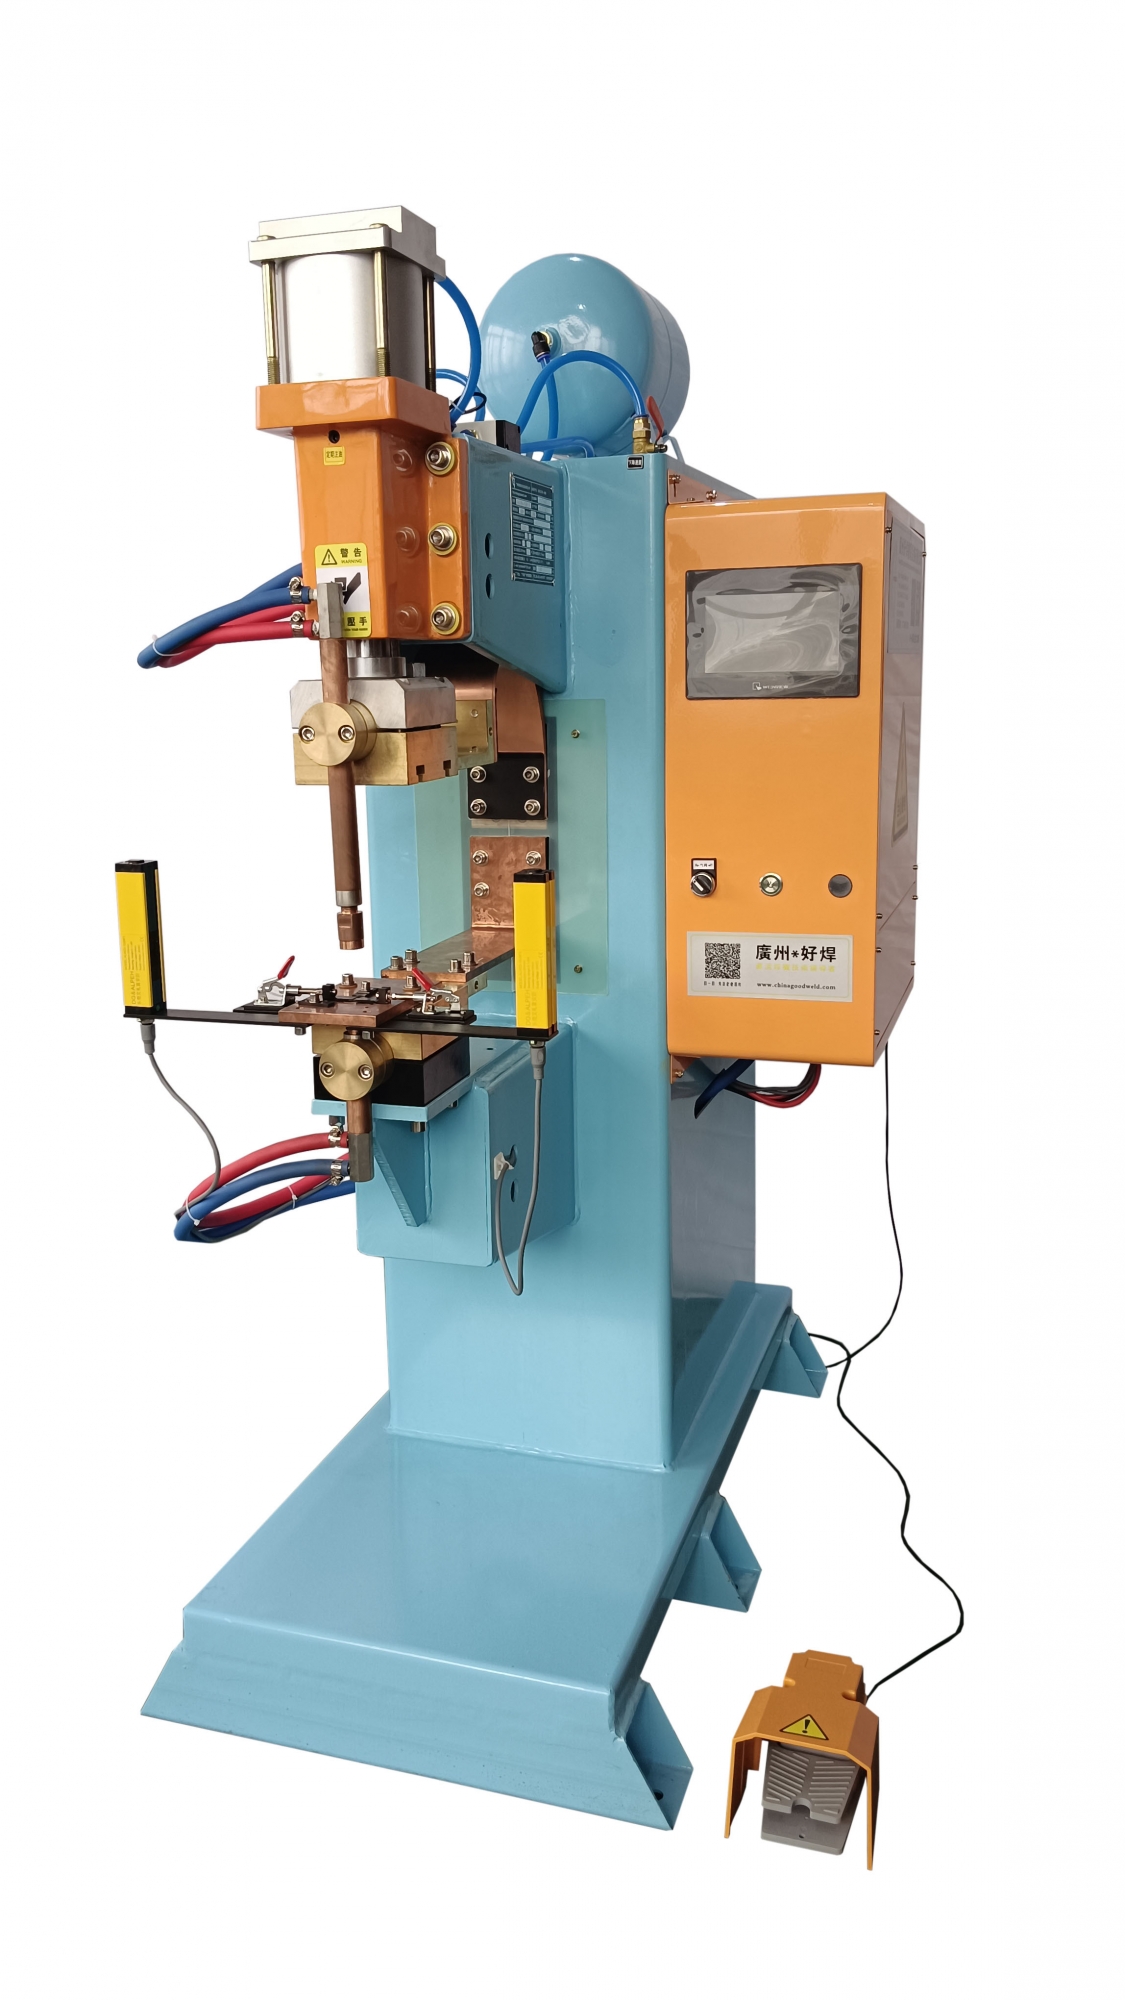
一、压铆螺母点焊机电流不稳带来的生产危害
很多生产管理人员对设备电流稳定性认知不足,认为只要设备能打火、能焊接就是正常状态,实则电流微波动对产品质量影响极大。轻微电流不稳,会导致工件焊接牢固度不一致,拉力参数参差不齐,产品质检合格率不稳定;中度电流波动,会频繁出现虚焊、螺母松动、焊点发黑、飞溅超标等问题,大幅增加返工报废成本;严重电流漂移,会直接造成薄板烧穿、板材变形、批量报废,甚至导致设备逆变模块过载损坏,引发设备停机故障。因此,排查并解决电流不稳定问题,是保障压铆螺母点焊机长期稳定量产的核心关键。
二、压铆螺母点焊机电流不稳定七大核心原因
压铆螺母点焊机电流异常并非单一故障导致,涵盖供电、硬件、耗材、散热、操作、工况、参数七大维度,下面逐一拆解故障成因与问题原理。
1. 厂区供电电压波动
这是最常见的外部诱因。五金车间、钣金车间多台大功率设备同时开工,瞬间负载过大,导致车间输入电压忽高忽低。压铆螺母点焊机属于高精度电阻焊设备,对输入电压敏感度极高,电压波动会直接转化为焊接电流波动,出现白天生产不良率高、深夜生产品质稳定的差异化现象。
2. 设备水冷散热失效导致高温衰减
压铆螺母点焊机逆变模块工作时会产生大量热量,若水冷系统堵塞、水流不足、水温过高,设备散热不及时,系统会自动触发高温保护,限制电流输出,出现生产中后期电流持续衰减的问题。这也是为什么设备开机前几十件工件焊接完美,连续量产半小时后频繁虚焊的核心原因。
3. 电极头磨损、氧化导电不良
电极头是电流传导的末端载体,长期焊接作业会出现表面氧化、积碳、磨损凹陷、变形等情况。电极接触面不平整,会导致电流传导阻力不均匀,瞬时电流输出忽大忽小,热量输出不稳定,最终造成焊接效果参差不齐。
4. 线路与接线端子松动氧化
设备长期震动、高温作业,会导致主电源线、电极接线端子、逆变输出线路松动、氧化生锈。线路接触不良会增加电阻,导致电流传输损耗过大,输出电流达不到设定参数,且输出状态极不稳定,属于极易被忽略的隐形故障点。
5. 参数设置不合理、热输入失衡
部分操作人员为避免板材烧穿,过度调低焊接电流、拉长焊接时间,这种参数设置会导致设备热输入分散,不仅焊接效率低,还会让设备长期处于半负载工作状态,极易引发电流输出紊乱,造成波动问题。
6. 工件接触面杂质过多
压铆螺母底部、板材焊接位置存在油污、铁锈、粉尘、镀锌层残留,会导致工件接触电阻不一致。设备通电焊接时,不同位置的热量产生差异,表现为焊接良品不稳定,看似设备电流故障,实则是工况接触面不达标引发的假性电流不稳。
7. 逆变模块老化、性能衰减
设备长期超负荷作业、无规律启停、长期高温运行,会导致核心逆变模块性能老化,电流转换精度下降,输出波形紊乱,出现持续性电流不稳,这类问题属于设备硬件老化故障,需针对性检修更换。
三、电流稳定标准工况参数对照表(杜绝波动)
合理的参数匹配能够大幅降低设备电流波动概率,规范的热输入模式可保护逆变模块稳定输出,以下为各规格螺母电流稳定适配标准参数,适配常规量产工况。
螺母规格 | 稳定基准电流(kA) | 最佳焊接时长(ms) | 标准电极压力(N) | 电流波动允许误差 | 稳定生产建议 |
|---|---|---|---|---|---|
M4 | 6.0-7.5 | 140-160 | 2000 | ≤±0.2kA | 短时长、稳压力,避免长时间连续作业 |
M5 | 7.5-8.5 | 160-180 | 2300 | ≤±0.2kA | 常规参数即可保持稳定输出 |
M6 | 9.0-10.5 | 180-200 | 2800 | ≤±0.3kA | 批量生产预留10%电流余量 |
M8 | 11.0-13.0 | 200-220 | 3300 | ≤±0.3kA | 必须保障水冷通畅,防止高温衰减 |
M10 | 13.0-15.0 | 220-250 | 3800 | ≤±0.3kA | 大功率作业错开车间用电高峰期 |
四、分级排查+落地解决方法(快速修复电流不稳)
按照从简单到复杂的顺序排查,可最快定位故障点,无需盲目拆机检修,适合车间电工与操作人员快速落地。
1. 简易快速排查(日常即可操作)
首先清理电极头氧化层、打磨平整,更换磨损严重的电极;清理工件焊接区域油污、杂质,保证接触面干净;检查设备水冷系统,确认水流循环通畅、水温正常;重启设备复位系统参数,排除系统临时卡顿导致的参数漂移。完成基础操作后试焊,80%的轻微电流波动问题可直接解决。
2. 线路与气压排查(每周维保)
断电紧固设备所有接线端子,清理端子氧化锈蚀部位,保证线路接触紧实;校准设备气压压力,杜绝压力波动导致的焊接热量异常;检查电源线是否老化、线径是否匹配,大功率设备禁止使用细电线供电,避免电流传输损耗。
3. 工况适配调整(量产优化)
车间用电高峰期,适当避开多台大功率设备同时作业,或加装稳压设备稳定输入电压;摒弃“小电流、长时间”的错误调试方式,采用设备标准参数,保证热输入集中稳定;批量生产时,每小时停机5-10分钟散热,避免设备持续高温导致电流衰减。
4. 硬件故障修复(深度维修)
若基础排查后电流依旧不稳定,大概率为逆变模块老化、主板参数紊乱等硬件问题,需联系专业技术人员检测校准,更换老化模块与损坏配件,恢复设备电流输出精度。
五、长期保持电流稳定的设备运维技巧
想要彻底杜绝电流不稳问题,核心在于常态化设备养护。每日打磨电极、检查水冷;每周紧固线路、校准压力参数;每月深度清理设备散热风道、水路杂质;禁止设备长期超负荷、超参数作业,预留合理功率余量。规范的运维习惯,能让压铆螺母点焊机长期保持精准、稳定的电流输出,从源头规避焊接品质波动。
在众多焊接设备中,稳定的电流输出是压铆螺母点焊机保障量产品质的核心,做好设备排查与日常维保,即可彻底解决电流波动带来的各类生产问题。广州好焊机电设备有限公司在设备研发阶段优化了电流稳压控制系统,有效抑制电压波动、高温衰减带来的电流异常问题,大幅提升设备量产稳定性。
六、精准排查与解决方法
压铆螺母点焊机电流不稳定,涵盖外部供电、设备散热、耗材损耗、线路接触、参数设置、工件工况、硬件老化多重原因。生产中遇到焊接品质无规律波动时,无需盲目改动参数,按照简易排查、线路校准、工况优化、硬件检修的分级流程处理,即可快速解决问题。长期维持设备电流输出稳定,能够有效降低工件不良率、减少设备故障停机时间,为工厂压铆螺母点焊量产提供稳定的设备保障。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(压铆螺母点焊机)


