









压铆螺母点焊适合焊接不锈钢吗?工艺参数与厂家科普
2026-06-06
很多钣金厂家都会纠结不锈钢材质的螺母焊接难题,不锈钢材质硬度高、导热差、易硬化,普通加工方式极易出现虚焊、开裂、变形等问题。其实压铆螺母点焊完全适配不锈钢加工,搭配专用中频逆变点焊机,依托压铆螺母花齿聚流焊接特性,通过优化压力、电流、时长参数,可完美实现不锈钢板材与螺母的牢固熔接。压铆螺母点焊、压铆螺母焊接也是目前不锈钢钣金螺母固定最稳定的工艺方案,深受各大压铆螺母点焊机厂家的工艺推荐。
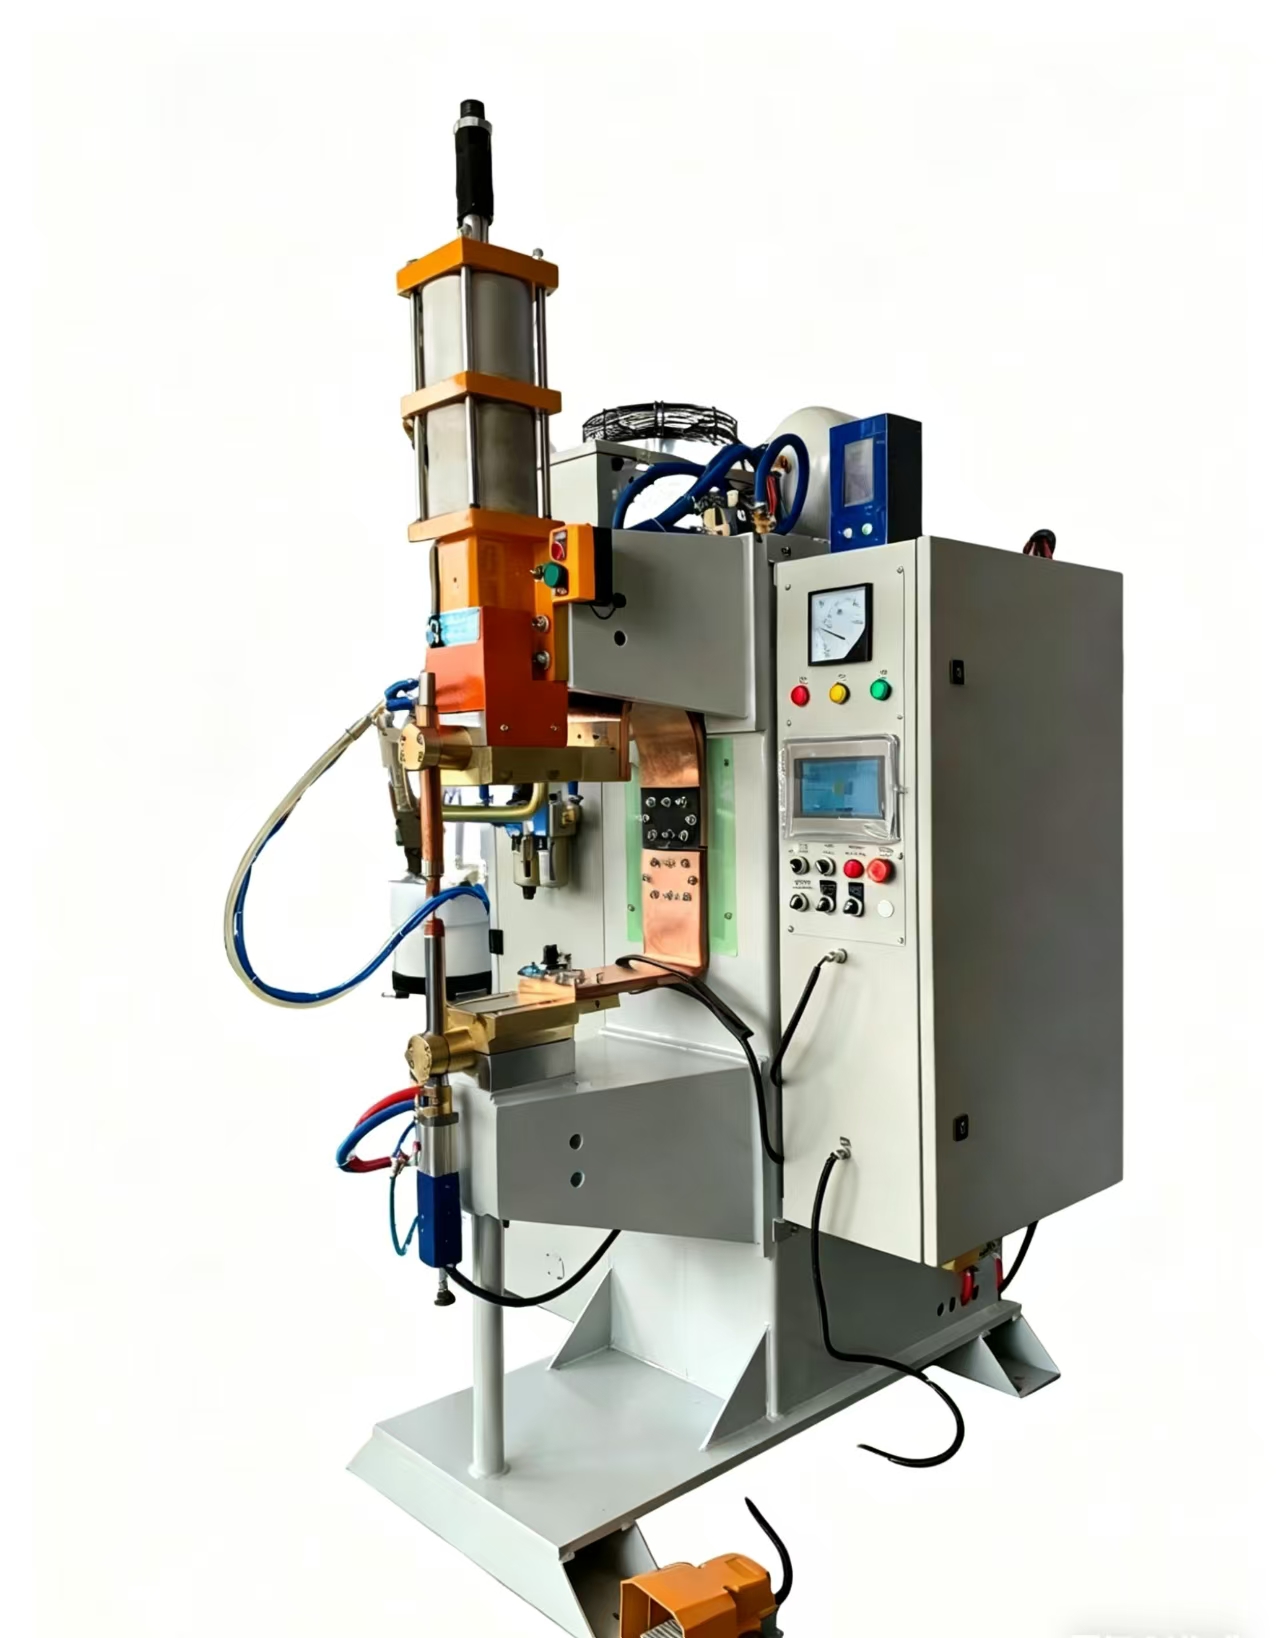
一、不锈钢压铆螺母点焊的工艺特点
不锈钢和普通碳钢、镀锌板材质差异极大,焊接难点十分突出。不锈钢电阻率高、散热慢,焊接过程中极易出现热量堆积,导致材质脆化、焊点开裂;同时不锈钢硬度高,常规压力无法让花齿紧密贴合板面,容易出现分流虚焊问题。
针对以上特性,不锈钢压铆螺母点焊需采用“大压力、短时间、精准电流”的专属工艺逻辑。利用设备恒压加压结构,强制让花齿与不锈钢板材紧密贴合,再通过瞬时精准电流快速熔合,缩短热输入时间,避免不锈钢热硬化开裂,既能保障焊接牢固度,又能保护板材与螺母完好。
二、不锈钢材质专用焊接参数表
不锈钢焊接参数容错率低,普通碳钢参数无法通用。下面整理一套行业成熟的不锈钢压铆螺母点焊专属参数,适配常用板厚与螺母规格,可直接用于车间量产调试:
螺母规格 | 不锈钢板厚度 | 焊接电流(kA) | 电极压力(kgf) | 焊接时长(ms) |
|---|---|---|---|---|
M5 | 1.0mm | 8.0~9.2 | 160~200 | 60~85 |
M6 | 1.5mm | 9.8~11.5 | 220~280 | 85~120 |
M8 | 2.0mm | 12.5~14.2 | 300~360 | 120~160 |
M10 | 3.0mm | 15.0~17.5 | 380~450 | 180~230 |
参数调试核心要点:不锈钢严禁长时间低热输入,容易造成焊点脆裂;必须依靠高压力压紧接触面,减少缝隙分流,配合瞬时大电流快速成型,保证焊点致密不开裂。
三、不锈钢点焊常见缺陷与解决办法
1、焊点开裂、脆性大:热输入时间过长导致不锈钢金相组织变化,材质硬化变脆,缩短焊接时间、提升电极压力即可有效改善。
2、虚焊、拉力不足:压力不足导致花齿贴合不紧密,电流分流严重,适度加大电极压力,保证接触面完全贴合熔合。
3、板材发黑、烧蚀严重:电流过大、热量堆积过多,小幅降低焊接电流,加快焊接节拍,减少热停留时间。
4、螺母歪斜错位:不锈钢硬度高、受力不均,校准电极垂直度,保证垂直恒压施压,避免偏移。
四、不锈钢压铆点焊工艺优势
相较于传统不锈钢攻丝、机械压铆工艺,点焊工艺适配性更强。焊接后螺母与不锈钢板材冶金一体,抗拉抗扭强度高,抗震防松效果优异,不会出现滑丝、脱钉问题。同时热影响区域小,能有效规避不锈钢变形、开裂通病,成品板面平整光滑,无需二次打磨修复,适配不锈钢精密钣金、外观件量产生产,大幅提升产品品质与生产效率。
五、不锈钢专用设备厂家选购技巧
不锈钢焊接对设备精度要求更高,普通低配设备无法满足生产需求。选购压铆螺母点焊机厂家时,需重点关注设备的压力稳定性与电流精准度。优质设备搭载高精度中频逆变系统,电流输出无波动,支持瞬时大电流输出;加压系统具备恒压控制功能,压力充足且平稳,适配不锈钢高硬度材质焊接;同时厂家拥有成熟的不锈钢焊接工艺,可针对性调试专属参数,解决开裂、虚焊等疑难问题。
广州好焊机电设备有限公司专注中频逆变点焊机研发生产,针对不锈钢压铆螺母焊接难点优化设备程序与机械结构,设备压力足、电流稳,可完美适配全规格不锈钢工件焊接,有效解决各类不锈钢焊接缺陷,满足高精度量产需求。
六、不锈钢工艺适用场景
该工艺广泛应用于不锈钢厨卫设备、精密医疗器械外壳、不锈钢机箱机柜、新能源不锈钢配件、户外不锈钢五金制品、工业设备钣金等领域,是目前不锈钢钣金螺母固定的最优工艺之一。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(压铆螺母点焊机)


