









中频点焊机和储能点焊机怎么选?区别参数与选型科普
2026-06-09
在钣金、精密五金、新能源焊接生产中,中频点焊机和储能点焊机是两款主流高精度焊接设备。很多工厂选型时容易混淆,不清楚不同工况该用哪款设备。两款设备原理、热输入、适配材质差异极大,选对设备能大幅降低不良率、提升生产效率,选错则容易出现变形、虚焊、工件发黑等问题,是工业点焊生产的核心选型知识点。
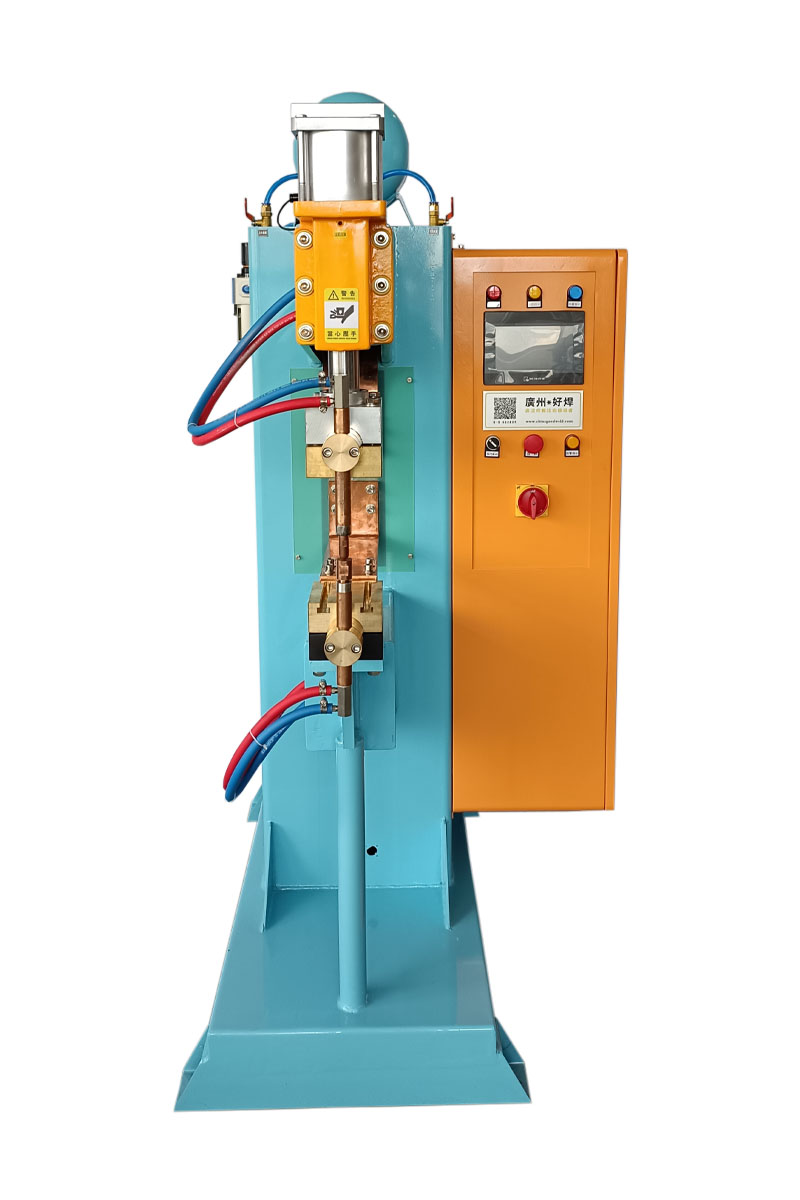
一、两款设备核心工作原理
中频点焊机:采用中频逆变直流技术,将交流电整流逆变后输出稳定直流电流,焊接过程电流持续、平稳、可控,可精准调节电流上升、焊接、保压时长,热输入均匀且持续时间适中,熔核成型饱满稳定,主打高强度、高一致性量产焊接。
储能点焊机:依靠电容器提前储电,焊接瞬间毫秒级释放超大电流,瞬时热输入集中、速度极快,整体焊接时长极短,热影响区域极小,几乎不会造成工件发热变形,主打精密、无痕、低损伤焊接。
二、中频/储能点焊机通用量产参数表
两款设备参数适配场景不同,整理行业通用基准参数,适配碳钢、镀锌板、不锈钢、精密薄片等常用材质,可直接用于车间设备调试:
设备类型 | 焊接材质&板厚 | 焊接电流(kA) | 电极压力(kgf) | 焊接时长(ms) | 焊接特点 |
|---|---|---|---|---|---|
中频点焊机 | 1.5mm碳钢/冷轧板 | 9.0~11.0 | 180~240 | 110~150 | 熔核饱满、强度高 |
中频点焊机 | 2.5mm厚板碳钢 | 12.0~14.0 | 260~330 | 160~210 | 适配中厚板、结构件 |
储能点焊机 | 0.8~1.0mm镀锌薄板 | 7.0~8.5 | 100~140 | 10~20 | 无变形、无发黑 |
储能点焊机 | 1.2mm不锈钢薄片 | 8.5~10.0 | 150~200 | 15~25 | 热影响小、无痕焊接 |
参数调试要点:中频设备侧重稳流稳压,靠持续热输入保证焊接强度;储能设备侧重瞬时放电,严控短时间热熔,避免薄板、精密件热损伤。
三、中频点焊机与储能点焊机核心区别
1、焊接强度与稳定性:中频点焊机热输入充足、熔核成型饱满,焊点抗拉抗扭强度更高,批量一致性好,适合结构件承重焊接;储能点焊机瞬时热熔,薄板焊接无痕,但厚板容易出现内部熔合不足,不适合高强度承重工件。
2、工件适配差异:中频点焊机适配中厚板、多层板、镀锌板、铝合金等常规工业板材,兼容范围广;储能点焊机专攻薄板、薄片、精密件、镀镍铜铝件,完美适配外观件、精密电子件焊接。
3、外观与变形控制:储能点焊机焊接速度极快,工件升温低、无发黑、无变形,无需后续打磨;中频点焊机有轻微热痕迹,厚板无影响,薄板偶尔出现轻微变色,可通过微调参数改善。
4、能耗与电网适配:中频点焊机节能性强,对电网冲击小,支持长时间连续量产;储能点焊机短时耗电高,充电有间歇,不适合超高频连续厚板焊接。
四、不同生产场景选型方案
选中频点焊机:适合汽车钣金、机箱机柜、五金结构件、厚板钣金、自动化流水线量产,主打高强度、高产能、高稳定性,是工业结构件焊接首选。
选储能点焊机:适合精密电子元件、电池连接片、厨卫五金、不锈钢薄件、外观件产品,主打无痕、不变形、低损伤,满足高端精密产品外观与品质要求。
五、两款设备常见故障与解决办法
中频点焊机虚焊、强度不稳:多为电流波动、压力不均导致,开启电流闭环补偿功能,定期校准电极压力即可改善。
中频点焊机板面轻微变色:热输入过高,小幅降低电流、缩短焊接时长,减少热量堆积。
储能点焊机偶尔脱焊:电容充电不足、放电不稳定,检查设备充电模块,适当提升放电电流。
储能点焊机焊点不均:电极磨损、接触面不平整,定期打磨电极,保证施压垂直均匀。
六、设备选购核心要点
选购两款焊接设备,核心贴合自身生产工况。批量结构件、厚板、追求产能与强度,优先选中频点焊机;精密薄件、外观件、无变形要求,优选储能点焊机。优质设备需具备参数精准、运行稳定、可适配自动化对接的特点,同时厂家需提供针对性工艺调试服务,适配不同材质工件的焊接需求。
广州好焊机电设备有限公司深耕焊接设备研发生产,可提供中频点焊机、储能点焊机全系列设备,针对不同工件材质、厚度、生产场景定制专属焊接方案,设备稳定耐用、良品率高,适配各类工业精密焊接与量产加工需求。
七、主流应用行业总结
中频点焊机广泛用于汽车零部件、机箱机柜、五金结构、新能源壳体、工业钣金量产;储能点焊机主打精密电子、锂电配件、厨卫五金、不锈钢精品、高端外观件加工,两款设备互补适配市面上绝大多数点焊生产场景。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(中频点焊机,储能点焊机)


