









中频点焊机科普:主流钣金点焊应用场景工艺详解
2026-06-18
电阻点焊是五金钣金、家电制造、仓储物流、新能源配套行业应用最广泛的接合工艺,依靠板材自身电阻发热熔融结合,无需焊丝辅料、成型效率高,适配大批量自动化生产。市面上板材材质、使用环境、成品外观要求差异化极大,不同场景对点焊熔核、外观、韧性、耐腐蚀性要求完全不同。本文立足行业应用视角,科普点焊基础分类、八大细分落地应用场景、场景焊接标准、通用工艺常识及选型注意事项,帮助加工企业依据产品用途,匹配合规点焊工艺,规避量产焊接不良。
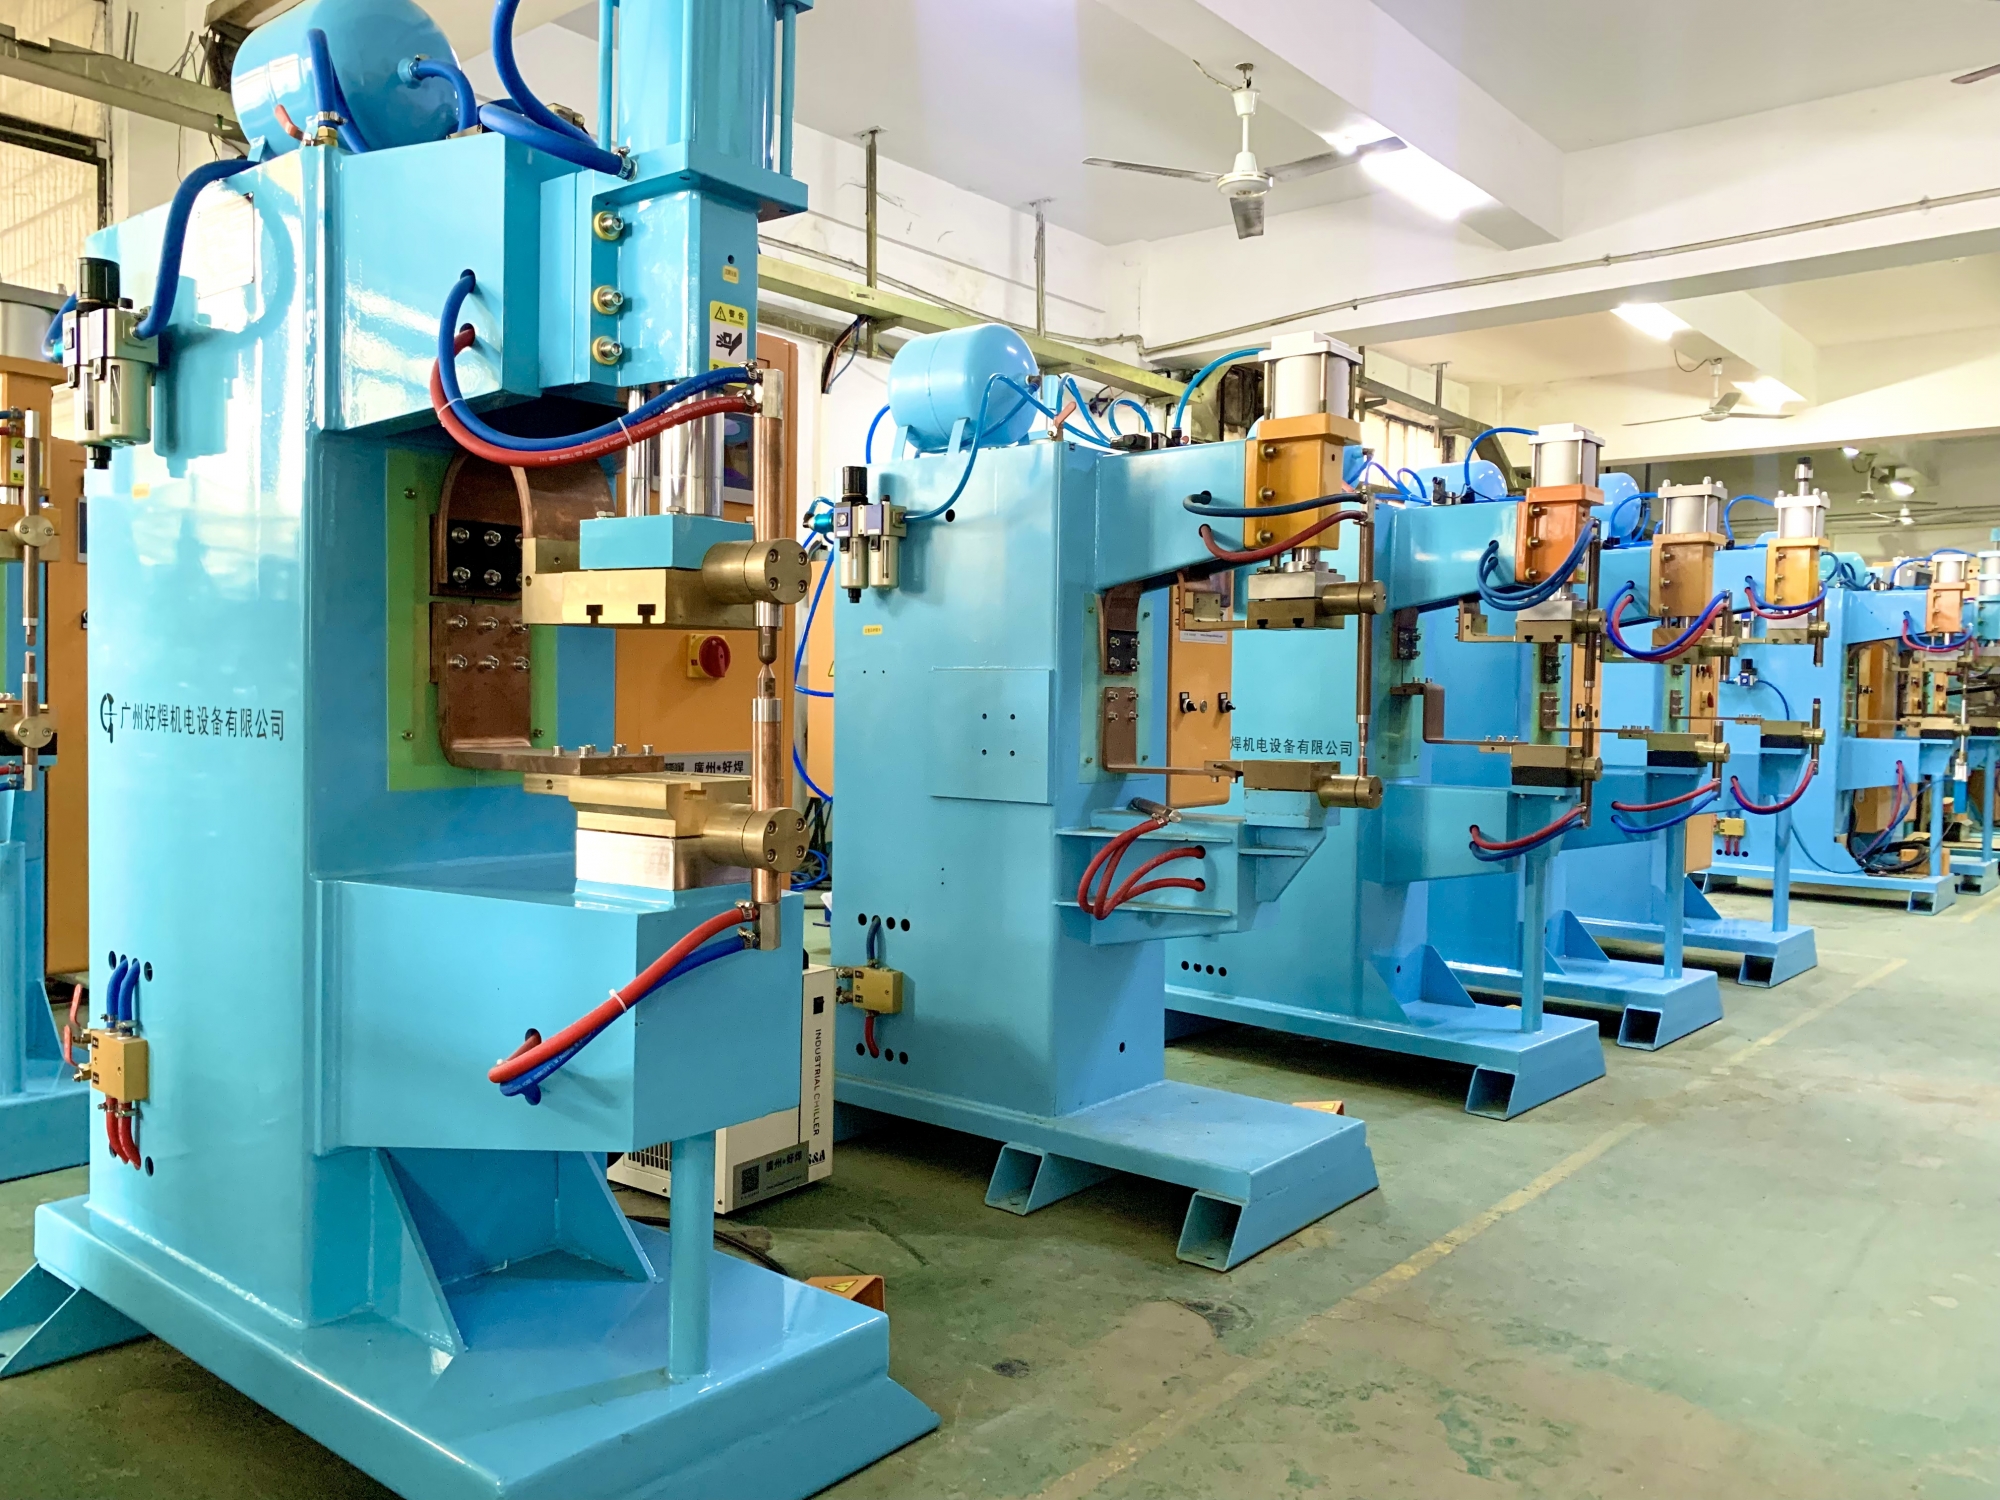
一、行业科普:电阻点焊两大工艺分类
目前行业量产分为工频电阻点焊、中频逆变电阻点焊两大类工艺,适配场景各有区分,属于工厂基础选型知识点:
1、工频点焊工频50Hz工频交流电供热,升温速度快、热冲击大,热量扩散范围广,焊点热影响区偏大,适配对内外观、耐久性能无高要求的普通结构件点焊,设备采购成本偏低,多用于低端非标五金加工。
2、中频逆变点焊转换直流稳压供热,热量可控性强、升温时序可调、热输入精准,可分段预热、稳压、缓冷,焊点金相结构更稳定,适配外观件、承重件、户外耐候件、精密配件全品类高端工况,是目前行业主流升级工艺。
二、八大细分行业点焊应用场景科普
结合下游成品使用属性,划分八大高频量产场景,明确场景焊接要求、工艺标准、适用板材,为工艺选型提供参考:
1、仓储货架钣金场景主流材质:热镀锌板、冷轧加厚碳钢;使用工况:室内承重、堆叠承压、长期静态受力;焊接要求:焊点承载力达标、不易脱落、镀层尽量完好、轻微飞溅可接受;工艺要点:优先稳压熔合,减少镀层击穿,降低后期点位生锈概率,无需极致无痕点焊。
2、家电外壳钣金场景主流材质:冷轧喷涂板、薄款镀锌板;使用工况:外观外露、出厂直接喷漆喷粉;焊接要求:焊点压痕浅、无大面积氧化发黑、无深坑凹陷,省去腻子修补工序;工艺要点:分层控温焊接,保全板面基材,焊点表层无碳化氧化,适配后道喷涂工序。
3、厨卫不锈钢配件场景主流材质:201/304镜面、拉丝不锈钢;使用工况:裸装外露、潮湿水环境使用;焊接要求:板面无蓝黑氧化印、焊点耐腐蚀、弯折不开裂、外观美观;工艺要点:低热量热熔、窄域热影响,避免不锈钢晶间腐蚀,提升焊点防锈能力。
4、车载五金支架场景主流材质:高强度碳钢、合金镀锌板;使用工况:行车震动、颠簸交变受力、高低温环境切换;焊接要求:焊点韧性足、无脆性、抗疲劳、震动不开裂;工艺要点:焊后梯度缓冷,细化焊点晶粒,消除焊接内应力,提升焊点抗震耐久度。
5、新能源轻量化构件场景主流材质:铝板材、铜铝异种复合板材;使用工况:轻量化装配、导电导通、户外耐候;焊接要求:结合紧密、不分层剥离、导电性能稳定、结合面无氧化隔离层;工艺要点:差异化供热,破除界面氧化膜,成型稳定冶金结合层,保障导电受力双达标。
6、机箱机柜配电钣金场景主流材质:镀铝锌板、防火冷轧板;使用工况:密闭柜体、多点位批量点焊、装配公差严苛;焊接要求:焊接后板材不变形、孔位对齐、柜体方正、装配无缝隙;工艺要点:均衡供热+延时保压定型,分散多点焊接应力,控制板材热收缩形变。
7、医疗食品机械钣金场景主流材质:304食品级不锈钢;使用工况:无尘车间生产、接触面洁净、耐消毒液腐蚀;焊接要求:焊接无铁屑飞溅、焊点平整、无夹缝藏污、耐腐蚀;工艺要点:低火花静熔焊接,焊点密实无孔隙,方便清洗消杀,符合食品医疗生产标准。
8、小型日用五金配件场景主流材质:薄款冷轧铁件、电镀小件;使用工况:批量小件装配、低成本量产;焊接要求:成型速度快、焊点大小均匀、不良率低;工艺要点:短时匀速热熔,适配高频连续打点,兼顾产能与基础强度。
三、通用科普:点焊四大基础行业标准
所有场景点焊成品,均需满足行业通用验收标准,也是车间质检核心判定依据:
1、熔核标准:双层板材中间形成均匀圆形熔核,熔核直径达标,无单边熔透、无虚焊夹层;
2、外观标准:外观件无明显发黑、深坑、飞溅残渣,结构件压痕深度不超过板厚1/5;
3、力学标准:常规工件撕扯断裂于母材,而非焊点位置,承重件无脆断、疲劳开裂现象;
4、耐久标准:户外潮湿工况焊点无快速锈蚀,震动工况焊点无脱落、分层、偏移问题。
四、各场景工艺适配参考表(科普参考,非硬性调试参数)
结合八大应用场景,整理工艺适配选型参考,方便企业快速匹配点焊工艺:
应用行业场景 | 常用板材材质 | 核心质检要求 | 适配点焊工艺 | 工艺核心优势 |
|---|---|---|---|---|
仓储货架加工 | 热镀锌加厚碳钢 | 承重牢固、不易脱焊 | 标准中频点焊 | 熔核密实,承载力稳定,适配批量量产 |
家电外壳制造 | 冷轧喷涂薄板 | 压痕浅、板面无氧化 | 浅层恒温中频点焊 | 表层不灼烧,可直接进入喷涂工序 |
厨卫五金加工 | 201/304不锈钢 | 外观无色差、耐腐蚀 | 低氧化中频点焊 | 杜绝晶间氧化,保留板面原生质感 |
车载五金配件 | 高强合金镀锌板 | 抗震动、焊点高韧性 | 缓冷增韧中频点焊 | 消解内应力,弯折震动不易开裂 |
新能源轻量化件 | 铝、铜铝异种板材 | 不分层、导电稳定 | 差异化控温中频点焊 | 适配材质温差,异种金属稳定结合 |
机箱机柜生产 | 镀铝锌防火板 | 成品平直、装配精准 | 保压定型中频点焊 | 分散焊接应力,杜绝壳体翘曲变形 |
医疗食品设备 | 食品级304不锈钢 | 无飞溅、易清洁 | 静音洁净中频点焊 | 无铁屑残渣,焊点密实无藏污夹缝 |
日用小件五金 | 薄款电镀冷轧板 | 打点均匀、产能高效 | 高频匀速中频点焊 | 适配连续打点,小件量产稳定性强 |
五、行业科普:场景选型四大常见误区
误区一:所有钣金点焊,选用同款工艺即可不同成品使用环境受力、耐候、外观要求不同,同款工艺无法适配全场景,外观件照搬结构件参数,会直接出现外观批量不良。
误区二:焊点越大,产品使用越耐用焊点熔核过大代表板材过烧,晶粒粗化变脆,承重震动反而更容易断裂,适配场景匹配适中熔核尺寸,才是耐久焊接核心。
误区三:户外工件加厚板材即可防锈户外工件锈蚀大多从焊点热影响区开裂锈蚀,板材加厚无用,需搭配低氧化点焊工艺,保护焊点周边金相结构,才能长效防锈。
误区四:量产优先压低焊接成本即可低端工艺前期成本低,但不良返工、后道打磨、售后开裂成本更高,外观、承重、户外工况,优先匹配中频可控工艺,综合生产成本更低。
六、行业科普总结
点焊工艺选型核心,永远以下游应用场景、成品使用环境、质检标准为第一依据,而非单纯考量设备价格。普通室内静态承重货架,基础点焊工艺即可满足使用;外露外观、车载震动、潮湿厨卫、无尘医疗、异种金属高端工况,对焊点金相、应力、外观、耐腐蚀性有硬性要求,适配中频逆变点焊工艺更稳妥。加工企业可根据产品是否外露、是否受力、是否户外使用、是否需要后道喷涂,分类匹配焊接工艺,从源头降低焊接不良率、减少后道打磨整形工序,适配自身产品线标准化量产。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(中频点焊机)


