









中频点焊机电极怎么选?电极打磨保养及更换标准全攻略
2026-06-24
在中频逆变点焊机量产作业中,电极头是直接接触工件、传导电流压力的核心易耗配件,也是决定焊点外观、焊接拉力、生产稳定性的关键部件。多数工厂焊接不良问题,并非设备参数调试失误,而是电极材质选错、形状适配错误、保养打磨不规范导致:电极硬度不足塌陷变形、导电差焊点发黑、表面氧化焊接飞溅、定位偏移螺母点焊歪斜、电极损耗过快频繁更换,大幅拉高耗材成本与返工成本。不少操作工混用普通铜电极焊接不锈钢、镀锌板工件,或是随意打磨电极、磨损超标依旧带病使用,造成批量焊接不良。本文结合中频焊机焊接特性,细分电极材质选型、外形适配标准、标准化打磨流程、更换判定标准,附全工况电极选型表,零基础操作工可直接套用,延长电极使用寿命、稳定焊接品质。
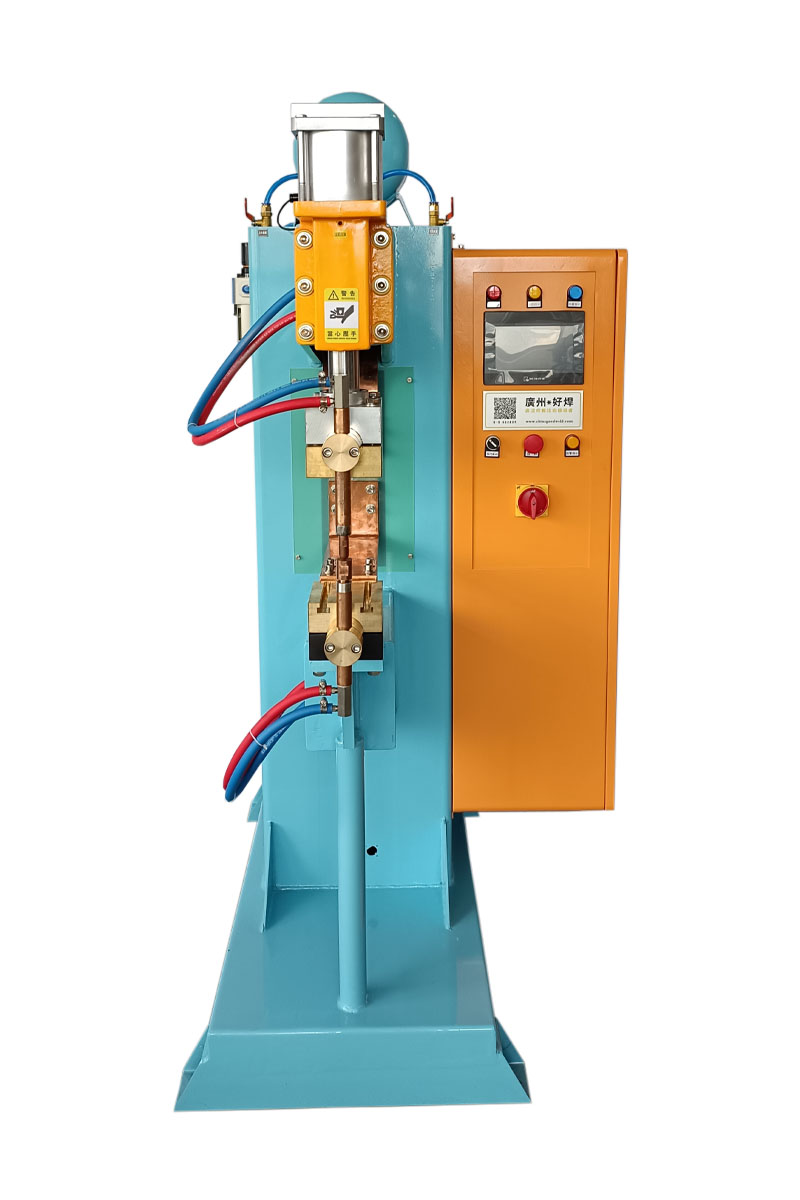
一、中频点焊机专用电极基础特性
中频点焊机输出直流恒定大电流,瞬时热负荷远高于传统工频焊机,因此电极必须满足三大硬性指标:高导电导热性、耐高温软化、抗压不易变形。普通紫铜电极无法适配中频焊机高热焊接工况,极易高温退火、端面凹陷,必须选用合金铜材质专用电极,适配中频直流焊接高热、高压、瞬流作业特性。
同时中频焊机电极自带内孔水冷结构,依靠内部循环冷却水快速带走端面热量,降低电极粘料、氧化概率,这也是中频电极区别于工频简易电极的核心结构特点,水冷通畅度直接决定电极使用寿命。
二、中频点焊机四大常用电极材质优缺点+适配工况
市面上中频焊机电极分为纯紫铜、铬锆铜、氧化铝铜、钨铜四类,价格、硬度、耐高温性能差距极大,适配材质、焊接工况完全不同,选型错误会直接翻倍耗材损耗。
1. 高纯紫铜电极
导电性能最优,导热速度快、成本低廉,质地偏软耐高温性差,高温受力极易变形塌陷。仅适配低碳钢薄板点焊、低频间歇打样作业,禁止用于不锈钢、镀锌板、高频量产工况,一般作为备用临时电极使用。
2. 铬锆铜电极(工厂通用款)
行业中频焊机标配主流电极,性价比均衡,导电、硬度、耐高温性能平衡,抗退火能力强,不易粘工件。适配碳钢、常规镀锌板、普通压铆螺母点焊,适配车间24小时常规量产,耐磨耐用、打磨修复便捷,适配绝大多数钣金五金加工工况。
3. 氧化铝铜电极(精密专用款)
高端精密焊接专用电极,硬度极高、耐高温不易氧化,端面长期保持光洁,焊接低飞溅、焊点无发黑,抗粘料能力远超铬锆铜。适配不锈钢、铝板、铜片、新能源镀镍件精密点焊,免频繁打磨,适合高端工件免打磨出货量产,采购成本偏高。
4. 钨铜电极(重载耐高温款)
耐高温、抗压强度顶尖,耐超大热负荷,几乎不会端面变形,缺点导电偏弱、质地脆易崩边。专用于厚板不锈钢、高强钢、大规格螺母重载点焊,高热重载工况首选电极,多用于汽配重工焊接生产线。
三、全工况中频点焊机电极选型对照表
焊接工件材质 | 推荐电极材质 | 推荐电极形状 | 预估使用寿命 | 核心优势 |
|---|---|---|---|---|
普通低碳钢0.8-3.0mm | 铬锆铜 | 圆平端面 | 8000-12000点 | 性价比高,易打磨修复 |
镀锌板/电解板 | 铬锆铜加厚款 | 微球面端面 | 6000-9000点 | 减少锌层粘黏,降低飞溅 |
201/304不锈钢 | 氧化铝铜 | 平底尖头电极 | 15000-20000点 | 焊点光亮,抗高温氧化 |
铝片/铜片有色金属 | 氧化铝铜 | 大球面端面 | 10000-16000点 | 导电均衡,不击穿薄料 |
厚板高强钢/M8-M10螺母 | 钨铜复合电极 | 加厚平端面 | 20000点以上 | 抗压不变形,适配重载焊接 |
四、中频焊机电极常见损坏形态及成因
1. 端面塌陷、直径变大
成因:电极材质耐高温等级不足、水冷循环不畅、焊接电流长期过载,电极高温软化受压变形,焊接接触面积变大,焊接电流分散,直接出现虚焊、焊接拉力不足。
2. 端面粘料、附着金属渣
成因:不锈钢、镀锌板高温熔融粘连电极,电极硬度偏低、保压冷却时间过短,批量生产越焊粘料越多,进而引发持续性焊接飞溅、焊点坑洼破损。
3. 电极开裂、边角崩口
成因:选用脆性钨铜电极适配薄板轻焊、电极冷热交替频繁、打磨受力不均、设备气压冲击过大,属于不可逆损伤,开裂电极禁止继续使用。
4. 电极偏心、对位偏移
成因:电极安装锁紧不到位、长期受力单侧磨损、上下电极不对中,焊接受力偏移,焊点偏心、螺母焊接歪斜,成品一致性极差。
五、中频点焊机电极标准化打磨步骤(不废电极)
中频电极禁止随意磨砂打磨、打磨角度错乱,错误打磨会破坏端面导电结构,缩短一半使用寿命,车间标准化打磨流程如下:
第一步:停机泄压断电
关闭焊接电源、排空气缸气压,确认电极无挤压受力,杜绝打磨过程误触开机,保障操作安全,同时避免打磨震动导致电极松动。
第二步:专用刀具修平端面
优先使用焊机配套电极修磨器修磨,保持端面水平平整,圆度统一;无修磨器使用80目专用铜砂纸,垂直打磨端面,禁止斜角打磨、单边打磨,保留原厂弧度角度。
第三步:去除边角毛刺氧化层
轻微倒圆角处理电极边角,去除黑色氧化皮、粘连金属碎屑,保证端面光洁无杂质,提升导电均匀度,打磨后擦拭铜粉残渣再开机试焊。
第四步:校准电极同轴度
打磨完成后点动下压电极,核对上下端面完全重合,偏移微量微调电极角度,保证焊接垂直受压,避免单边磨损。
六、电极更换判定标准(到点必换,避免批量不良)
无需凭经验判断更换,满足以下任意一条,必须立即更换全新电极,减少不良品损耗:
1、电极端面磨损深度≥0.8mm,常规打磨无法修平;2、电极出现裂纹、崩边、内部水冷孔堵塞无法通水;3、电极退火软化,反复打磨后依旧快速塌陷;4、端面氧化层厚重,打磨后依旧焊点发黑、飞溅无法消除;5、电极长度磨损缩减超过原尺寸1/5,导电导热性能大幅衰减。
七、延长中频电极使用寿命七大维保技巧
1、新机开机务必检查水冷水流,出水恒温通畅,水温控制在30℃以内,高温水冷直接加速电极损耗;2、镀锌板焊接前清理工件表层浮锌,减少锌层高温粘电极;3、每日量产前小幅打磨电极,不要等严重损耗再大修;4、重载焊接工况,优先加大保压冷却时间,降低电极余热堆积;5、更换电极时擦拭锁紧底座,避免铜粉垫高电极导致对位偏移;6、不同材质工件分开使用专属电极,混用加速电极损耗;7、车间电压不稳时开启焊机稳压模式,避免瞬时大电流灼烧电极端面。
选对电极材质、规范打磨养护,既能降低焊接不良率,又能大幅减少耗材采购成本,适配全品类中频点焊量产作业。广州好焊机电设备有限公司配套适配全系中频点焊机专用合金电极,按工况定制端面形状,适配碳钢、不锈钢、有色金属各类焊接场景,耐用抗损耗。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(中频点焊机)


