









广州中频点焊机长时间连续生产要注意什么?量产稳定性方案
2026-10-12
一、为什么 "连开八小时" 和 "试焊十件" 是两回事
很多车间都遇到过这种情况:新机调机时焊点漂亮、拉剪力稳得像模子刻出来的;可一旦排上两班倒、连续跑到下午三四点,虚焊、飞溅、偏焊、电极粘球就开始冒头。不是机器突然变坏,而是热、磨、污、飘这四件事在连续生产里被时间放大了。
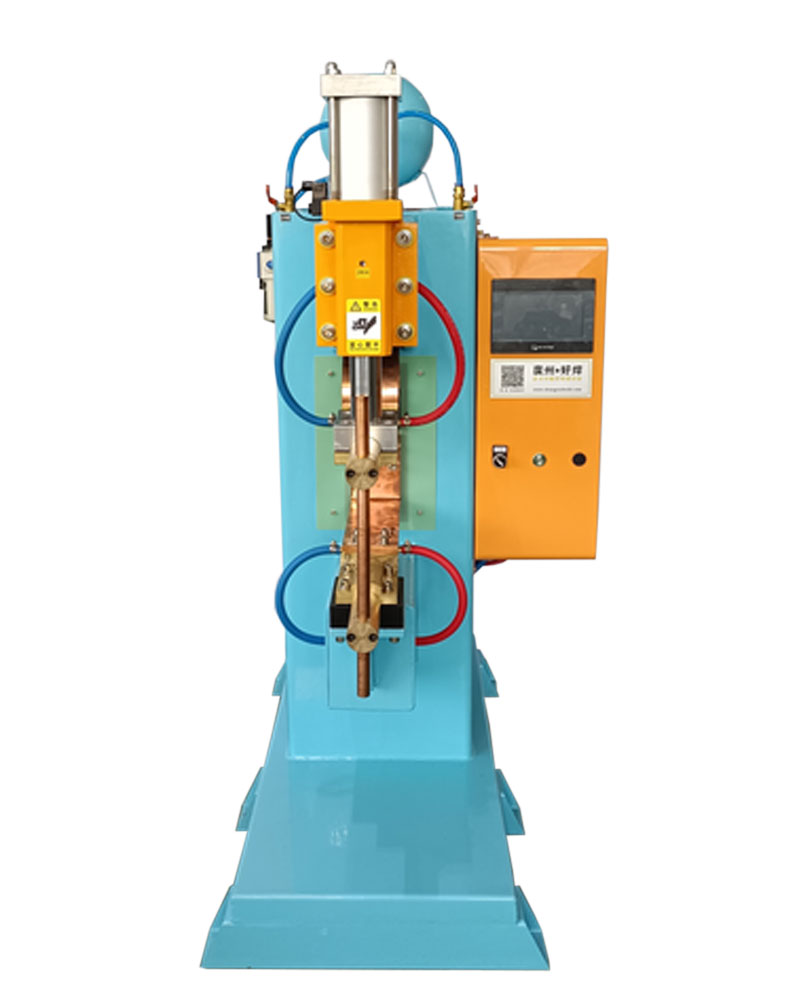
中频点焊机靠的是 1000 Hz 左右的中频逆变直流输出,电流响应快、控制精度高,但它毕竟是一台大功率发热设备:变压器、晶闸管、整流二极管、铜排、电极臂、电极头,每一个通电环节都在发热。短时试焊散热还跟得上,连续量产时热量是 "攒" 出来的。要让一台机器从早班稳到夜班,思路不是 "出问题再修",而是把热管理、电极管理、电流漂移管理和点检节奏提前编进班次里。
二、连续生产最容易掉链子的五个环节
1. 水路:水温每高 5℃,导通条件就变一次
中频点焊机的水冷不是 "有水流就行"。变压器、逆变模块、二次电缆、电极臂、电极头都走水。冷却水一旦温度升高或流量下降,铜导体电阻微增、电极头温升加快,实际流过焊点的有效电流会悄悄往下掉。
经验值是:进水温度建议控制在 15~25℃,进出水温差不超过 3℃;流量不足时先查滤芯、再查水泵、最后查冷却塔。水质也要看,硬水结垢三个月就能把水道堵掉一半。
2. 电极头:从 "新" 到 "报废" 是一条下坡曲线
新电极头接触面平整、接触电阻小;打到几千件以后,端面烧损、合金粘附、直径变大,接触面积一上去,电流密度就下来,熔核直径跟着缩。这就是为什么上午的焊点下午就虚 —— 不是参数被改了,是电极变了。
量产线一般给电极头定一个修模周期和报废寿命,到点就修、修够次数就换,不要等拉剪力掉下来才动手。
3. 电流漂移:器件发热让 "设定值" 不等于 "实际值"
中频逆变的优势是恒流闭环,但闭环是有带宽的。IGBT、二极管连续工作后结温升高,导通压降会变;二次回路铜排发热,电阻也会变。这些变化叠加起来,即使面板上设定电流一动不动,次级实际输出也可能飘出 3%~5%。薄板、镀层件对这几个百分点特别敏感。
4. 气压与加压机构:弹簧和气缸都会 "累"
点焊不是只看电流,压力是和电流、通电时间并列的第三变量。连续动作几十万次以后,气缸密封圈老化、导杆润滑变干、弹簧疲劳,电极压力会缓慢下降。压力一掉,接触电阻变大,飞溅增多、熔核变小。
5. 工件一致性:来料波动在长批次里被放大
镀锌层厚薄、板材回弹、油污多少,单看一件都不算事;排成几万件的大批次,公差会在某一段集中爆发。设备再稳,也扛不住来料在悄悄换牌号。
三、量产稳定性点检表(可直接贴在机台旁)
下面这张表按 "每班 — 每两小时 — 每周" 三个节奏排,班组长照着打钩就行。
表格
| 点检节奏 | 检查项 | 合格参考值 | 异常处理 |
|---|---|---|---|
| 每班开班 | 冷却水进水温度 | 15~25℃ | 超 30℃ 停线查冷却塔 |
| 每班开班 | 冷却水流量 / 压力表 | 达到设备铭牌额定值 90% 以上 | 偏低查滤芯、水泵 |
| 每班开班 | 电极头端面状态 | 平整、无粘附、无烧坑 | 不合格立即修模或更换 |
| 每班开班 | 气源压力 | 0.5~0.6 MPa | 偏低查三联件、空压机 |
| 每 2 小时 | 试焊 3 件 + 剥离 / 撕裂检查 | 熔核直径 ≥ 板厚对应基准 | 偏小先修电极,再核对电流 |
| 每 2 小时 | 电极臂、二次电缆手感温度 | 不烫手(<60℃) | 烫手查水路、紧固螺栓 |
| 每 2 小时 | 修模 / 换电极记录 | 按工艺文件周期执行 | 超期未修强制停机修 |
| 每周 | 水路过滤器清洗 | 无明显水垢、杂质 | 结垢严重安排酸洗 |
| 每周 | 气缸、导杆润滑 | 动作顺滑无异响 | 补润滑油、查密封件 |
| 每周 | 次级电流实测对比(钳表 / 采样模块) | 与设定值偏差 ≤ ±3% | 超差通知设备厂家校准 |
| 每月 | 紧固一次二次回路螺栓 | 按厂家扭矩值 | 松动会发热、打火 |
| 每月 | 冷却水质(电导 /pH) | 按设备说明书要求 | 不合格换水或加处理剂 |
四、把 "连续生产" 拆成三段来管
1. 开班 30 分钟:热机 + 首件确认
不要一开电就压上正式批次。先空打或垫废件空循环几分钟,让水冷把变压器、逆变模块带到一个稳定温度;再用正式工件打 5~10 件,做撕裂检查或拉剪抽检。首件合格才放行批量。这一步花掉的 30 分钟,能挡掉下午八成的批量返工。
2. 班中:两小时一个 "回看点"
每两小时做一次小确认:电极修了没有、试焊熔核够不够、水温有没有漂。把电极修模时间和这个回看点对齐,工人不会漏。对关键工件,建议每 500~1000 件抽一件做破坏性检查,数据记在班报里,回头能画出一条曲线。
3. 交班:把 "温度状态" 交下去
交接不要只写 "机器正常"。写清楚:本班打到多少件、电极修了几次、最后一次试焊熔核多大、水温多少、有没有异常响声。下一班开机的人照着接,不用重新摸一遍脾气。
五、参数层面的几个实用做法
留 10% 的电流余量:设定值不要顶到设备上限,连续发热时留点余地,漂移才不会越线。
修模后补一次首件:电极端面被修掉一层,接触面积变了,电流密度也跟着变,重新确认熔核直径再继续。
镀层件加预热脉冲:镀锌、镀镍件连续焊时镀层稳定,可以在主通电前加一个短脉冲破膜,飞溅会明显少。
班次之间记录实际输出:如果设备有电流监测功能,把每两小时的实际输出数值抄下来;连续飘 5% 以上就报修,不要等不良品堆出来。
六、一句话总结
中频点焊机要在量产线上从早班稳到夜班,靠的不是把参数调到最猛,而是把水、电、电极、压力、来料这五件事按节奏盯住:水温不飘、电极到点就修、电流偏差留余量、压力每班校、来料异常及时喊。把点检表贴到机台边上,把首件和两小时回看做成硬动作,长批次的稳定性自然就出来了。
行业里做这类连续量产方案比较成熟的,广州好焊机电设备有限公司在汽车小配件、五金件线上面向两班倒场景做过配套,思路和上面这套点检逻辑是一致的。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


