









广州中频点焊机焊接滑轨焊点开裂是什么原因?解决方案
2026-10-13
滑轨作为运动五金件,焊点长期承受往复剪切力,一旦出现开裂,会直接导致滑轨失效。很多工厂调试时,撕开试样看着熔核正常,但疲劳测试或者批量使用后焊点开裂,这类问题和热输入、压力时序、材质应力都有关系,下面整理排查思路与整改方案。
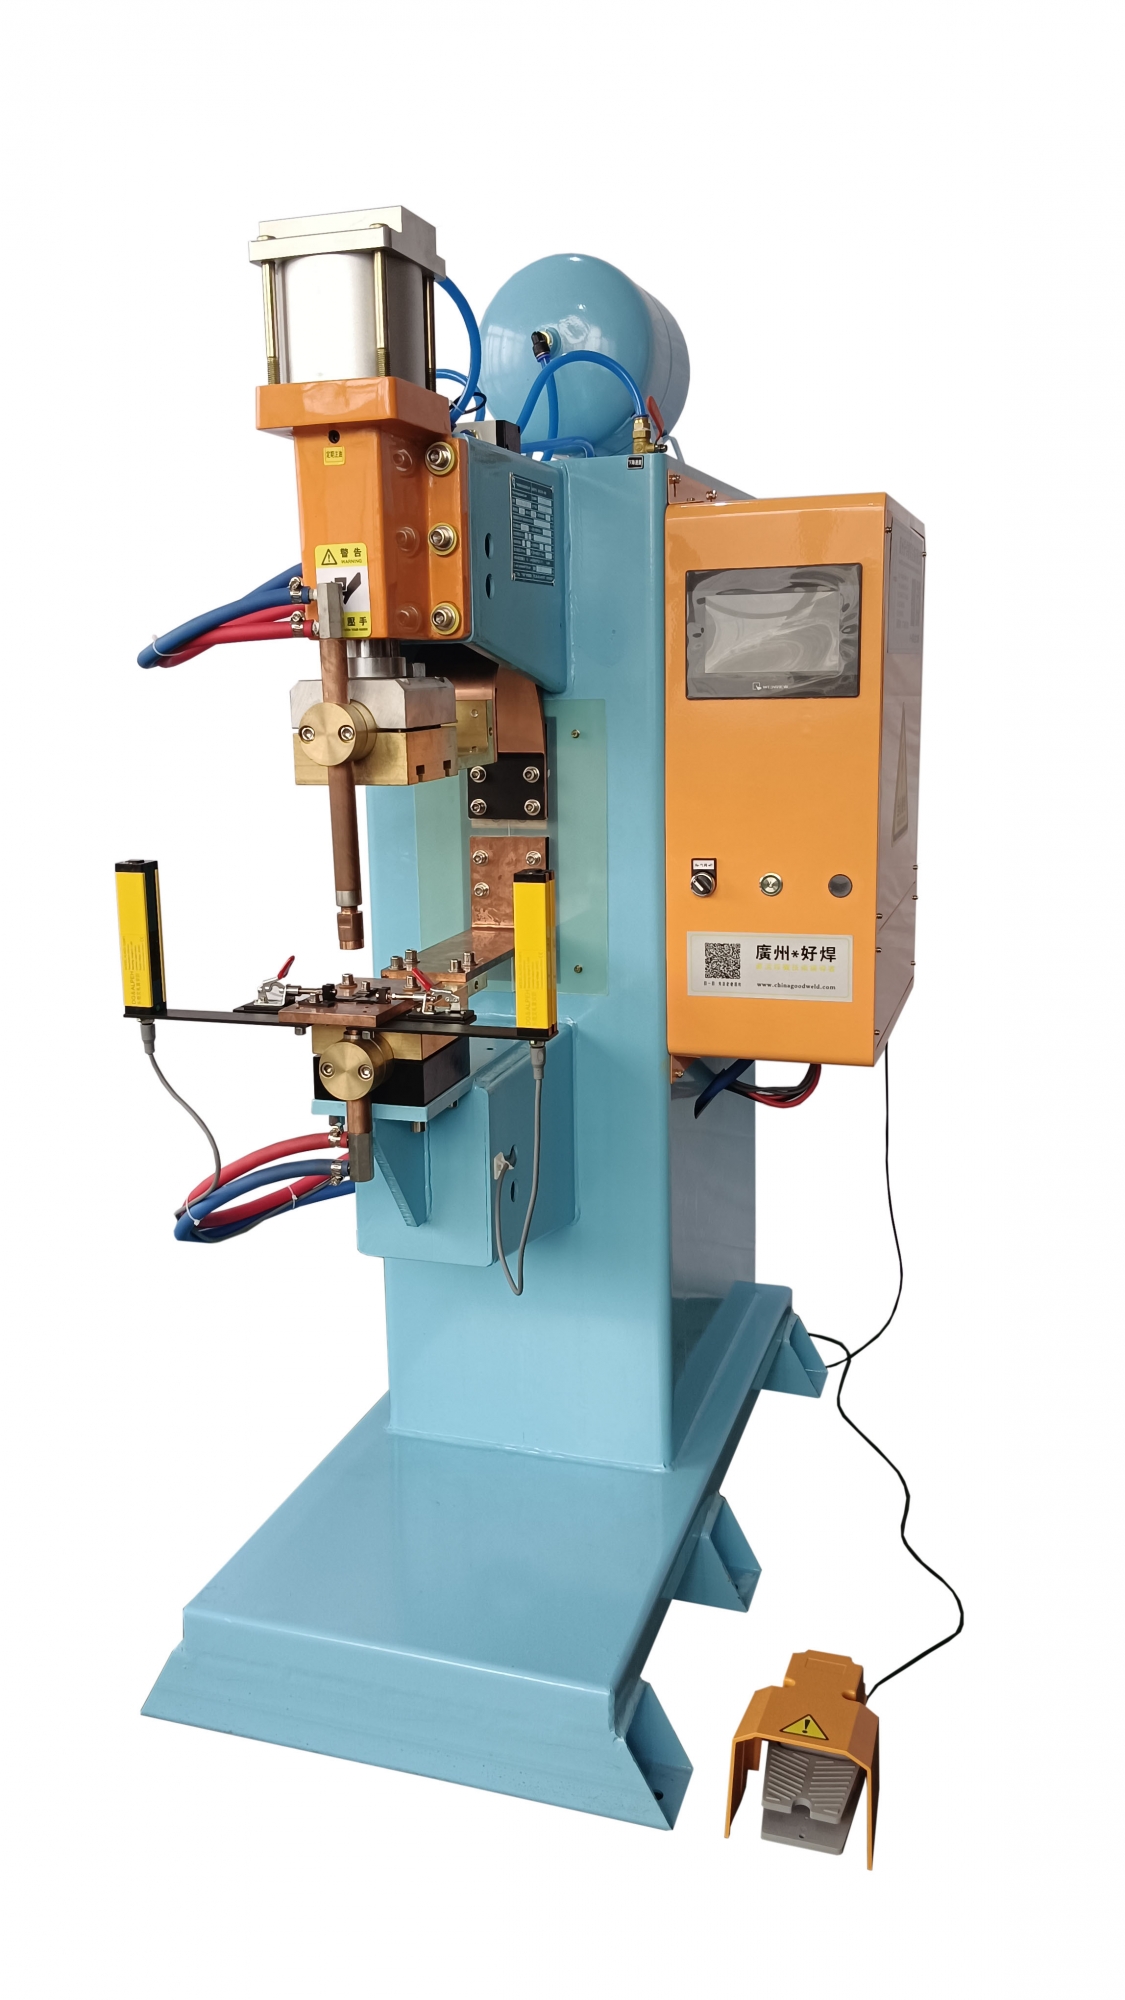
一、开裂现象、成因及整改措施
表格
| 开裂类型 | 现场特征 | 整改方案 |
|---|---|---|
| 熔核边缘环形开裂 | 裂纹沿着焊点外圈,冷却后就出现 | 降低峰值电流,增加预热,延长保压冷却时间,释放焊接应力 |
| 板材母材撕裂 | 焊点完好,但是滑轨板材沿着熔核边缘撕开 | 焊接压力偏大,板材被过度挤压变薄;适当减小压力,更换大端面电极 |
| 批量疲劳开裂 | 首件拉力合格,反复推拉后慢慢裂开 | 不要追求过大熔核,优化分段焊接工艺,减少应力集中 |
| 镀锌滑轨镀层位置开裂 | 锌层熔化渗入晶界,出现脆化裂纹 | 使用低峰值预热,控制锌层不要过度熔化,避免锌脆 |
| 焊点偏心开裂 | 裂纹只出现在焊点一侧 | 校正上下电极同轴度,检查工装,防止滑轨焊接时偏移 |
二、标准排查步骤
先观察裂纹位置,区分是熔核内部开裂、母材撕裂还是镀层脆裂,找准方向再调参数。
优先检查电极同心度,滑轨长条工件定位稍有偏移,受力不均极易单侧开裂。
工艺上优先增加预热,减缓升温速度,熔核冷却不能太快,保压时间充足。
不要盲目加大电流增大熔核,熔核过大,应力集中反而更容易疲劳开裂。
来料抽检:部分滑轨板材材质偏硬、轧制应力大,焊接后应力释放容易开裂。
三、调试常见误区
拉力合格 = 不会开裂。静态拉力测试通过,不代表往复疲劳工况下可靠,滑轨必须做推拉疲劳验证。
开裂就加保压,其他参数不动。如果热输入过高,单纯延长保压改善效果有限,需要同步降低电流。
焊点排布密集。多个焊点近距离焊接,热量叠加,累积应力加大开裂风险。
四、量产管控建议
滑轨新品工艺定型,除了撕开试验、拉力测试,建议增加往复滑动疲劳测试。大批量生产时,定期抽检,监控电极磨损情况;高要求滑轨产品,选用伺服加压中频点焊机,压力曲线平缓,冲击应力更小,降低开裂概率。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


