









广州中频点焊机为什么焊点飞溅这么大?一步解决
2026-10-17
一、飞溅大,不只是 "脏"
焊点四周溅得到处是渣、焊点被 "炸" 得坑坑洼洼,很多人只当是 "脏一点、擦擦就行"。其实飞溅大是焊接条件失衡的信号—— 该压的没压住、该清的没清、该控的没控,热量 "炸" 出来而不是 "熔" 进去。飞溅大不查,焊点质量也跟着差。
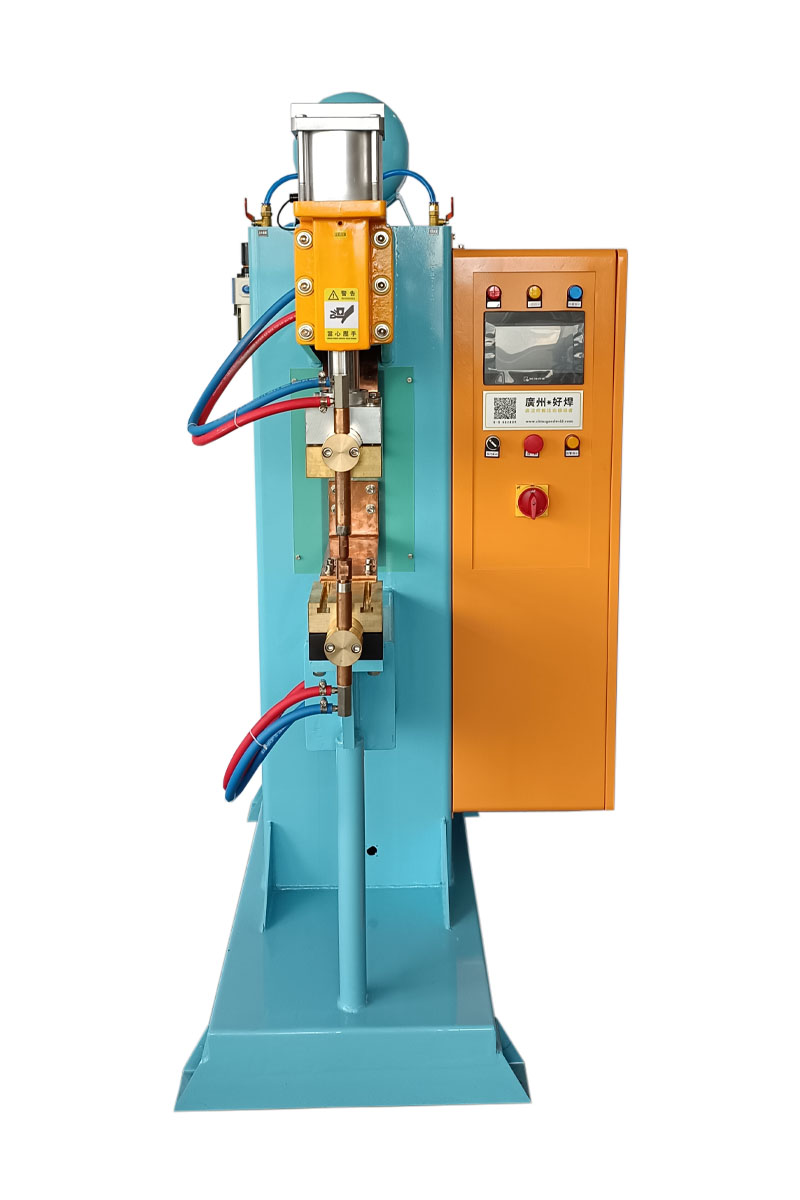
二、五个最常见的 "飞溅大",看看你中了几个
坑 1:电流太大、时间太长,热量 "炸" 出来
电流过猛、时间过长,热量超出材料 "吃得下" 的范围,就炸成飞溅而不是熔成焊核。电流时间没控住,是飞溅大的最直接原因。
坑 2:表面油污、镀层、氧化膜没清
板材上有油污、镀层、氧化膜,接触电阻忽大忽小,电流一到就剧烈飞溅。表面不清、接触不稳,飞溅就压不下去。
坑 3:压力不足,接触不实
电极压力不够,板与板没压实,接触电阻大,通电瞬间就 "炸"。压力不足,飞溅和虚焊经常一起来。
坑 4:电极磨损、形状差,电流密度不均
电极端面烧损、粘附、形状不正,电流密度分布不均,局部过热就飞溅。电极不按时修,飞溅会越来越严重。
坑 5:板间有间隙、定位松,没贴实
两块板没压紧、有间隙,或定位松动,接触点不实,一通电就飞溅。贴合不好、定位不校,飞溅就反复出现。
三、踩坑 vs 正确做法对照表
表格
| 坑 | 常见后果 | 正确做法 |
|---|---|---|
| 电流大、时间长 | 热量炸成飞溅 | 电流时间控住 |
| 表面油污未清 | 接触不稳飞溅 | 焊前清表面 |
| 压力不足 | 接触不实飞溅 | 压力给足、校压力 |
| 电极磨损 | 电流密度不均 | 及时修磨、换电极 |
| 板间有间隙 | 一通电就溅 | 压紧、校定位 |
四、少踩坑的三个习惯
先清表面、再校压力:飞溅大,优先查接触稳不稳,再谈电流。
电流时间 "短而准":热量够熔核就行,别让它炸出来。
电极、定位勤查:一个管电流分布,一个管贴合,两样都别省。
五、你们飞溅大,栽在哪个坑上?
是电流时间给大了、表面没清,还是压力不足、电极磨损、板间有间隙?中频机飞溅大,就是 "接触和热量没平衡"—— 表面、压力、电流时间、电极、贴合五样逐一查,飞溅才能压下来,焊点才焊得干净又结实。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


