









广州钣金加工选用激光焊接机有什么优势?看完就清楚
2026-10-19
一、钣金厂焊接选型,很多人纠结要不要上激光焊机
机箱机柜、家居五金、精密钣金行业,不少加工厂还在使用传统点焊、氩弧焊。面对客户越来越高的外观要求,传统焊接容易出现大变形、打磨量大、焊缝粗糙等问题。激光焊接机凭借热输入小、焊缝美观的特点,在钣金行业应用越来越广。但很多老板不清楚激光焊到底适合哪些产品,盲目采购容易造成设备闲置。下面这五个选型误区,钣金加工行业经常踩。
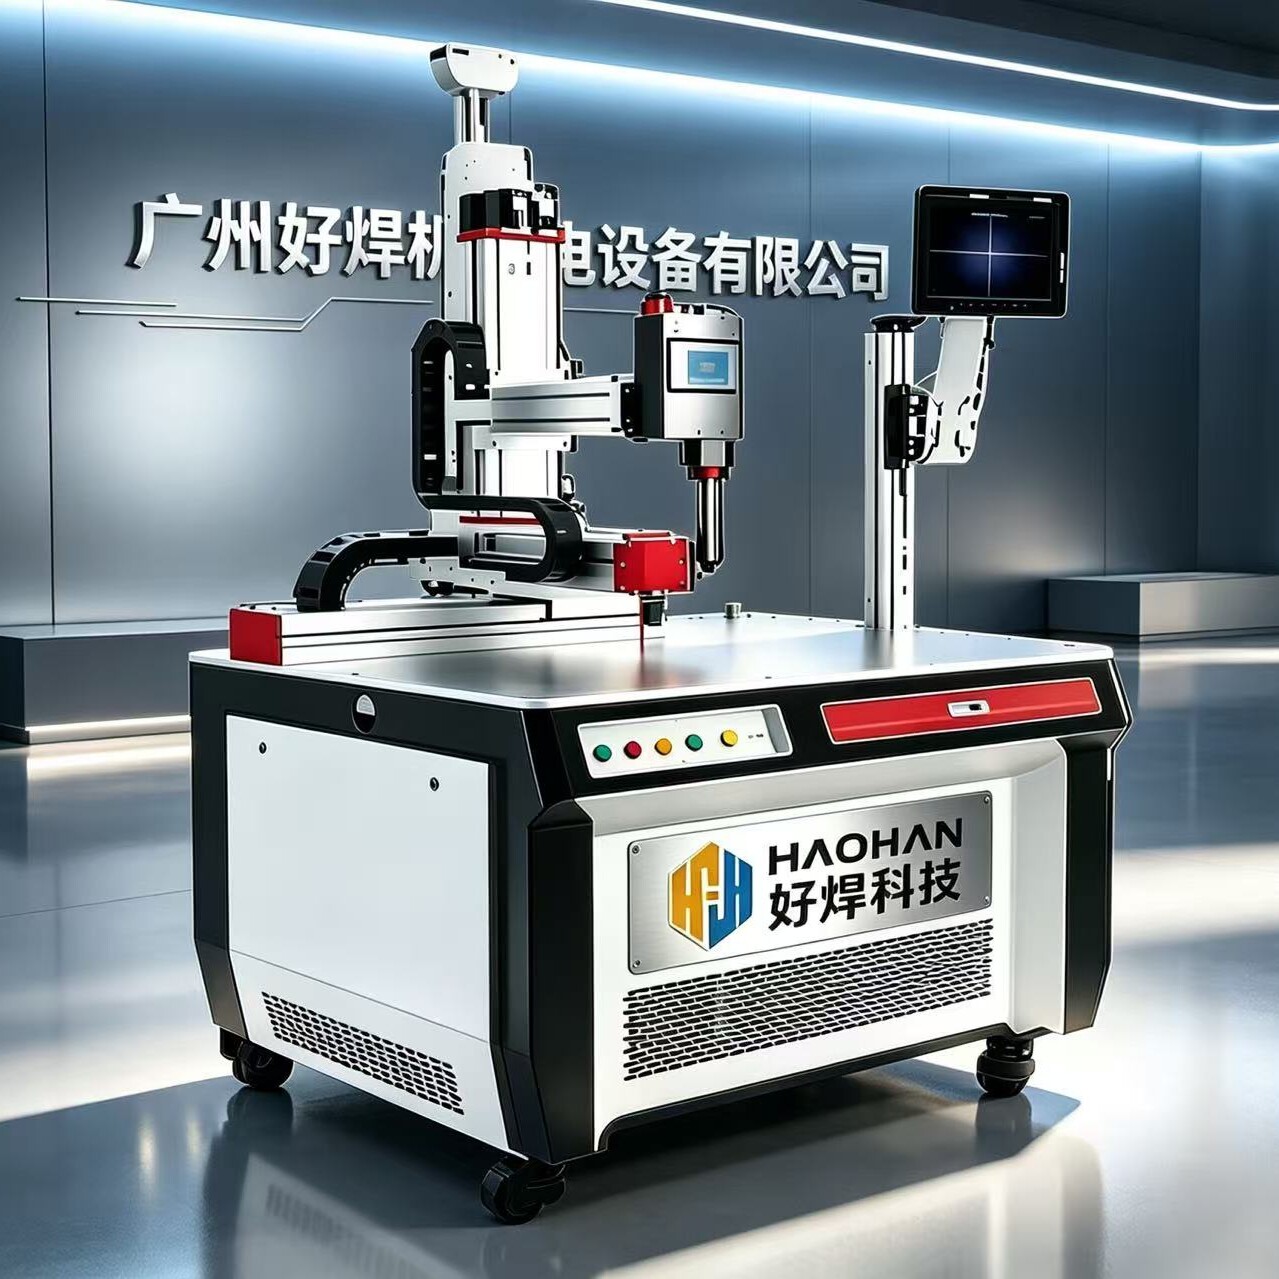
二、五个激光焊接使用误区,看看你中了几个
坑 1:认为激光焊什么材料、厚度都能焊
很多人觉得激光焊万能,厚板、薄板、高反光材料全部直接上机。像高反光的铝合金、紫铜,普通光纤激光焊接难度高,参数调试难度大,不是所有工件都适合。
坑 2:只看设备功率,忽略配套工装与工艺
采购只对比激光发生器功率,忽视工装夹具、冷却系统、保护气。钣金工件焊接定位不准,工件晃动,焊缝容易偏位,没有保护气焊缝还会发黑。
坑 3:觉得激光焊不需要熟练焊工,随便就能操作
激光焊接对工件拼接间隙要求严格,板材缝隙大直接焊不透、产生气孔。操作人员不会调参数、不会处理板材拼接,良品率很难做上去。
坑 4:误以为激光焊没有变形问题
虽然激光热输入远小于氩弧焊,但是薄板件如果参数不合理、没有工装压紧,依然会出现钣金翘曲变形,影响产品尺寸。
坑 5:只算设备采购成本,忽略耗材维护成本
只看购机价格,忽略保护气体、镜片更换、设备定期保养等持续耗材费用。长期批量生产,耗材维护也是一笔固定开支。
三、踩坑 vs 正确做法对照表
表格
| 坑 | 常见后果 | 正确做法 |
|---|---|---|
| 认为激光焊万能,所有材料都能焊 | 焊不透、气孔多,生产失败 | 提前拿工件试样,确认材料可焊性 |
| 只看功率,忽略工装、冷却、保护气 | 焊缝偏移、发黑,设备故障多 | 配套定位工装,配齐保护气与水冷系统 |
| 认为无需专业人员,上手就能焊 | 气孔、虚焊、不良率居高不下 | 安排人员学习工艺,严控板材拼接间隙 |
| 认为激光焊完全不会变形 | 薄板工件出现翘曲,尺寸超差 | 采用工装压紧,选用合适参数降低热输入 |
| 只核算购机价格,不计耗材维护 | 后期使用成本超出预期 | 综合评估采购 + 耗材保养整体成本 |
四、钣金行业激光焊接适用场景
机箱机柜、不锈钢钣金外观件:焊缝窄,变形小,打磨工作量大幅减少。
家居五金、小家电外壳:焊缝平整,可直接抛光,满足客户外观需求。
厚度 0.3~3mm 不锈钢、冷轧钢件,适合连续量产。
提示:镀锌板激光焊容易产生气孔,需要做工艺优化,提前试样验证。
五、少踩坑的三个习惯
试样先行:采购前带上自己的工件现场试焊,查看焊缝效果,评估良率。
严控拼缝:钣金对接缝隙尽量控制在 0.1mm 以内,缝隙过大极易产生气孔。
重视日常保养:保护镜片、水冷系统定期维护,保障设备稳定运行,减少停机。
六、你们钣金加工有没有考虑上激光焊接?
是担心板材焊接气孔、工件变形,还是顾虑操作难度和使用成本?钣金行业选用激光焊接机,核心是匹配产品材质、板厚和外观要求,试样验证工艺,配齐工装和维护方案,才能发挥激光焊焊缝美观、变形小的优势。
如果您对我们的产品:激光焊接机、中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(激光焊接机)


