









广州螺母点焊机焊接飞溅大怎么彻底解决?5 个核心技巧稳量产
2026-10-20
一、螺母焊接飞溅大,是钣金厂最头疼的量产问题
焊螺母时火花四溅、锌渣乱飞、焊点脏黑,不仅打磨量大、影响外观,飞溅残渣掉进螺纹孔,还会造成堵牙、滑丝、工件报废。很多师傅只会一味降电流、加压力,结果飞溅好了,扭力又不达标。
螺母凸焊飞溅大,根本不是单一参数问题,而是压力、时序、表面、参数、工装不匹配导致。掌握正确方法,可以做到几乎无飞溅焊接。
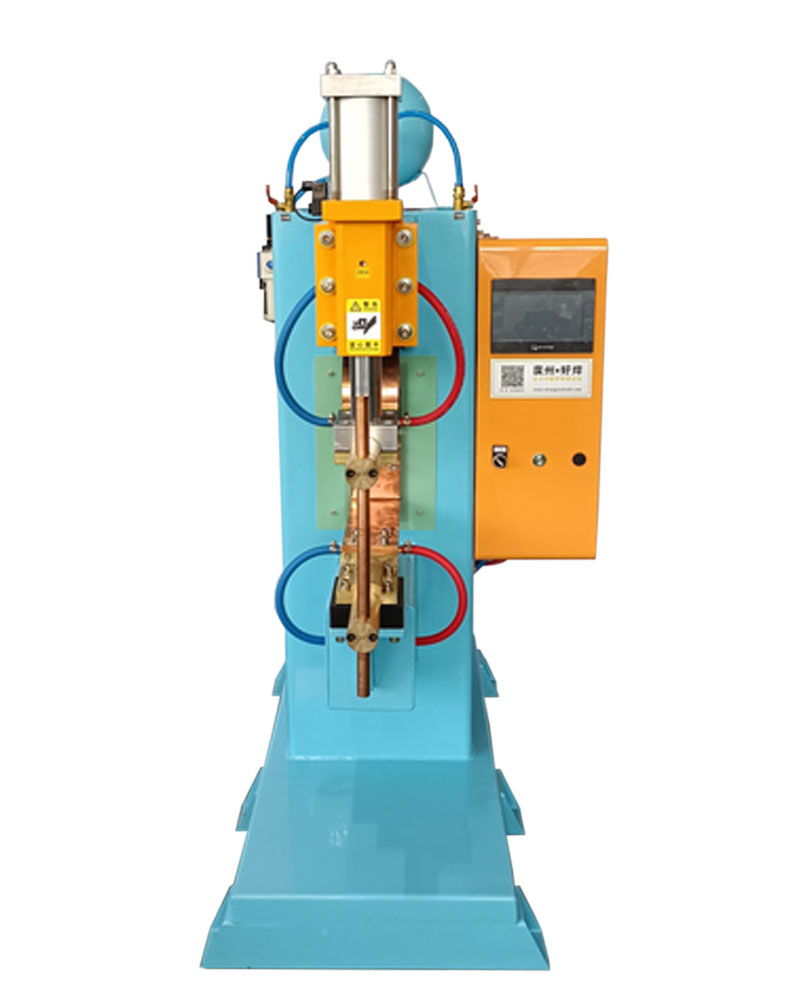
二、五个造成螺母焊接飞溅的高频坑
坑 1:预压不足,板材与螺母贴合有缝隙
压力没压严实,螺母凸点和钣金存在微小间隙。通电瞬间间隙击穿打火,直接炸开大量火花,这是飞溅最大的核心原因。
坑 2:电流瞬间过大,热量爆发太猛
起步电流太高,凸点瞬间急剧熔化,金属来不及均匀融合,直接炸成飞溅。很多人喜欢 “大电流快焊”,最容易炸渣。
坑 3:镀锌板表面不处理,锌层汽化炸裂
机箱机柜大多是镀锌板,锌层熔点极低,高温瞬间汽化膨胀,冲破熔池,产生大量白色飞溅和氧化渣。
坑 4:电极、定位销磨损,受力不均匀
定位销偏位、电极端面不平,螺母四点凸点受力不一致,有的压紧、有的悬空,通电局部打火,飞溅源源不断。
坑 5:时序设置错误,先通电后压实
取消预压、预压时间太短,工件没坐稳就开始焊接,几乎百分百产生飞溅,批量生产越焊越脏。
三、踩坑 vs 正确做法对照表
表格
| 坑 | 常见后果 | 正确做法 |
|---|---|---|
| 预压压力不足、贴合有缝隙 | 通电打火、大量飞溅 | 加大预压时长,先压实再通电 |
| 起步电流过大、热量过猛 | 熔池炸开、金属飞渣 | 梯度电流起步,避免瞬间高热 |
| 镀锌板不做预处理 | 锌层汽化、白渣飞溅 | 关键区域除锌、微调适配参数 |
| 电极定位销磨损偏心 | 受力不均、局部打火飞溅 | 定期修磨电极、更换定位销 |
| 时序错乱、无预压工序 | 批量飞溅、焊点脏乱 | 标准:预压→稳压→焊接→保压 |
四、螺母点焊「无飞溅量产」标准工艺
优先拉长预压时间:让螺母四点凸点完全贴合板材,消除缝隙,从源头减少打火。
采用软启动电流:电流缓慢上升,避免瞬间热冲击,熔核平稳成型不炸渣。
镀锌板专属工艺:适当提高压力、降低峰值电流,抵消锌层汽化带来的飞溅。
每班校准电极同轴度:螺母不偏心,四点同时熔合,受力均匀几乎无飞溅。
保压定型不可少:断电后继续保压冷却,避免熔池未凝固炸裂、起渣。
五、少踩坑的三个车间好习惯
治飞溅先治缝隙:90% 飞溅都是压不实、有间隙导致,不要急着调电流。
镀锌板、冷轧板参数分开存:两种板材飞溅机制不同,不能通用一套参数。
工装定期点检:定位销、电极是防飞溅最核心的配件,磨损立刻更换。
六、你们车间焊螺母飞溅严重吗?
是压力没压住、电流太猛,还是镀锌板材质问题、定位偏心导致?欢迎评论区聊聊你们的调试方法。螺母点焊机想要干净少飞溅,核心就是先压实、后缓热、稳时序、正工装,调好这套工艺,既能保证扭力达标,又能大幅减少打磨和报废。
如果您对我们的产品:螺母点焊机、中频点焊机、压铆螺母焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(螺母点焊机)


