









压铆螺母点焊机为什么会出现过烧现象?压铆热平衡工艺科普
2026-05-27
在精密钣金结构、新能源设备壳体、家电五金、电气机柜的压铆螺母批量焊接加工中,焊点过烧是影响产品外观与结构性能的典型工艺缺陷。过烧后的焊点会出现板面发黑、金属烧损、边缘焦糊、材质脆化等问题,不仅严重影响产品外观平整度,还会导致焊点晶粒粗大、结构韧性大幅下降,出现隐性开裂、承载失效等质量隐患。很多工艺从业者存在技术疑惑:固定参数焊接为何会频繁出现过烧问题?焊点过烧的微观冶金原理是什么?如何通过中频逆变点焊机的工艺特性规避过热缺陷?其实压铆螺母焊接过烧不属于设备故障,而是热输入过量、热堆积失衡、冷却时序偏差、参数匹配过载引发的冶金工艺问题。
一、基础科普:压铆螺母焊点过烧的核心成型原理是什么?
压铆螺母中频逆变点焊机的焊接过程,是精准可控的瞬时热熔冶金过程,核心是将焊接热量精准控制在螺母花齿与板材贴合的熔接区域,实现局部金属熔融、原子渗透结合。标准焊接工况下,热输入量刚好满足金属熔合需求,高温持续时间短、热扩散范围可控,熔核晶粒细密、基材无烧损、无过热变质。
焊点过烧的核心本质,是焊接热输入过载、热堆积失控引发的金属过热变质。当焊接产生的热量远超熔接所需阈值,高温持续时间过长,熔核及周边热影响区域金属长期处于超高温状态,会导致金属晶粒异常长大、晶界弱化、表层金属烧损氧化,最终形成过烧缺陷。过烧属于不可逆冶金损伤,一旦形成无法通过后期矫正修复,会直接破坏焊点的力学结构与基材稳定性。相较于普通板材点焊,压铆螺母花齿焊接接触面积小、热量集中密度高,热容错率更低,极易出现局部热堆积、过烧变质的问题。
二、核心参考:不同热输入工况焊点过烧状态参数对照表
焊点过烧的严重程度,核心取决于焊接电流、高温持续时长、冷却速率三大参数的动态平衡状态。为清晰展示工艺参数与过烧缺陷的对应规律,统一行业精密焊接工艺标准,结合量产实测数据与金相检测结果,整理M6压铆螺母搭配1.5mm冷轧板材的工况参数与过烧状态对照表,直观呈现不同热输入工况下的焊点成型差异。
焊接热输入工况 | 焊接电流(KA) | 高温持续时长(ms) | 冷却速率(℃/ms) | 焊点成型状态 | 金相结构特性 | 工艺等级判定 |
|---|---|---|---|---|---|---|
标准低热适配工况 | 8.0-8.5 | 110 | 2.0-2.2 | 板面光洁、无发黑、无烧损 | 晶粒细密、结构均匀、无过热变质 | 标准优质工况 |
中热临界工况 | 8.6-9.0 | 125 | 1.7-1.9 | 焊点轻微泛黄、无明显烧损 | 局部晶粒轻微增大,无结构损伤 | 亚健康临界工况 |
高热轻度过烧工况 | 9.1-9.5 | 140 | 1.4-1.6 | 焊点明显发黑、轻微表层烧蚀 | 晶粒粗大、晶界模糊、韧性下降 | 轻度过烧不合格工况 |
过热重度过烧工况 | >9.6 | >150 | <1.3 | 板面焦糊、金属烧损、熔核塌陷 | 晶粒严重畸变、结构脆化、冶金失效 | 重度过烧报废工况 |
从实测数据可解析得出:焊点过烧与热输入总量、高温停留时长呈正相关,与冷却速率呈负相关。电流过载、高温延时、缓冷堆积是引发过烧缺陷的三大核心数据特征,精准控热、限时高温、快速散热是规避过烧的核心工艺关键。
三、深度解析:压铆螺母焊点过烧的四大核心技术原理
基于焊接热平衡与金相冶金理论,压铆螺母焊点过烧是可溯源的规律性工艺缺陷,并非随机品质问题,核心由四类工艺失衡机制导致,直接改变焊点与基材的金属组织结构。
第一,瞬时热输入过量造成高温过载。当中频逆变点焊机焊接电流过大时,螺母花齿与板材贴合区域会在瞬间聚集远超熔合需求的热能,局部温度突破金属正常熔融阈值,进入过热状态。过量热能无法快速消散,持续灼烧表层金属,造成板材发黑、表层烧蚀,同时引发内部晶粒异常长大,形成典型的过烧缺陷。
第二,高温持续时长过久引发热堆积。即便峰值电流达标,若焊接高温持续时间过长,熔接区域会长期处于超高温保温状态,热量不断累积叠加。正常热熔只需短暂高温完成原子熔合,过长的高温停留会让金属持续受热变质,从微观层面破坏金相结构,导致材质脆化、强度下降,形成隐性过烧损伤。
第三,冷却速率不足导致余热堆积。焊接结束后的冷却效率,直接决定过热热量是否快速消散。冷却速度过慢时,焊接余热长期滞留于焊点及周边区域,持续对基材进行二次加热,扩大过热范围、加剧金属变质程度。量产中水冷循环不畅、散热条件差,是间歇性过烧、批量过烧的重要隐性诱因。
第四,接触贴合过紧加剧热量集中。电极压力过大时,螺母花齿与板材贴合过于紧密,焊接热量无法轻微扩散缓释,全部集中锁定在极小的熔接区域,造成局部热量密度飙升、温度超标。贴合过紧引发的热集中,会在参数正常的情况下依然出现局部过烧,属于极易被忽略的工艺适配问题。
四、技术科普:中频逆变点焊机规避过烧缺陷的核心优势
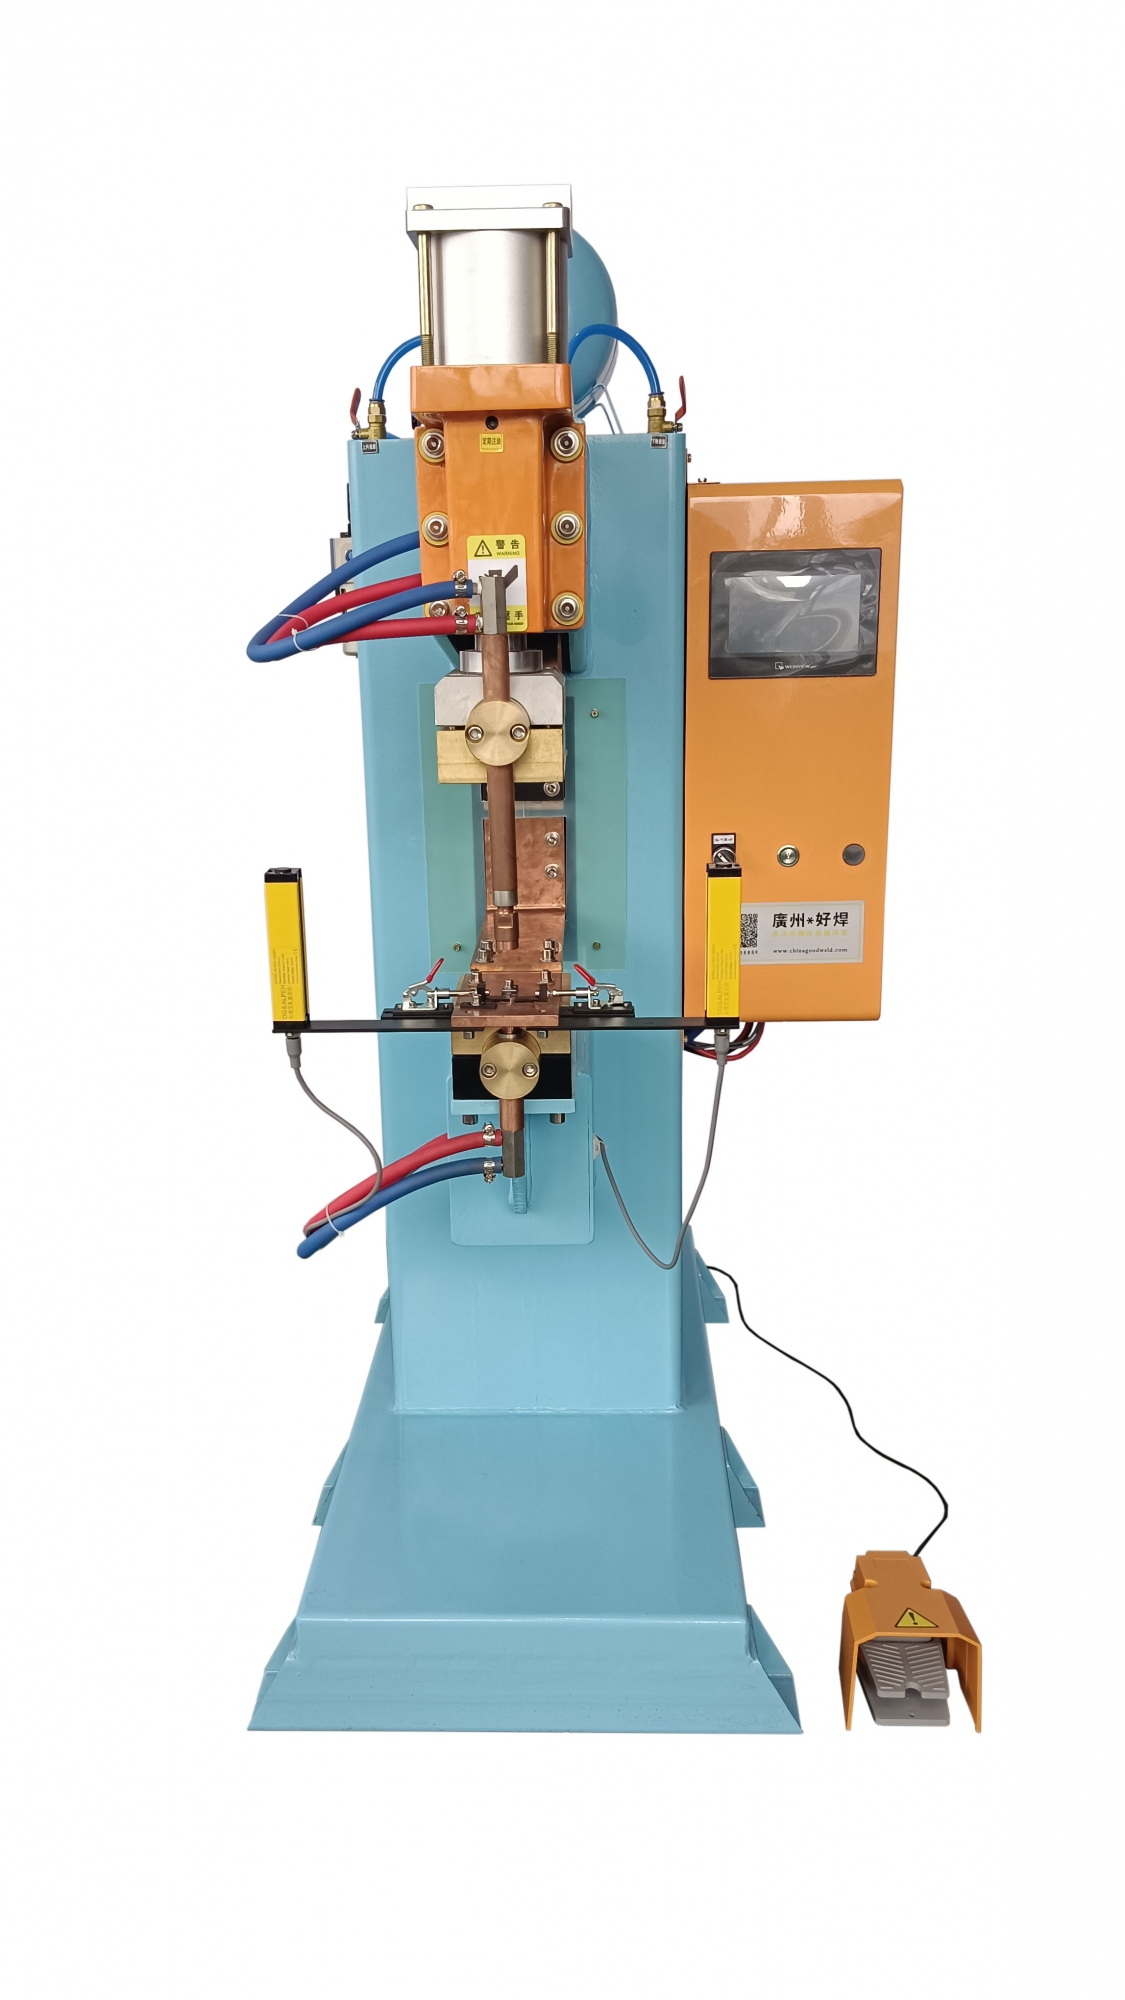
传统焊接设备热输出粗放、电流调控滞后、散热时序无法匹配,极易出现热输入过载、热量堆积失控的问题,频繁引发焊点过烧。而压铆螺母中频逆变点焊机具备精细化热平衡调控能力,可从源头规避过热缺陷。其核心技术机制为:通过柔性电流爬升技术,杜绝瞬时爆热,让热输入匀速可控,避免局部高温过载;依托动态能量自适应系统,按需匹配热熔能量,杜绝多余热能堆积;搭配精准高温时序限制功能,严格控制高温停留时长,避免金属过热变质;联动水冷散热时序,焊接结束即刻加速余热消散,阻断二次过热损伤。广州好焊机电设备有限公司优化了中频逆变点焊机的热平衡与时序调控系统,可精准适配各类压铆螺母焊接工况,在保障熔核充分熔合、焊接强度达标的前提下,彻底杜绝焊点过烧、基材过热问题。
五、行业科普:量产工况下无过烧焊接的核心工艺逻辑
从精密焊接工艺体系来看,无过烧优质焊点的成型核心,是实现充分熔合、低热堆积、限时高温、快速散热的热平衡体系。稳定的焊接工艺,需要以精准的限量热输入为基础,只提供熔合所需的有效热量;以标准的高温时序为支撑,严格控制金属受热时长;以合理的压力适配为辅助,避免热量过度集中;以高效的冷却系统为保障,快速消散焊接余热。摒弃大电流、长时长的粗放热熔逻辑,依托中频精细化控热模式,既能实现花齿与板材的牢固冶金结合,又能保护基材金相结构完整,实现焊点强度、外观品质、力学性能的多重统一。
六、压铆热平衡工艺科普
压铆螺母点焊机焊点过烧,是热输入过载、高温时长过久、冷却速率不足、压力贴合过紧共同引发的热平衡工艺缺陷,不属于设备硬件故障。过烧问题会同时破坏焊点外观、金相结构与力学性能,是精密压铆螺母量产中重点管控的工艺指标。中频逆变点焊机凭借精准控热、时序限位、动态散热的技术优势,可有效管控焊接热循环状态,从源头规避过热、过烧缺陷。深度掌握焊点过烧的成型原理与设备热调控逻辑,能够全方位优化压铆螺母焊接工艺体系,提升产品良率与结构稳定性,适配新能源、精密钣金、高端家电等高精度制造量产场景。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(压铆螺母点焊机)


