









压铆螺母点焊机焊接飞溅大是什么原因?压铆热熔平衡工艺科普
2026-05-28
在精密钣金机柜、新能源壳体、家电五金结构、工业电气配件的压铆螺母批量焊接中,焊接飞溅是最常见的外观与工艺不良问题。焊接过程中出现大量金属火星、颗粒飞溅,不仅会弄脏工件表面、造成钣金发黑、麻点、划伤,需要大量人工打磨返修,影响生产效率,严重时还会造成螺母花齿缺损、熔核金属流失,直接导致焊点变薄、强度下降、螺母松动等结构性问题。很多工艺人员存在疑惑:同款设备、同款参数,为何有时焊接干净无飞溅,有时却飞溅严重?压铆螺母焊接飞溅的底层成型原理是什么?如何通过中频逆变点焊机的工艺调控实现无飞溅、高品质焊接?其实压铆螺母焊接飞溅不属于设备硬件故障,是热熔失衡、压力不匹配、接触面工况不良、参数配比过载引发的冶金工艺问题。
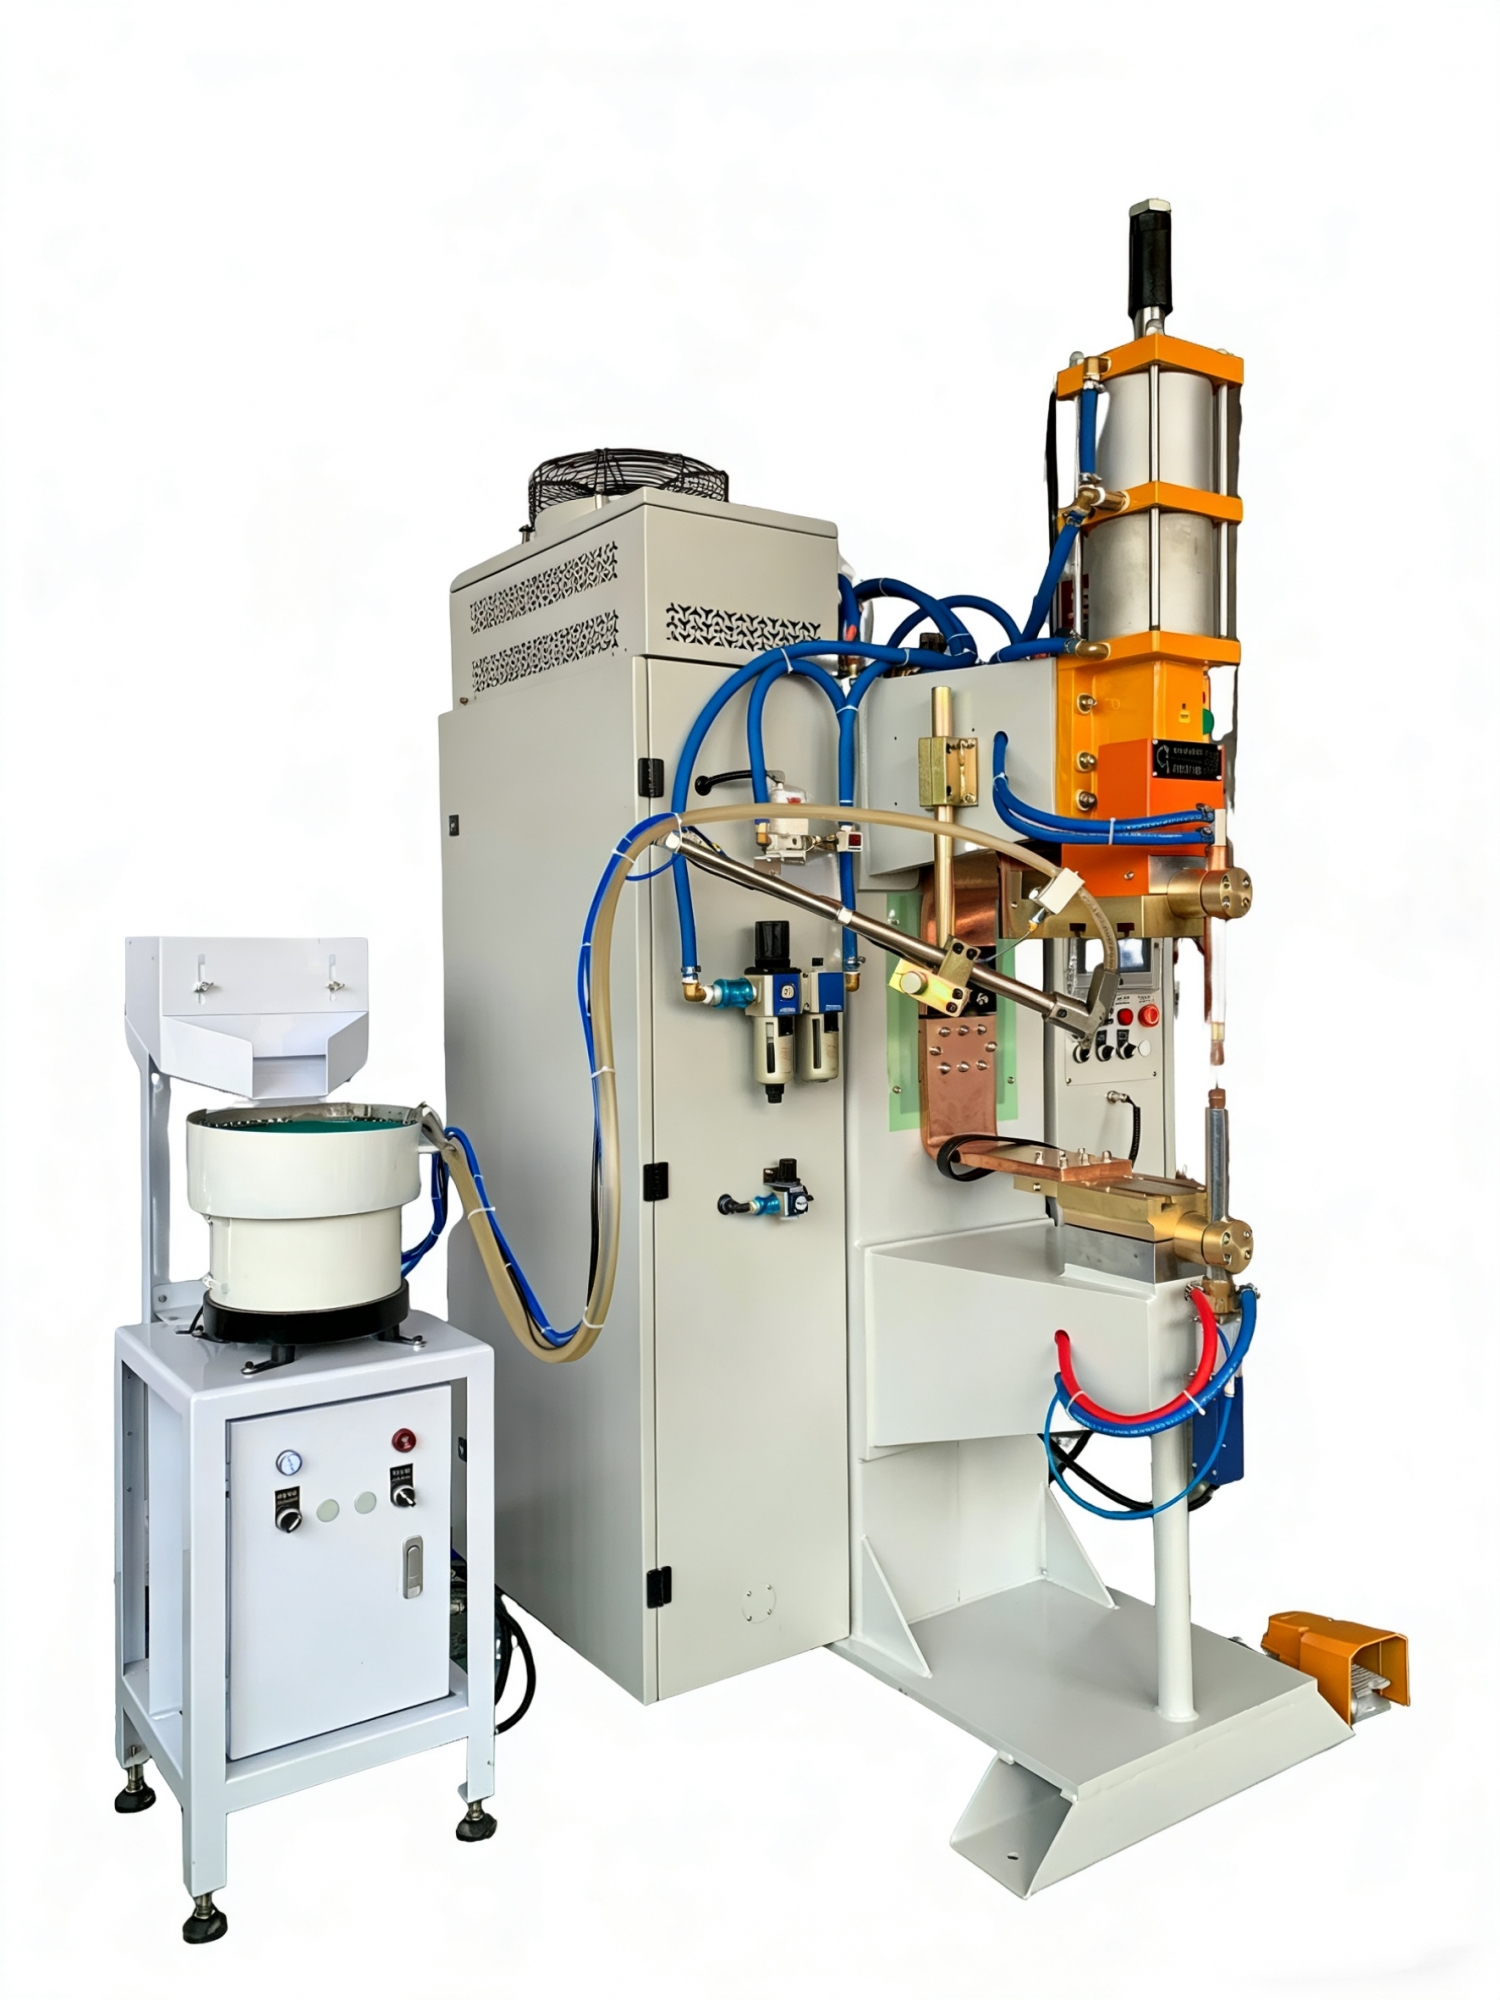
一、基础科普:压铆螺母无飞溅焊接的成型原理
压铆螺母中频逆变点焊机的优质焊接,核心依托平稳热熔、同步熔融、压力锁熔的精密冶金机制。标准工艺工况下,设备输出梯度、柔性的精准热能,让螺母花齿与钣金板材接触面同步、匀速升温,金属逐层熔融、平稳液化。同时搭配恒定均匀的电极压力,牢牢锁死熔池区域,熔融金属在封闭、稳定的空间内流动融合,无瞬时爆热、无局部高压挤熔,金属液体不会外溢喷射,最终实现无飞溅、无发黑、无缺陷的平整焊点。
焊接飞溅的核心本质,是瞬时热能过载、熔池压力失衡引发的金属喷射溢出。当局部热量瞬间聚集超标,接触面金属极速液化、体积急剧膨胀,而外部电极压力无法同步约束膨胀应力,熔融金属就会从贴合缝隙中被挤压喷射出来,形成大量焊接飞溅。飞溅出现的同时会带走大量核心熔池金属,导致熔核缺损、结合面积缩减,是外观不良与结构强度不足的双重工艺隐患。相较于普通板材点焊,压铆螺母为点状局部熔接,热熔区域集中、应力集中系数高,对热输入速度、压力匹配精度更加敏感,更容易产生飞溅缺陷。
二、核心参考:不同热熔工况焊接飞溅状态参数对照表
焊接飞溅的大小、数量、严重程度,主要取决于焊接电流爬升速率、瞬时热输入、电极压力匹配、焊接时长四大核心参数。为清晰展示工况与飞溅缺陷的对应规律,统一行业精密焊接工艺标准,结合量产实测数据,整理常规M6压铆螺母搭配1.5mm冷轧板材的工况参数与飞溅状态对照表,直观呈现不同工艺下的焊接成型差异。
焊接工况状态 | 电流爬升模式 | 焊接电流(KA) | 电极压力(MPa) | 飞溅状态 | 熔核成型品质 | 工艺等级判定 |
|---|---|---|---|---|---|---|
标准梯度热熔工况 | 柔性梯度爬升 | 8.3-8.8 | 0.40 | 无飞溅、板面干净整洁 | 熔核饱满、金属无流失、结合致密 | 优质合格工况 |
瞬时大热工况 | 瞬间满功率输出 | 8.9-9.3 | 0.40 | 轻微细小飞溅、局部轻微发黑 | 熔核基本完整,表层轻微金属流失 | 亚健康工况 |
高压热熔工况 | 柔性梯度爬升 | 8.3-8.8 | 0.48 | 细碎飞溅多、板材局部麻点 | 熔核偏薄、金属被过度挤压流失 | 不合格工况 |
低压爆热工况 | 瞬间满功率输出 | ≥9.5 | ≤0.32 | 大量粗大飞溅、板面严重灼伤发黑 | 熔核残缺、结构空洞、强度严重不足 | 严重失效工况 |
从实测数据可解析得出:焊接飞溅的核心诱因是热输入过快、电流过载、压力不匹配。瞬时爆热搭配低压锁止不足,是大颗粒飞溅、批量不良的主要原因;压力过大、热熔过快则会造成细碎飞溅与金属流失,只有热、压、时序均衡匹配,才能实现零飞溅优质焊接。
三、深度解析:压铆螺母焊接飞溅的四大核心技术原理
基于热熔平衡与熔池应力理论,压铆螺母焊接飞溅并非随机不良,是工艺参数、接触面状态、热压协同失衡引发的规律性缺陷,核心分为四类成型机制,可精准溯源、定向优化。
第一,瞬时电流爆热,熔池应力骤增。焊接电流无梯度爬升、瞬间满功率输出时,螺母与板材接触面会在极短时间内急剧升温,金属极速液化、体积瞬间膨胀。熔池内部压力瞬时飙升,远超电极外部锁止压力,熔融金属来不及平稳流动,直接从贴合缝隙喷射溢出,形成大量粗大飞溅,是量产中飞溅最严重的核心诱因。
第二,电极压力不足,熔池锁止能力薄弱。压力的核心作用是约束熔池膨胀、封闭贴合间隙、压制金属飞溅。当电极压力偏低时,上下工件贴合间隙无法完全压实,熔池膨胀无外力约束,液态金属极易从间隙挤出。同时压力不足会导致热量传导不均,局部过热加剧,进一步放大飞溅缺陷,形成持续性焊接火星。
第三,接触面杂质产气,冲破熔池造成飞溅。螺母花齿与板材表面残留油污、氧化皮、镀锌粉尘,在高温热熔环境下会瞬间汽化、产气。气体在密闭贴合间隙内急速膨胀,冲破表层液态金属,携带熔融金属颗粒向外喷射,形成细碎式飞溅、针状飞溅,同时伴随板面发黑、麻点缺陷,属于隐性且高发的飞溅诱因。
第四,参数配比失衡,热熔与挤压不同步。焊接热输入过大、热熔时长过久,会导致熔融金属量过多,超出正常熔核成型所需容量。过量液态金属在持续压力作用下,会被强制挤出熔核区域,形成挤压式飞溅。此类飞溅虽然颗粒较小,但会持续带走熔池金属,造成焊点变薄、强度下降,隐性危害极大。
四、技术科普:中频逆变点焊机杜绝焊接飞溅的核心优势
传统焊接设备热输出粗暴、无梯度调控、压力响应滞后,热熔与施压时序无法同步,无法压制瞬时熔池应力,飞溅问题频发且难以根治。而压铆螺母中频逆变点焊机具备精细化热压协同调控能力,可从设备源头规避飞溅缺陷。其核心技术机制为:通过柔性梯度电流爬升技术,杜绝瞬时爆热,让金属匀速熔融、应力平稳释放;依托恒压稳压同步系统,焊接全程恒定施压,紧密锁死贴合间隙,压制熔池膨胀;搭配动态能量适配系统,按需匹配热输入量,避免金属过度熔融溢出;通过精准时序控制,实现热熔、施压、定型同步完成,杜绝不同步挤压飞溅。广州好焊机电设备有限公司优化的中频逆变点焊机热压协同系统,可精准适配各类压铆螺母焊接工况,完美平衡热熔速度与锁止压力,实现全程无飞溅、无发黑、高品质焊接。
五、行业科普:量产无飞溅焊接的核心工艺逻辑
从精密焊接工艺体系来看,杜绝焊接飞溅的核心,是实现匀速热熔、压力锁止、杂质清零、参数适配的四维工艺平衡。量产稳定无飞溅,需要摒弃瞬时爆热的粗放焊接模式,以梯度升温缓释熔池应力;以标准恒压封闭贴合间隙,压制金属喷射;以洁净接触面杜绝产气飞溅;以精准参数配比控制熔池金属总量,避免挤压溢出。依托中频精细化热压协同工艺,既能保障螺母与板材充分冶金融合,又能保证焊点外观平整干净,省去大量打磨返修工序,提升量产效率与产品良率。
六、压铆热熔平衡工艺科普
压铆螺母点焊机焊接飞溅,是瞬时热输入过载、电极压力不足、接触面杂质产气、参数配比失衡共同引发的工艺问题,不属于设备硬件故障。飞溅不仅影响工件外观、增加返修成本,还会造成熔核金属流失、焊点强度下降,埋下产品后期松动、脱落的品质隐患。中频逆变点焊机凭借梯度热熔、恒压锁止、动态适配、时序同步的技术优势,可有效平衡熔池应力,从源头杜绝各类飞溅缺陷。熟练掌握飞溅成型原理与热压协同调控逻辑,可全面优化压铆螺母量产工艺,降低外观不良与结构性隐患,适配新能源、精密钣金、高端家电等高精度、高外观要求的制造场景。
广州好焊机电设备有限公司:26年专注于中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机生产制造,是国家高新技术企业、广州重合同守信用单位等,公司有ISO9001质量管理体系认证和欧洲CE认证、3A证书。如果您对我们的中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机设备感兴趣,技术服务热线:13316026788(压铆螺母点焊机)


